[r]evo Slicer a Orca Slicer mají vestavěné kalibrační testy v menu Calibration. V [r]evo Slicer je nejjednodušší projít je průvodcem New Filament Wizard – vede ve stejném pořadí jako tento návod. Každý test vytvoří hotový projekt k tisku. Dělejte je v tomto pořadí a po každém testu uložte výsledek do profilu filamentu, než přejdete k dalšímu.
Nejdřív doporučení výrobce filamentu. Každý výrobce má vlastní receptury a uvádí vlastní parametry – teplotu trysky, podložky a komory, sušení, chlazení. I stejný materiál (např. PETG) od dvou výrobců může vyžadovat jiné nastavení. Hodnoty v tomto návodu berte jako výchozí bod: nejdřív se podívejte do technického listu (TDS) a na etiketu cívky, a pokud něco chybí, požádejte výrobce filamentu o doporučení.
Důležité: začněte se suchým filamentem. Kalibrace vlhkého materiálu dává falešné výsledky.
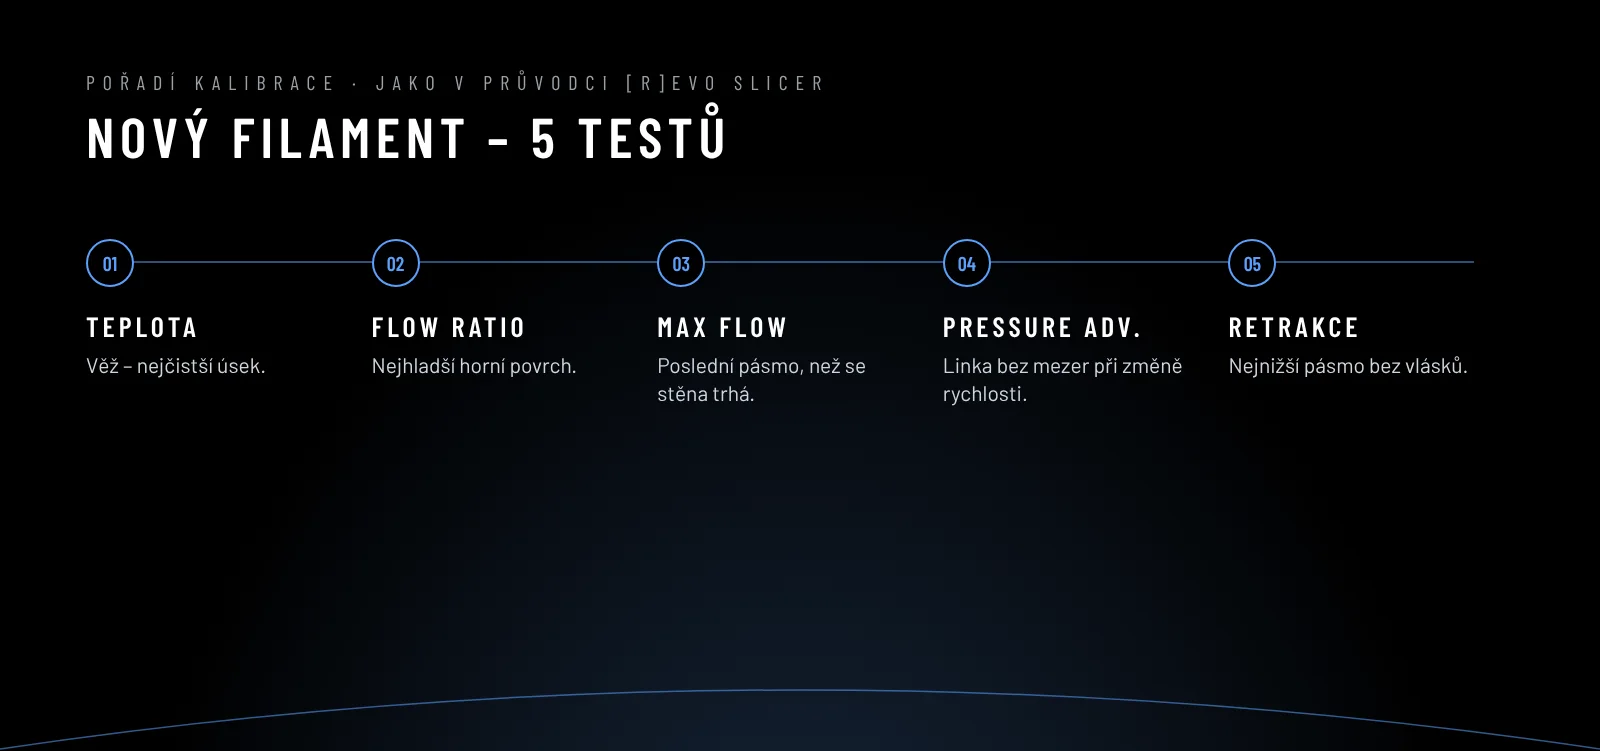
1. Teplota
První test, protože na teplotě závisí vše další. Výchozí rozsah vezměte ze štítku nebo z výchozí tabulky.
- Calibration → Temperature. Vytiskne se věž – každé patro při jiné teplotě.
- Vyberte patro s nejčistšími mosty a nejostřejšími detaily, bez vlásků a delaminace.
- Zadejte teplotu do profilu filamentu.
2. Průtok (Flow rate)
Určuje, kolik materiálu skutečně vychází z trysky oproti tomu, s čím počítá slicer.
- Calibration → Flow rate → Pass 1. Vytiskne se několik bloků s různou korekcí průtoku.
- Posuďte horní povrch: vyberte nejhladší blok bez mezer mezi linkami a bez přeextrudování (nerovnosti, hřebeny). Dotek prstem často řekne víc než pohled.
- Přepočtěte: nový flow = současný flow × (100 + korekce bloku) / 100. Zadejte do profilu.
- Volitelně Pass 2 – jemnější kroky kolem zvolené hodnoty.
3. Maximální objemový průtok (Max volumetric speed)
Říká, kolik mm³/s materiálu dokáže hlava roztavit. Nad touto hranicí jsou výtisky při vysoké rychlosti nedoextrudované a slabé.
- Calibration → Max flowrate. Vytiskne se díl, ve kterém průtok postupně roste.
- Najděte místo, kde se povrch začne kazit, odečtěte hodnotu a do profilu zadejte asi o 10 % méně – jako rezervu.
4. Pressure advance
Vyrovnává tlak v trysce při zrychlování a brzdění. Bez něj jsou rohy nafouknuté a začátky linek nedoextrudované.
- Calibration → Pressure advance. U tiskáren s direct drive obvykle stačí metoda linek nebo vzoru (pattern).
- Vyberte linku nebo roh s nejrovnoměrnější šířkou po celé délce – bez zesílení na koncích a bez mezer na začátcích.
- Zadejte hodnotu do profilu filamentu (karta Filament → pressure advance). Každý materiál má svou hodnotu.
5. Retrakce
Omezuje vlásky mezi díly.
- Calibration → Retraction test. Věž s rostoucí délkou retrakce.
- Vyberte nejmenší hodnotu, při které vlásky zmizí. Příliš velká retrakce může ucpat trysku a způsobit nedoextrudování po přejezdech.
- Pokud vlásky zůstávají i při dlouhé retrakci – nejdřív vysušte filament a snižte teplotu o 5 °C.
6. Kontrola
Vytiskněte díl podobný tomu, co vyrábíte. Pokud je dobrý – uložte profil pod srozumitelným názvem a zálohujte ho (export profilu). Pokud ne – podívejte se na nejčastější problémy.
Chcete hotový, ověřený profil pro svůj stroj a materiál? Nastavíme ho za vás.
Viz také: nový filament od A do Z · pressure advance