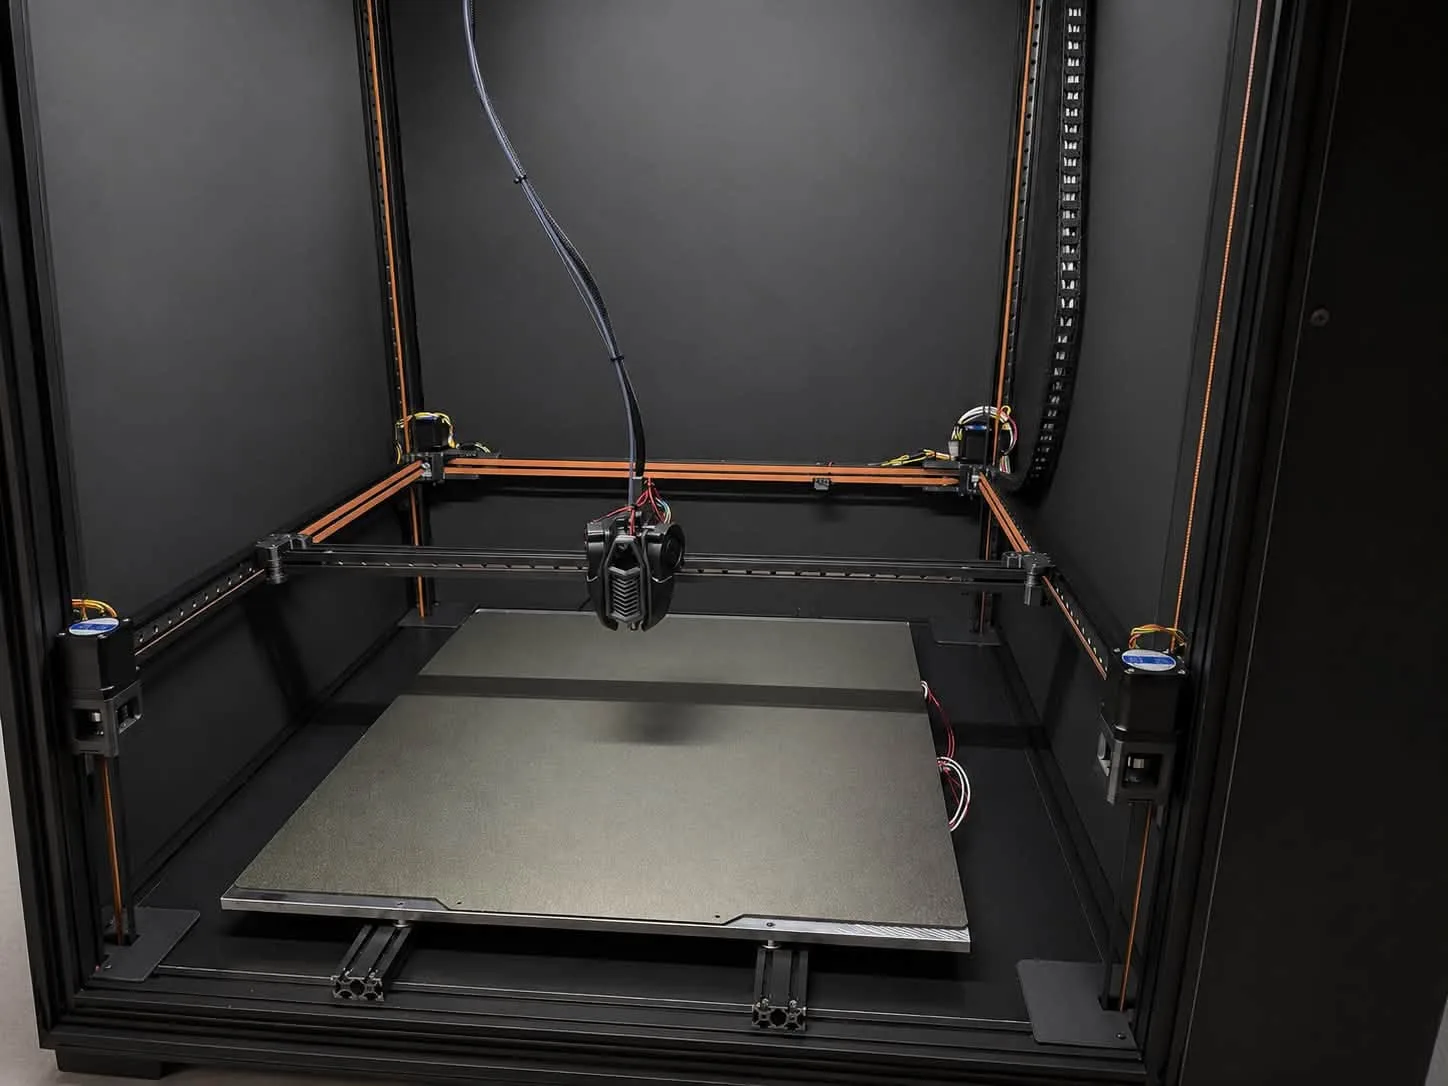
Příliš teplá komora – proč filament měkne v extruderu a vylézá bokem
PLA nebo PETG v příliš teplé komoře změkne ještě před hotendem: extruder prokluzuje, filament se ohne a vyleze bokem, heatbreak se ucpe. Příčiny a řešení.

Z dílny
PLA nebo PETG v příliš teplé komoře změkne ještě před hotendem: extruder prokluzuje, filament se ohne a vyleze bokem, heatbreak se ucpe. Příčiny a řešení.
Jak vybrat tiskový prostor 3D tiskárny: kdy stačí 300×300 nebo 350×350 mm a kdy se vyplatí 500×500 nebo 600×600 mm. Náklady, čas tisku, materiály.
Co je retrakce ve 3D tisku, jak nastavit délku a rychlost pro direct drive a Bowden, jak odstranit vlásky (stringing) a co nepřehánět.
Kdy je potřeba 3D tiskárna s uzavřenou nebo vyhřívanou komorou: ABS, ASA, nylon, velké tisky bez kroucení a praskání. Praktický návod.
Klipper, nebo Marlin? Srovnání firmwaru 3D tiskáren: rychlost, input shaping, pressure advance, konfigurace – a kdy se vyplatí přejít na Klipper.
Voron 600x600 nebo 500x500: co dává velký Voron, kde je zvětšování obtížné a kdy je lepší volbou hotová 3D tiskárna 600×600 s Klipperem a Revo OS.
Hledáte 3D tiskárnu 500×500×500 mm? Podívejte se, co přinese o 100 mm víc: o 44 % větší plocha, větší díly vcelku – a proč je 600×600 často lepší volba.
Výchozí teploty trysky, podložky a komory pro PLA, PETG, ABS, ASA, TPU a nylon, teplotní věž v Orca Sliceru a jak rychlost a tryska mění hodnoty.