Pressure advance (v Marlinu: linear advance) je funkce Klipperu, která předbíhá tlak v trysce. Díky ní jsou rohy ostré a stěny rovnoměrné i při vysokých rychlostech a zrychleních.
Odkud se problém bere
Filament v hotendu se chová jako pružina: když hlava zrychluje, tlak v trysce roste se zpožděním – na začátku linky je plastu málo. Když brzdí, tlak klesá příliš pomalu – na konci linky a v rozích je plastu moc. Výsledek: zakulacené, nafouklé rohy, mezery na začátku stěn a zesílení na jejich koncích.
Pressure advance přidává k pohybu extruderu korekci úměrnou rychlosti průtoku: při zrychlování krátce podá více filamentu, při brzdění méně. Hodnota pressure_advance říká, o kolik sekund tlak „předbíháme“.
Jak poznat špatně nastavený pressure advance
- příliš malý – vyboulené rohy, zesílení na koncích linek, nerovná stěna u švu,
- příliš velký – mezery a nedoplněné rohy, tenké stěny hned za zatáčkou, „roztrhané“ linky první vrstvy.
Typické hodnoty
| Extruder | PLA | PETG | TPU |
|---|---|---|---|
| Direct Drive | 0,02–0,06 | 0,04–0,10 | 0,08–0,30 |
| Bowden | 0,3–0,8 | 0,4–1,0 | – |
Je to jen výchozí bod. Hodnota závisí na hotendu, trysce, teplotě a konkrétním filamentu, proto se vyplatí ji změřit.
Kalibrace v [r]evo Slicer krok za krokem
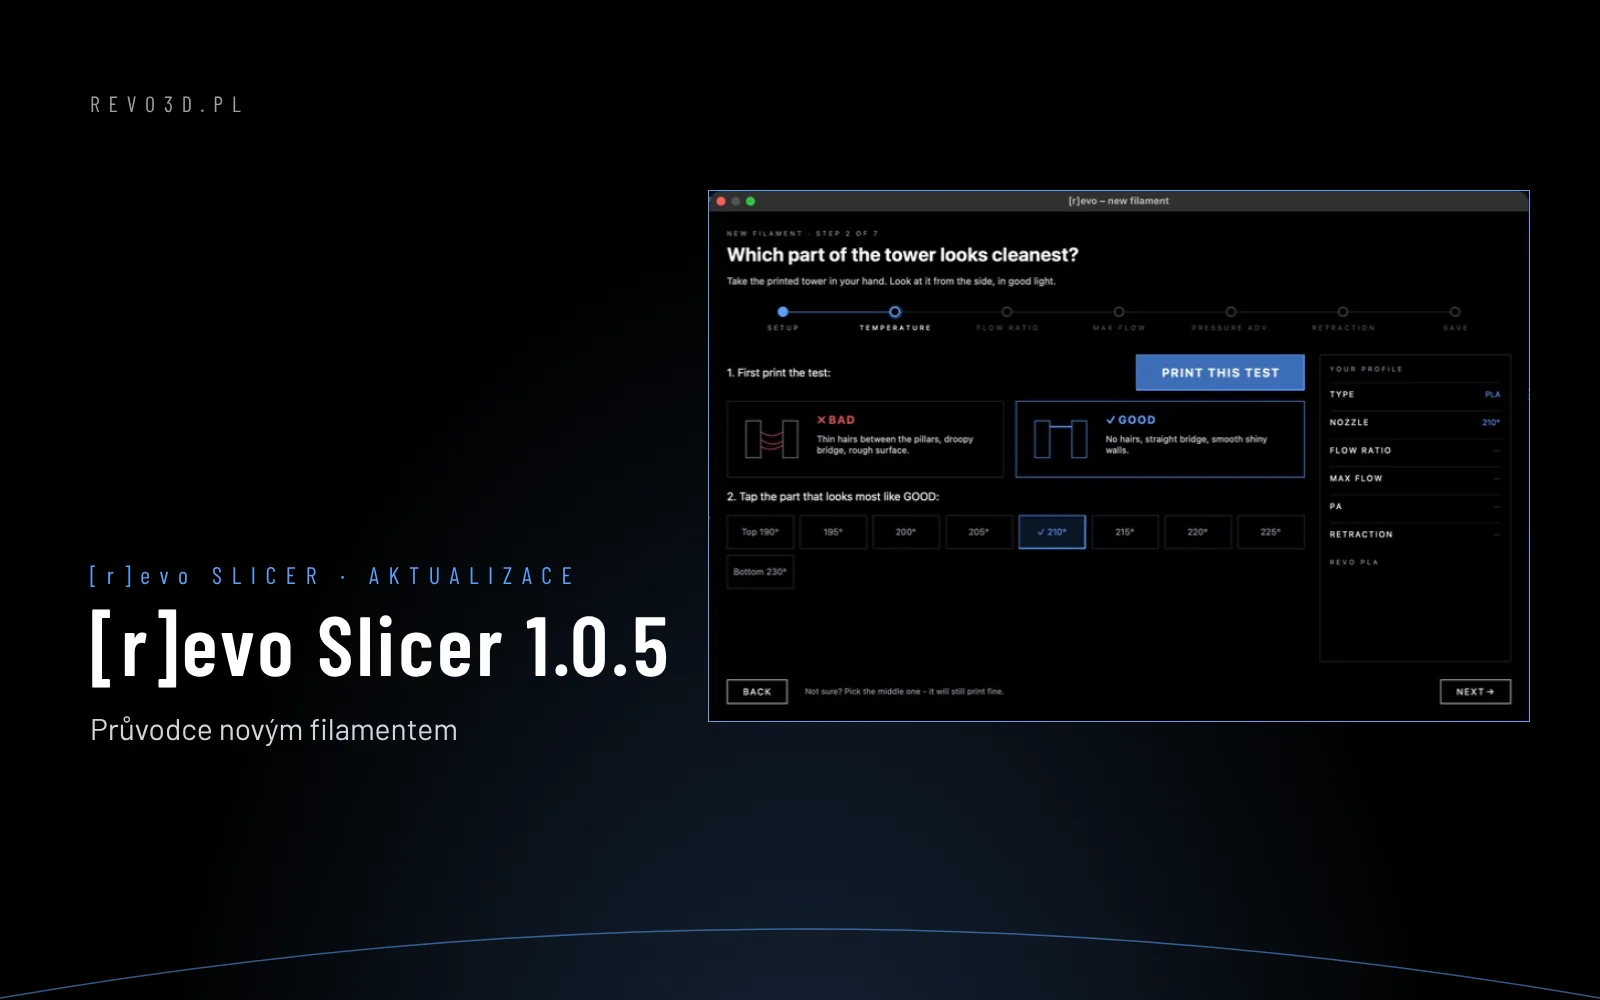
V [r]evo Slicer je tento test součástí průvodce novým filamentem (krok 4). Ručně – stejně v [r]evo Slicer i v Orca Slicer:
- Zvolte tiskárnu, filament a podložku, se kterými budete tisknout.
- Menu Calibration → Pressure advance.
- Zvolte metodu: PA Line (linky s rostoucí hodnotou – rychlá) nebo PA Tower (věž – přesnější pro rohy). Pro direct drive rozsah 0–0,1 s krokem 0,002.
- Vytiskněte test. Na PA Line najděte linku s nejrovnoměrnější šířkou, na PA Tower výšku s nejostřejšími rohy.
- Odečtěte hodnotu a zadejte ji do profilu filamentu: Filament → Pressure advance (zaškrtněte „Enable pressure advance“).
Slicer hodnotu uloží do profilu filamentu a na začátku tisku ji pošle do Klipperu (SET_PRESSURE_ADVANCE), takže každý filament může mít vlastní hodnotu.
Pressure advance a input shaping
Nejdřív nastavte input shaper (vibrace rámu), potom pressure advance. Změna zrychlení ovlivní výsledek testu PA.
Na tiskárnách Revon jsou tato nastavení už vyladěná v profilech Revotech. Vlastní filament zkalibrujete v [r]evo Slicer průvodcem novým filamentem (návod). Více: kalibrace filamentu krok za krokem · Klipper a Orca Slicer od základů · Revo OS. Tisknete velké díly? Podívejte se na velkoformátovou 3D tiskárnu Revon 600 (600×600×600 mm), 3D tiskárnu 1200×600 nebo pásovou 3D tiskárnu pro sériovou výrobu.