Etiketa na cívce uvádí rozsah teplot – obvykle široký, např. 200–230 °C. Nejlepší hodnota závisí na tiskárně, trysce a rychlosti tisku. Rychlý tisk obvykle potřebuje vyšší teplotu než pomalý, protože filament má méně času se roztavit.
Nejdřív doporučení výrobce filamentu. Každý výrobce má vlastní receptury a uvádí vlastní parametry – teplotu trysky, podložky a komory, sušení, chlazení. I stejný materiál (např. PETG) od dvou výrobců může vyžadovat jiné nastavení. Hodnoty v tomto návodu berte jako výchozí bod: nejdřív se podívejte do technického listu (TDS) a na etiketu cívky, a pokud něco chybí, požádejte výrobce filamentu o doporučení.
Výchozí bod
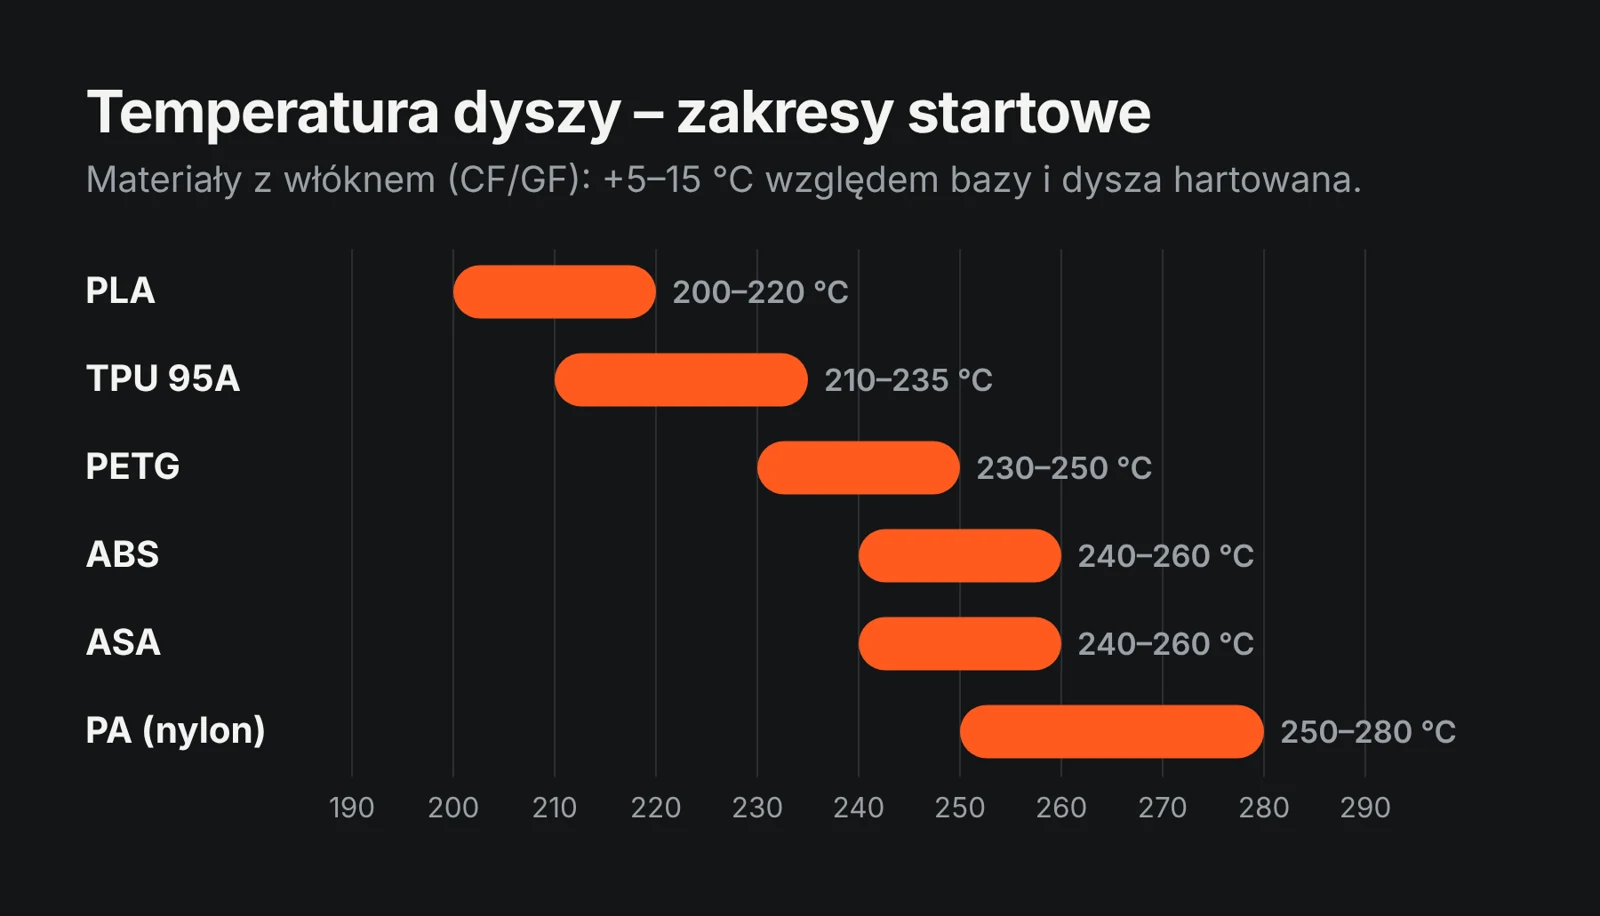
| Materiál | Tryska | Podložka | Komora | Ventilátor | Poznámky |
|---|---|---|---|---|---|
| PLA | 200–220 °C | 55–65 °C | otevřená | 100 % | příliš horko = vlásky a padající převisy |
| PETG | 230–250 °C | 70–85 °C | otevřená / pootevřená | 30–60 % | sušit 4–6 h při 65 °C; na hladkém PEI separátor |
| ABS | 240–260 °C | 95–110 °C | uzavřená, teplá | 0–20 % | bez komory praská a odlepují se rohy |
| ASA | 240–260 °C | 90–110 °C | uzavřená, teplá | 0–30 % | jako ABS, odolné UV |
| TPU 95A | 210–240 °C | 35–60 °C | otevřená | 50–100 % | pomalu, malá retrakce, ideálně direct drive |
| PA (nylon) | 250–280 °C | 70–90 °C | uzavřená, teplá | 0–30 % | nutně suchý; lepidlo nebo deska garolite |
| PLA-CF, PETG-CF, PA-CF | +5–15 °C oproti základu | jako základ | jako základ | jako základ | kalená tryska – mosazná se rychle opotřebí |
Jde o výchozí, ne cílové hodnoty. Přednost má etiketa výrobce – pigmenty a přísady posouvají optimum o 10–15 °C.
Teplotní věž v Orca Sliceru
- Zvolte profil tiskárny a svůj nový profil filamentu.
- Menu Kalibrace → Teplota. Nastavte rozsah z etikety (např. 250 → 220 °C po 5 °C).
- Vytiskněte a zhodnoťte každý segment: mosty, převisy, vlásky, povrch – a nakonec zkuste věž zlomit; správná teplota dává pevné spojení vrstev.
- Zvolenou hodnotu zapište do profilu filamentu (první vrstva obvykle +5 °C).
Teplota podložky
Příliš nízká – špatná přilnavost a odlepující se rohy (warping). Příliš vysoká u PLA – „sloní noha“ a měkké spodní vrstvy.
Teplota, rychlost a tryska
- Rychleji = tepleji – při vyšším průtoku (mm³/s) má plast méně času se ohřát. Když zvýšíte rychlost, zvyšte teplotu o 5–10 °C.
- Větší tryska = víc materiálu – trysky 0,6–1,2 mm na velkoformátových tiskárnách často potřebují horní hranici rozsahu.
- Komora – v uzavřené, teplé komoře se ABS a ASA tisknou spolehlivěji, kdežto PLA potřebuje otevřená dvířka (viz příliš teplá komora).
Příznaky špatné teploty
- Příliš studeno: slabé vrstvy, které jdou oddělit rukou, matný povrch, přeskakující extruder.
- Příliš horko: vlásky, prověšené převisy, rozmazané jemné detaily, změna barvy.
Na tiskárnách Revon
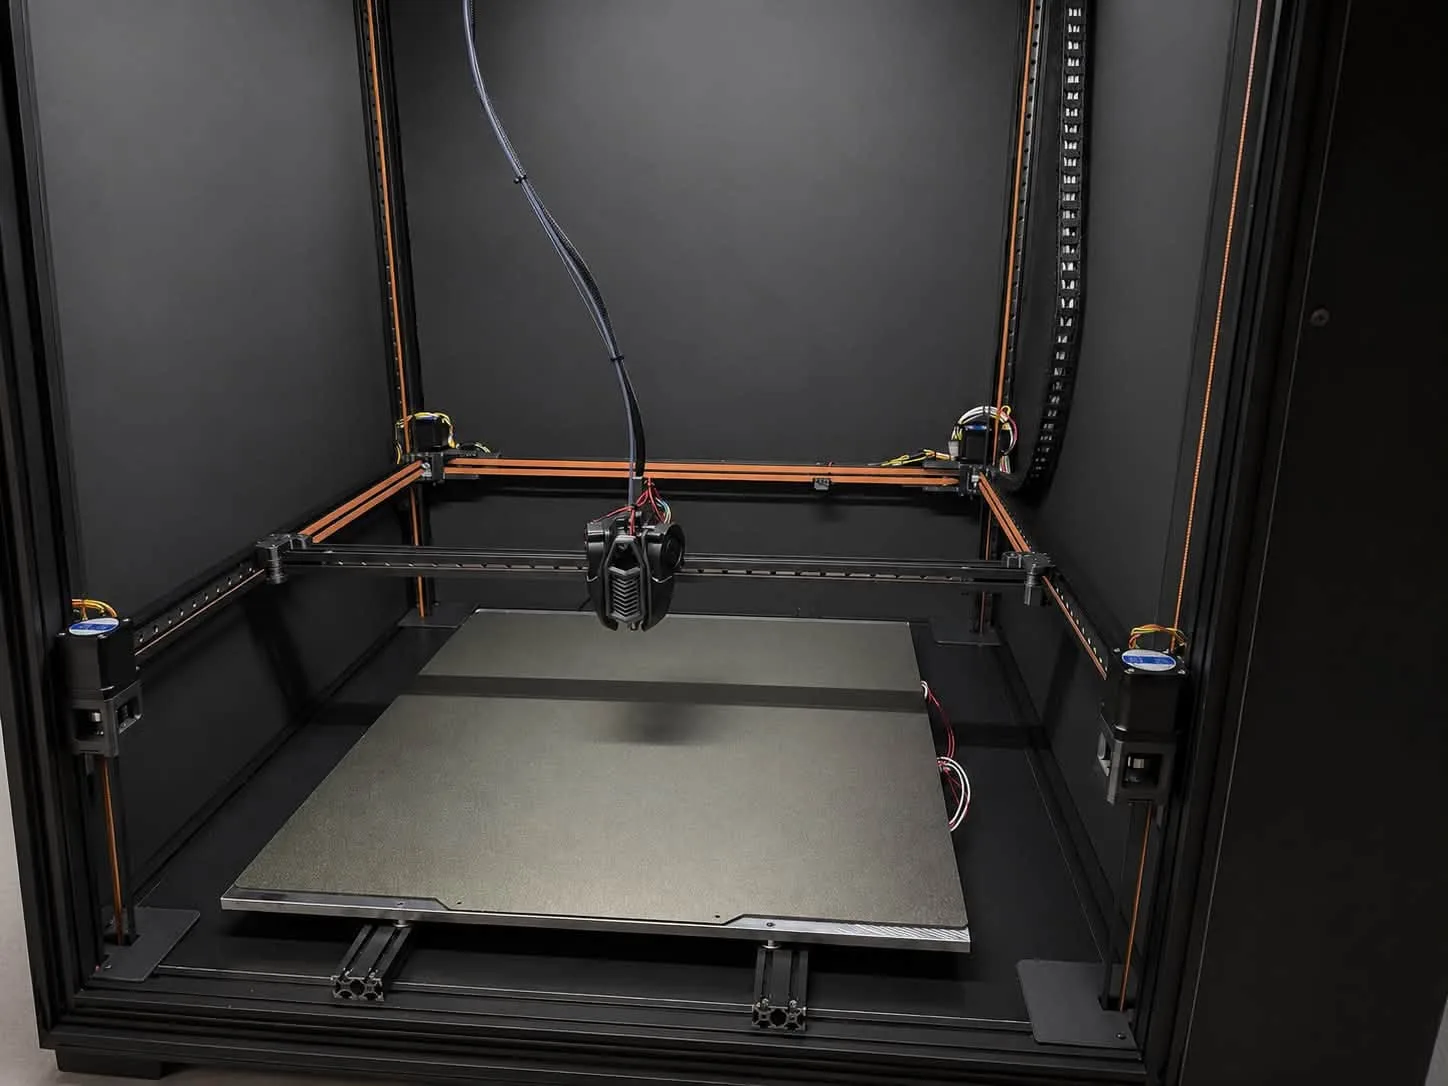
V Revo OS tlačítka PLA, PETG a ABS/ASA předehřejí stroj jedním dotykem a průvodce výměnou filamentu nastaví teplotu pro zvolený materiál. Profily Revotech tyto hodnoty už obsahují a hotend High Flow protlačí cca 50 mm³/s PLA místo cca 25 u verze Standard – při rychlém tisku pamatujte na vyšší teplotu. Tisknete velké díly? Podívejte se na velkoformátovou tiskárnu Revon 600, tiskárnu 1200×600 nebo pásovou tiskárnu pro sériovou výrobu.