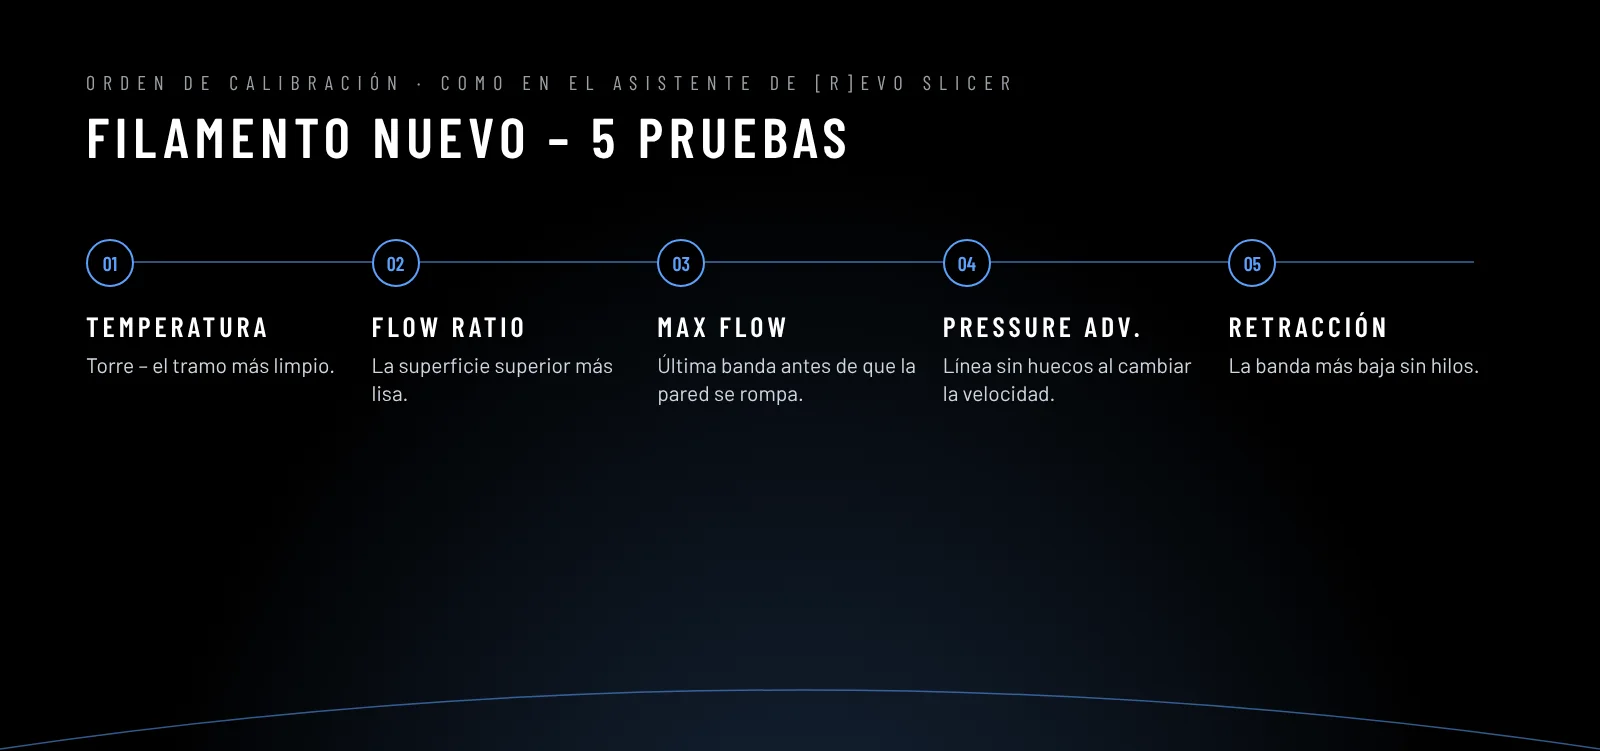
[r]evo Slicer y Orca Slicer incluyen pruebas de calibración en el menú Calibration. En [r]evo Slicer lo más sencillo es el asistente New Filament Wizard, que sigue el mismo orden que esta guía. Cada prueba genera un proyecto listo para imprimir. Hágalas en este orden y guarde cada resultado en el perfil del filamento antes de pasar a la siguiente.
Primero, las recomendaciones del fabricante del filamento. Cada fabricante tiene sus propias formulaciones y publica sus propios parámetros: temperatura de boquilla, cama y cámara, secado, refrigeración. Incluso el mismo material (p. ej. PETG) de dos marcas puede necesitar ajustes distintos. Tome los valores de esta guía como punto de partida: consulte primero la ficha técnica (TDS) y la etiqueta de la bobina y, si falta algo, pida orientación al fabricante del filamento.
Importante: empiece con filamento seco. Calibrar material húmedo da resultados falsos.
1. Temperatura
La primera prueba, porque todo lo demás depende de la temperatura. Tome el rango inicial de la etiqueta o de la tabla inicial.
- Calibration → Temperature. Se imprime una torre, cada piso a una temperatura distinta.
- Elija el piso con los puentes más limpios y los detalles más nítidos, sin hilos ni delaminación.
- Introduzca la temperatura en el perfil del filamento.
2. Caudal (Flow rate)
Determina cuánto material sale realmente de la boquilla frente a lo que supone el slicer.
- Calibration → Flow rate → Pass 1. Se imprimen varios bloques con distintas correcciones de caudal.
- Evalúe la superficie superior: elija el bloque más liso, sin huecos entre líneas ni sobreextrusión (irregularidades, crestas). El tacto suele decir más que la vista.
- Calcule: nuevo flow = flow actual × (100 + corrección del bloque) / 100. Introdúzcalo en el perfil.
- Opcionalmente Pass 2: pasos más finos alrededor del valor elegido.
3. Caudal volumétrico máximo (Max volumetric speed)
Indica cuántos mm³/s de material puede fundir el cabezal. Por encima de ese límite las piezas salen subextruidas y débiles a alta velocidad.
- Calibration → Max flowrate. Se imprime una pieza en la que el caudal aumenta gradualmente.
- Busque el punto donde la superficie empieza a estropearse, lea el valor e introduzca en el perfil aproximadamente un 10 % menos, como margen.
4. Pressure advance
Compensa la presión en la boquilla al acelerar y frenar. Sin él, las esquinas se hinchan y los inicios de línea quedan subextruidos.
- Calibration → Pressure advance. En impresoras direct drive suele bastar el método de líneas o de patrón (pattern).
- Elija la línea o esquina con el ancho más uniforme en toda su longitud, sin engrosamientos al final ni huecos al principio.
- Introduzca el valor en el perfil del filamento (pestaña Filament → pressure advance). Cada material tiene su valor.
5. Retracción
Reduce los hilos entre piezas.
- Calibration → Retraction test. Una torre con longitud de retracción creciente.
- Elija el valor más pequeño con el que desaparecen los hilos. Demasiada retracción puede atascar la boquilla y causar subextrusión tras los desplazamientos.
- Si quedan hilos a pesar de una retracción larga: primero seque el filamento y baje la temperatura 5 °C.
6. Comprobación
Imprima una pieza parecida a las que produce. Si sale bien, guarde el perfil con un nombre claro y haga una copia (exporte el perfil). Si no, consulte los problemas más comunes.
¿Quiere un perfil listo y probado para su máquina y material? Lo configuramos por usted.
Véase también: filamento nuevo de la A a la Z · pressure advance