[r]evo Slicer et Orca Slicer intègrent des tests de calibration dans le menu Calibration. Dans [r]evo Slicer, le plus simple est l’assistant New Filament Wizard – il suit le même ordre que ce guide. Chaque test génère un projet prêt à imprimer. Faites-les dans cet ordre et enregistrez chaque résultat dans le profil du filament avant de passer au suivant.
D’abord les recommandations du fabricant de filament. Chaque fabricant a ses propres formulations et publie ses propres paramètres – température de buse, de plateau et d’enceinte, séchage, refroidissement. Même un matériau identique (par ex. le PETG) de deux marques peut demander des réglages différents. Considérez les valeurs de ce guide comme un point de départ : consultez d’abord la fiche technique (TDS) et l’étiquette de la bobine, et si une information manque, demandez conseil au fabricant du filament.
Important : partez d’un filament sec. Calibrer une matière humide donne de faux résultats.
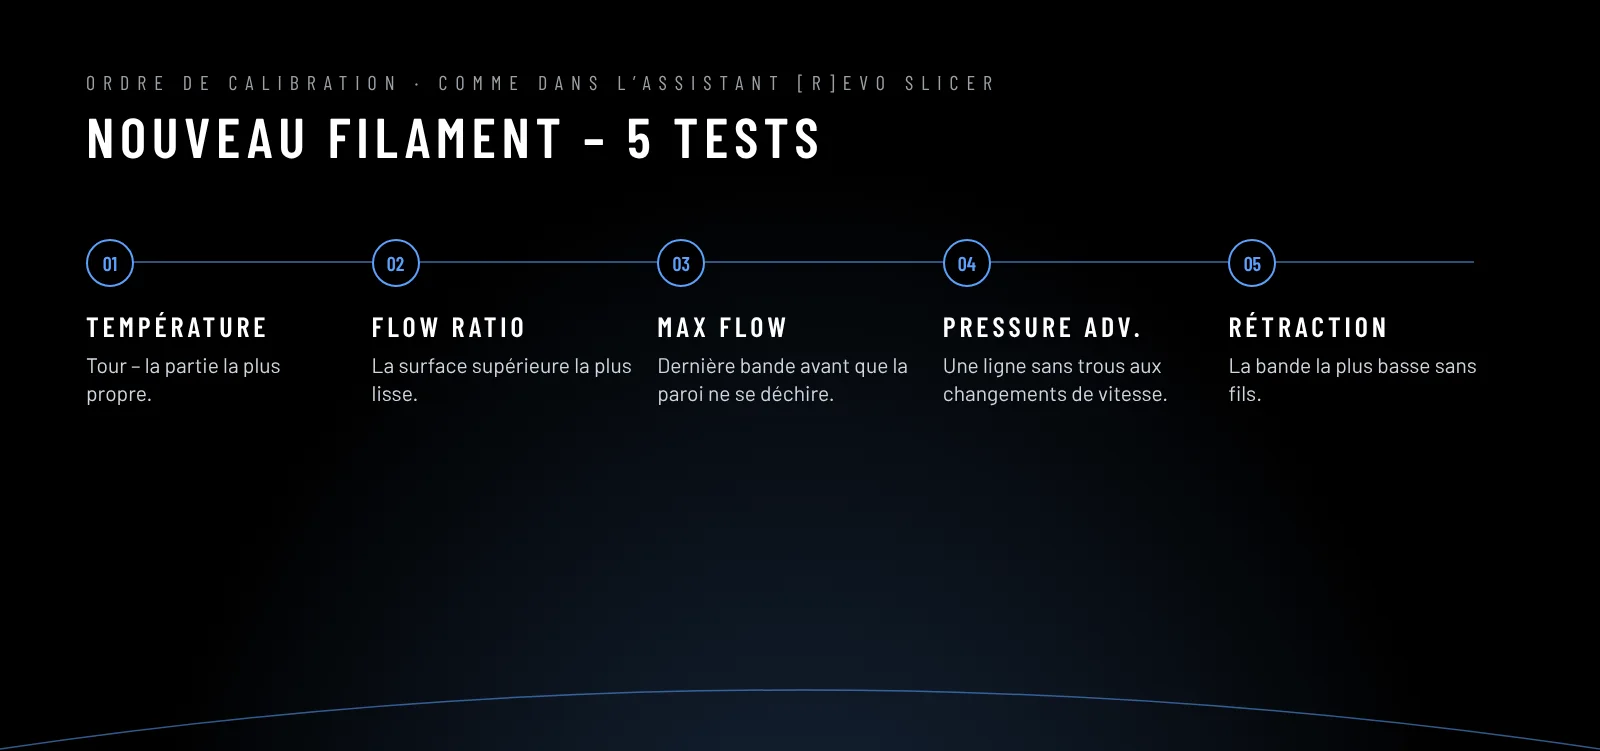
1. Température
Le premier test, car tout le reste dépend de la température. Prenez la plage de départ sur l’étiquette ou dans le tableau de départ.
- Calibration → Temperature. Une tour s’imprime – chaque étage à une température différente.
- Choisissez l’étage aux ponts les plus propres et aux détails les plus nets, sans fils ni délaminage.
- Saisissez la température dans le profil du filament.
2. Débit (Flow rate)
Détermine la quantité de matière qui sort réellement de la buse par rapport à ce que suppose le slicer.
- Calibration → Flow rate → Pass 1. Plusieurs blocs s’impriment avec des corrections de débit différentes.
- Évaluez la surface supérieure : prenez le bloc le plus lisse, sans espaces entre les lignes ni surextrusion (bosses, crêtes). Le toucher en dit souvent plus que la vue.
- Calculez : nouveau flow = flow actuel × (100 + correction du bloc) / 100. Saisissez-le dans le profil.
- En option Pass 2 – des pas plus fins autour de la valeur choisie.
3. Débit volumétrique maximal (Max volumetric speed)
Indique combien de mm³/s de matière la tête peut fondre. Au-delà, les pièces sont sous-extrudées et fragiles à grande vitesse.
- Calibration → Max flowrate. Une pièce s’imprime avec un débit qui augmente progressivement.
- Trouvez l’endroit où la surface commence à se dégrader, lisez la valeur et saisissez environ 10 % de moins dans le profil – pour garder une marge.
4. Pressure advance
Compense la pression dans la buse à l’accélération et au freinage. Sans lui, les angles gonflent et les débuts de lignes manquent de matière.
- Calibration → Pressure advance. Pour les imprimantes direct drive, la méthode des lignes ou du motif (pattern) suffit en général.
- Choisissez la ligne ou l’angle dont la largeur est la plus régulière sur toute la longueur – sans surépaisseur en fin ni manque au début.
- Saisissez la valeur dans le profil du filament (onglet Filament → pressure advance). Chaque matière a sa valeur.
5. Rétraction
Réduit les fils entre les pièces.
- Calibration → Retraction test. Une tour avec une longueur de rétraction croissante.
- Choisissez la plus petite valeur pour laquelle les fils disparaissent. Trop de rétraction peut boucher la buse et provoquer un manque de matière après les déplacements.
- Si les fils persistent malgré une longue rétraction – d’abord séchez le filament et baissez la température de 5 °C.
6. Vérification
Imprimez une pièce semblable à votre production. Si elle est bonne – enregistrez le profil sous un nom clair et faites une sauvegarde (export du profil). Sinon – voyez les problèmes les plus courants.
Vous voulez un profil prêt et testé pour votre machine et votre matière ? Nous le réglons pour vous.
Voir aussi : nouveau filament de A à Z · pressure advance