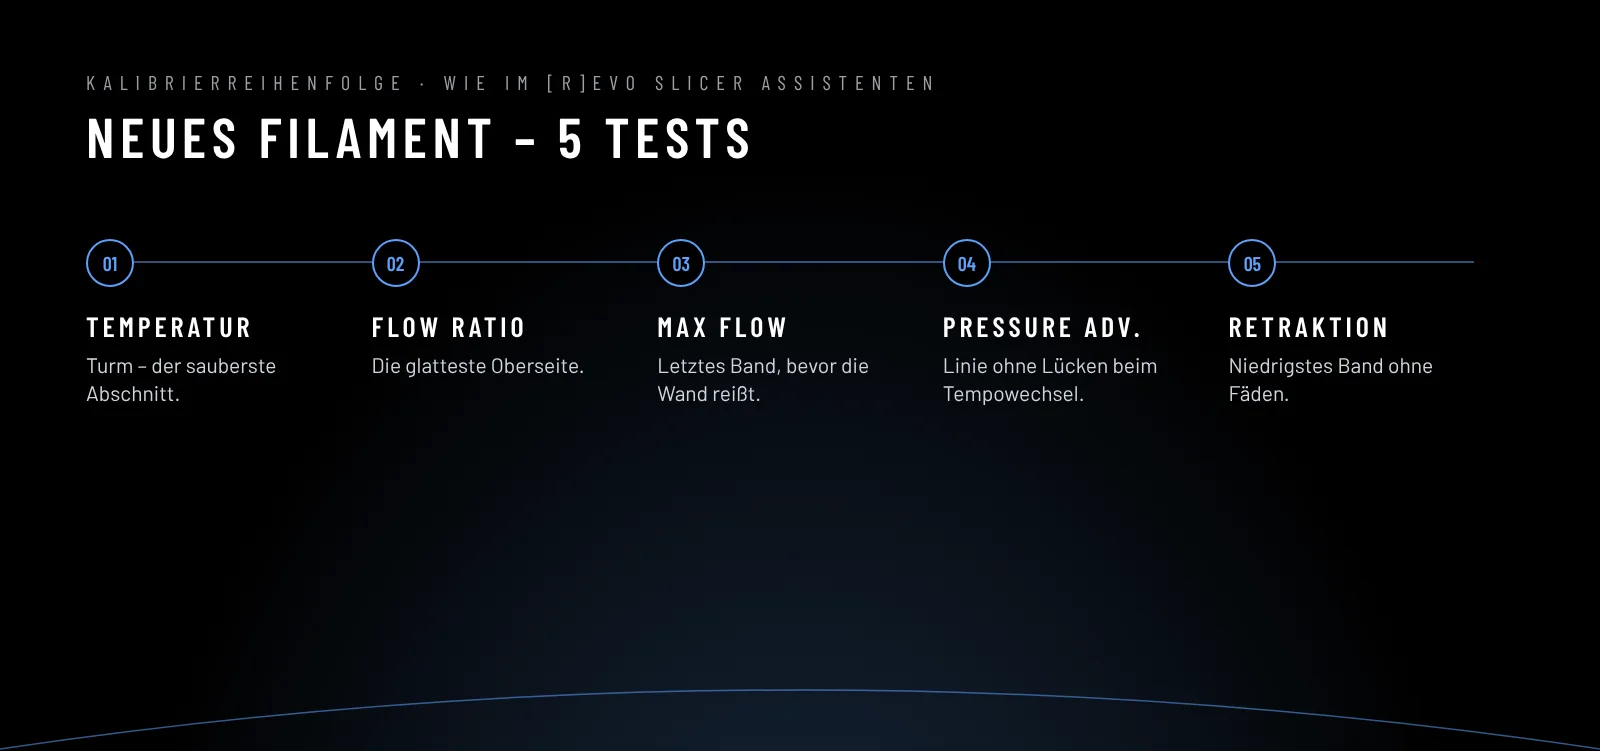
[r]evo Slicer und Orca Slicer haben eingebaute Kalibriertests im Menü Calibration. In [r]evo Slicer geht es am einfachsten mit dem New Filament Wizard – er folgt derselben Reihenfolge wie diese Anleitung. Jeder Test erzeugt ein fertiges Druckprojekt. Führen Sie sie in dieser Reihenfolge aus und speichern Sie jedes Ergebnis im Filamentprofil, bevor Sie weitermachen.
Zuerst die Empfehlungen des Filamentherstellers. Jeder Hersteller hat eigene Rezepturen und gibt eigene Parameter an – Düsen-, Bett- und Bauraumtemperatur, Trocknung, Kühlung. Selbst dasselbe Material (z. B. PETG) von zwei Herstellern kann andere Einstellungen erfordern. Verstehen Sie die Werte in diesem Ratgeber als Ausgangspunkt: Prüfen Sie zuerst das technische Datenblatt (TDS) und das Spulenetikett, und wenn etwas fehlt, fragen Sie beim Filamenthersteller nach.
Wichtig: Beginnen Sie mit trockenem Filament. Feuchtes Material liefert falsche Ergebnisse.
1. Temperatur
Der erste Test, denn alles Weitere hängt von der Temperatur ab. Den Startbereich nehmen Sie vom Etikett oder aus der Starttabelle.
- Calibration → Temperature. Es druckt ein Turm – jede Etage mit anderer Temperatur.
- Wählen Sie die Etage mit den saubersten Brücken und schärfsten Details, ohne Fäden und Delamination.
- Tragen Sie die Temperatur im Filamentprofil ein.
2. Flussrate (Flow rate)
Bestimmt, wie viel Material tatsächlich aus der Düse kommt, verglichen mit der Annahme des Slicers.
- Calibration → Flow rate → Pass 1. Mehrere Blöcke mit unterschiedlicher Flusskorrektur werden gedruckt.
- Beurteilen Sie die Oberseite: den glattesten Block ohne Lücken zwischen den Linien und ohne Überextrusion (Unebenheiten, Grate). Fühlen sagt oft mehr als Sehen.
- Rechnen: neuer Flow = aktueller Flow × (100 + Korrektur des Blocks) / 100. Im Filamentprofil eintragen.
- Optional Pass 2 – feinere Schritte um den gewählten Wert.
3. Maximaler Volumenstrom (Max volumetric speed)
Gibt an, wie viele mm³/s Material der Hotend schmelzen kann. Darüber entstehen bei hoher Geschwindigkeit unterextrudierte, schwache Drucke.
- Calibration → Max flowrate. Es druckt ein Teil, in dem der Fluss allmählich steigt.
- Finden Sie die Stelle, an der die Oberfläche aufreißt, lesen Sie den Wert ab und tragen Sie etwa 10 % weniger ins Profil ein – als Reserve.
4. Pressure Advance
Gleicht den Druck in der Düse beim Beschleunigen und Bremsen aus. Ohne ihn sind Ecken aufgebläht und Linienanfänge unterextrudiert.
- Calibration → Pressure advance. Bei Direct-Drive-Druckern reicht meist die Linien- oder Mustermethode.
- Wählen Sie die Linie oder Ecke mit der gleichmäßigsten Breite über die ganze Länge – ohne Verdickungen am Ende und ohne Lücken am Anfang.
- Wert im Filamentprofil eintragen (Reiter Filament → Pressure Advance). Jedes Material hat seinen eigenen Wert.
5. Retraktion
Reduziert Fäden zwischen Teilen.
- Calibration → Retraction test. Ein Turm mit steigender Retraktionslänge.
- Wählen Sie den kleinsten Wert, bei dem die Fäden verschwinden. Zu viel Retraktion kann die Düse verstopfen und nach Leerfahrten Unterextrusion verursachen.
- Bleiben Fäden trotz langer Retraktion – zuerst Filament trocknen und die Temperatur um 5 °C senken.
6. Kontrolle
Drucken Sie ein Teil ähnlich dem, was Sie produzieren. Passt es – Profil unter klarem Namen speichern und sichern (Profil exportieren). Wenn nicht – siehe häufigste Probleme.
Sie möchten ein fertiges, geprüftes Profil für Ihre Maschine und Ihr Material? Wir richten es für Sie ein.
Siehe auch: neues Filament von A bis Z · Pressure Advance