
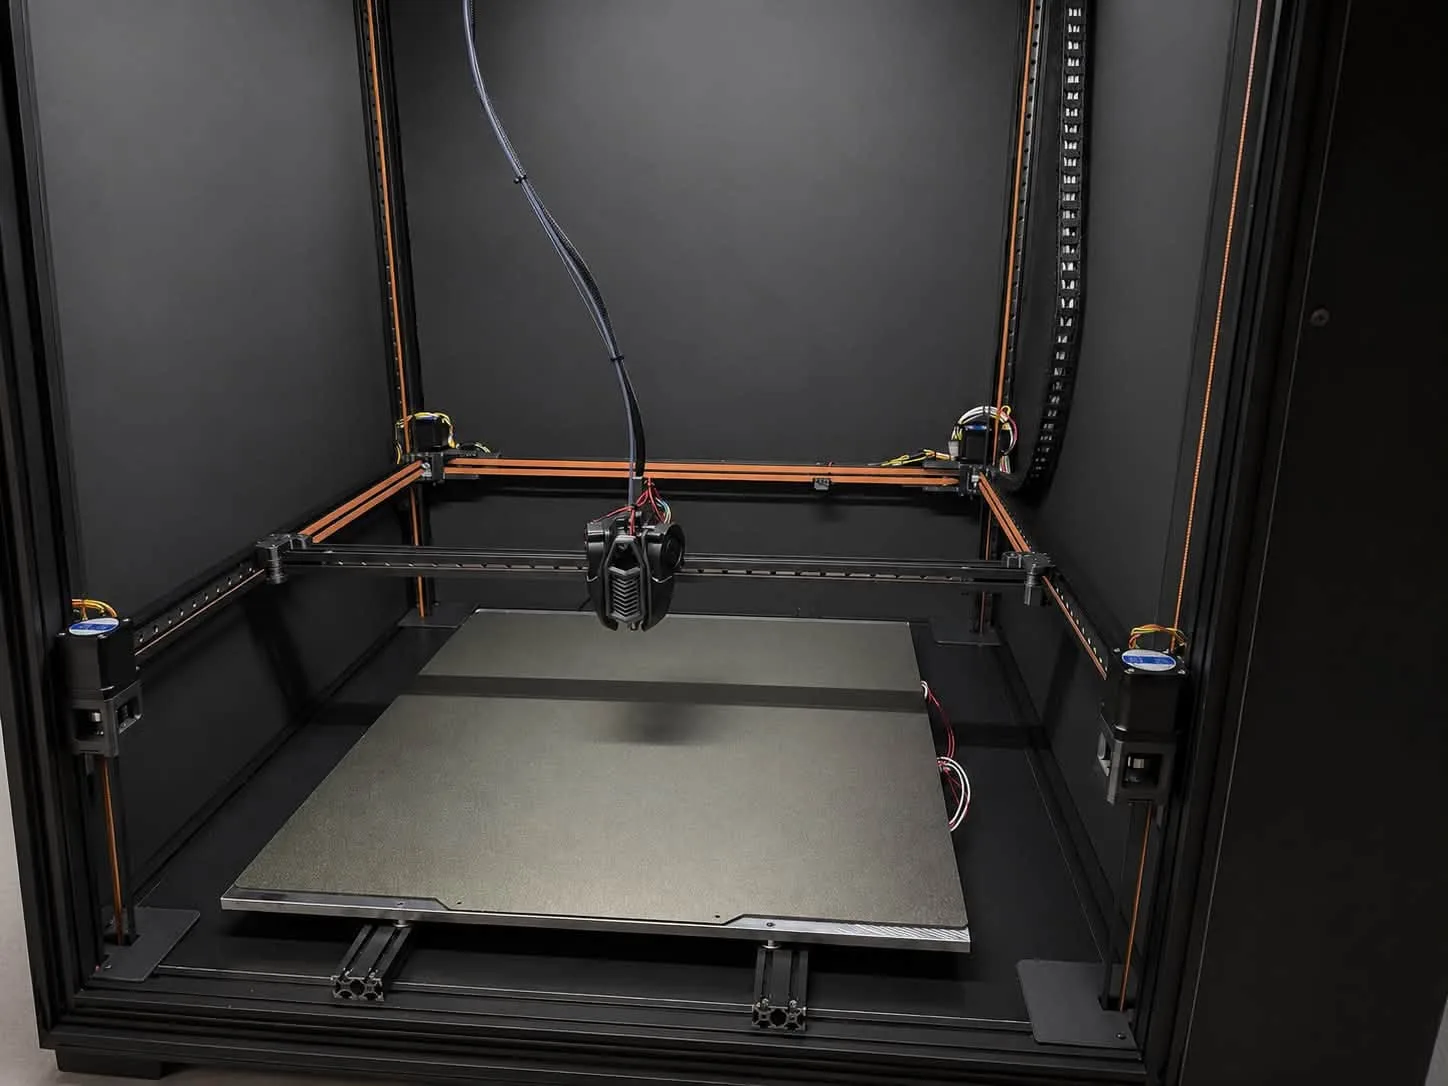
Uzavřená, vyhřívaná komora je velkou výhodou u ABS, ASA nebo nylonu. Filament, který kolem dílu snese 50–60 °C, se ale u PLA, PETG nebo TPU chová úplně jinak. Pokud je komora pro daný materiál příliš teplá, filament měkne už před hotendem – v extruderu a v heatbreaku. Výsledek: podextruze, ucpaná hlava a v krajním případě filament, který doslova vyleze bokem z extruderu.
Nejdřív doporučení výrobce filamentu. Každý výrobce má vlastní receptury a uvádí vlastní parametry – teplotu trysky, podložky a komory, sušení, chlazení. I stejný materiál (např. PETG) od dvou výrobců může vyžadovat jiné nastavení. Hodnoty v tomto návodu berte jako výchozí bod: nejdřív se podívejte do technického listu (TDS) a na etiketu cívky, a pokud něco chybí, požádejte výrobce filamentu o doporučení.
Co se děje uvnitř
Extruder funguje jako píst: ozubená kola tlačí tuhý filament, který protlačuje roztavený plast tryskou. Funguje to jen tehdy, když filament zůstane tuhý až do zóny tavení. Každý materiál má teplotu skelného přechodu – nad ní měkne a gumovatí:
- PLA – cca 55–60 °C,
- PETG – cca 75–80 °C,
- ABS / ASA – cca 100–105 °C,
- TPU – měkký už z principu, takže každé další změknutí rychle škodí.
Extruder i chladič heatbreaku se chladí vzduchem z komory. Když má komora 50–60 °C, ventilátor heatbreaku fouká teplý vzduch a nedokáže přechodovou zónu uchladit. Teplo leze nahoru (heat creep) a PLA měkne několik centimetrů nad tryskou.
Příznaky
- Cvakající nebo přeskakující extruder – měkký filament neklade odpor, kola prokluzují a vybrušují do něj drážku.
- Tenké vrstvy, mezery v extruzi – nejdřív občas, pak stále častěji, jak se komora ohřívá.
- Ucpaný heatbreak – změklý filament se roztáhne a zasekne v trubičce dřív, než dojde do zóny tavení.
- Filament vylézá bokem – když tryska klade odpor a filament je už gumový, místo tlačení dolů se ohne mezi koly a vstupem do hotendu a vyteče škvírou z extruderu. Typické pro TPU a pro PLA v teplé komoře.
- Tisk, který začne dobře a po hodině selže – typický znak, že problémem je stoupající teplota komory, ne nastavení.
Teplota komory podle materiálu
- PLA – otevřená komora nebo co nejblíž pokojové teplotě, nejvýše cca 35 °C. Otevřete dvířka nebo sundejte víko.
- PETG – obvykle bez ohřevu komory, nejvýše cca 40–45 °C.
- TPU – otevřená komora, chladný extruder.
- ABS, ASA – uzavřená komora, typicky 45–60 °C.
- Nylon, PC, technické kompozity – výše, podle materiálu a toho, co konstrukce tiskárny dovolí.
Teploty trysky a podložky najdete v naší tabulce teplot.
Jak tomu předejít
- Přizpůsobte komoru materiálu – po tisku ABS nezačínejte hned PLA v teplé komoře. Otevřete ji a nechte vychladnout.
- Zkontrolujte chlazení heatbreaku – ventilátor chladiče musí běžet vždy, když je hotend horký. Zanesený chladič nebo slábnoucí ventilátor jsou častou příčinou heat creepu.
- Nepřehánějte retrakci – dlouhé retrakce vtahují teplý, měkký filament do studené zóny, kde ztuhne a vytvoří zátku. Více v návodu k retrakci.
- Vyhněte se dlouhým pauzám s horkým hotendem – pauza s horkou tryskou a PLA rychle vede k ucpání.
- Správně nastavte přítlak extruderu – příliš silný deformuje měkký filament, příliš slabý prokluzuje.
Když už je ucpáno
Zastavte tisk a nejdřív nechte vychladnout komoru. Vyjměte filament a prohlédněte ho: zploštělý, nabobtnalý konec nebo hluboká drážka potvrzují přehřátí. Odstraňte filament, který vylezl bokem, a zkontrolujte kola extruderu – plast mezi zuby je nutné vyčistit. Je-li ucpaný heatbreak, často pomůže nahřát hotend a zátku vytáhnout (cold pull). Pokud ne, je potřeba hotend rozebrat.
U tiskáren Revon
U tiskáren Revon se teplota komory zobrazuje na obrazovce Revo OS, takže snadno ověříte před startem, zda komora není pro zvolený materiál příliš teplá. Více o tom, kdy komora pomáhá a kdy škodí: 3D tiskárna s vyhřívanou komorou.