La etiqueta de la bobina indica un rango de temperatura, normalmente amplio, p. ej. 200–230 °C. El mejor valor depende de la impresora, la boquilla y la velocidad de impresión. Imprimir rápido suele requerir más temperatura que imprimir despacio, porque el filamento tiene menos tiempo para fundirse.
Primero, las recomendaciones del fabricante del filamento. Cada fabricante tiene sus propias formulaciones y publica sus propios parámetros: temperatura de boquilla, cama y cámara, secado, refrigeración. Incluso el mismo material (p. ej. PETG) de dos marcas puede necesitar ajustes distintos. Tome los valores de esta guía como punto de partida: consulte primero la ficha técnica (TDS) y la etiqueta de la bobina y, si falta algo, pida orientación al fabricante del filamento.
Punto de partida
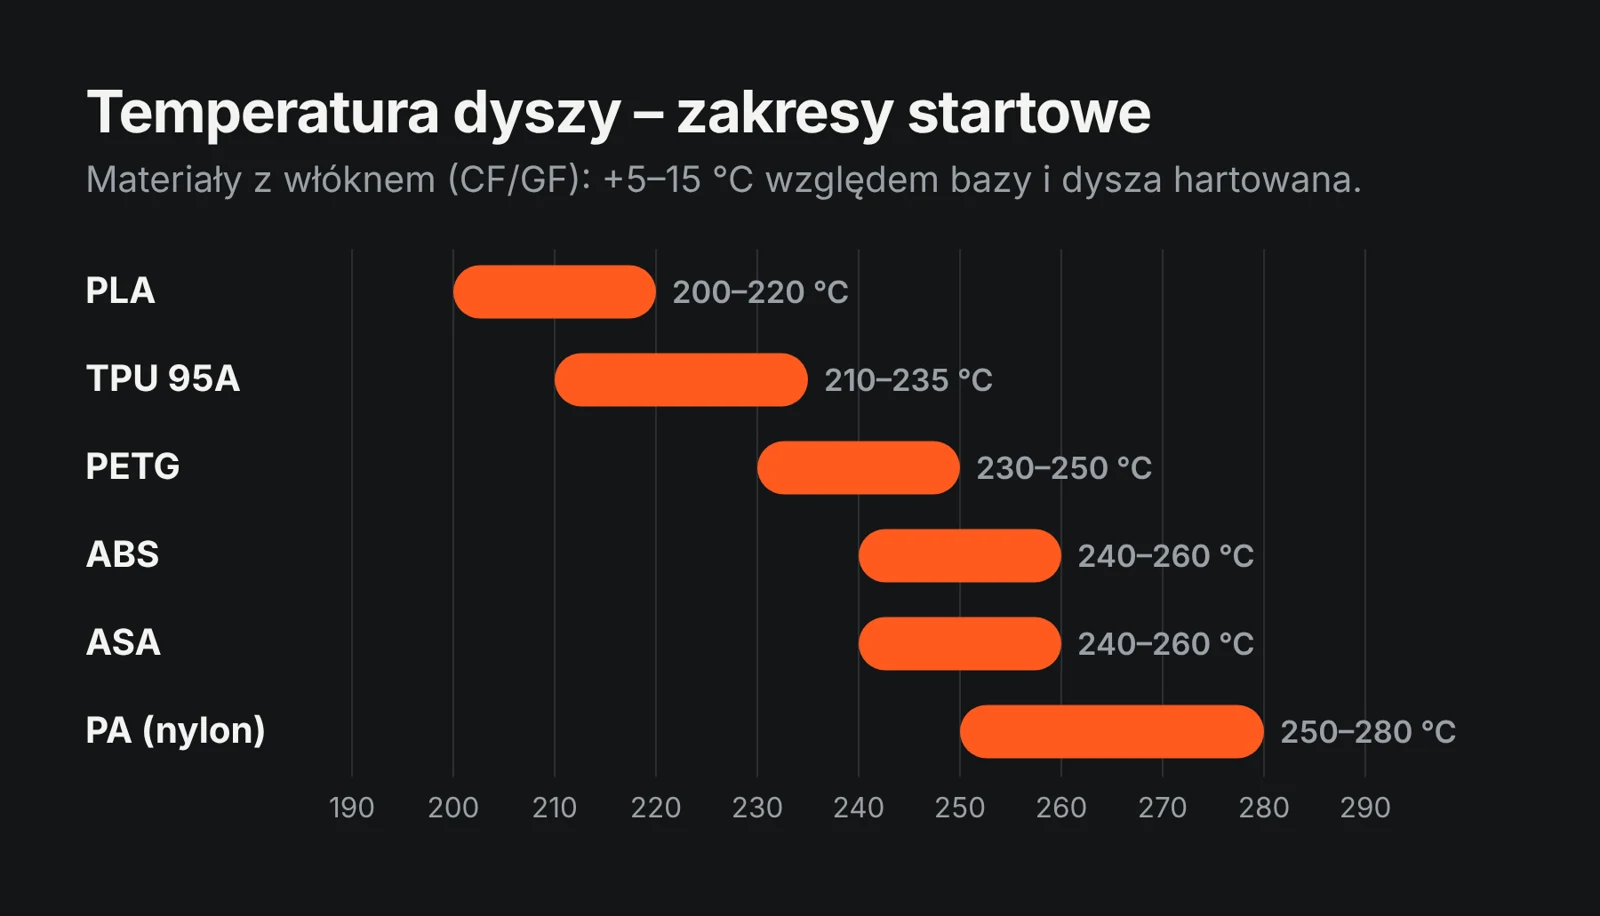
| Material | Boquilla | Cama | Cámara | Ventilador | Notas |
|---|---|---|---|---|---|
| PLA | 200–220 °C | 55–65 °C | abierta | 100 % | demasiado caliente = hilos y voladizos caídos |
| PETG | 230–250 °C | 70–85 °C | abierta / entreabierta | 30–60 % | secar 4–6 h a 65 °C; desmoldeante sobre PEI liso |
| ABS | 240–260 °C | 95–110 °C | cerrada, caliente | 0–20 % | sin cámara se agrieta y se despegan las esquinas |
| ASA | 240–260 °C | 90–110 °C | cerrada, caliente | 0–30 % | como el ABS, resistente a UV |
| TPU 95A | 210–240 °C | 35–60 °C | abierta | 50–100 % | despacio, poca retracción, mejor direct drive |
| PA (nailon) | 250–280 °C | 70–90 °C | cerrada, caliente | 0–30 % | imprescindible seco; pegamento o placa garolite |
| PLA-CF, PETG-CF, PA-CF | +5–15 °C sobre la base | como la base | como la base | como la base | boquilla endurecida: el latón se desgasta rápido |
Son valores de partida, no objetivos. Manda la etiqueta del fabricante: pigmentos y aditivos desplazan el óptimo 10–15 °C.
Torre de temperatura en Orca Slicer
- Elija el perfil de impresora y su nuevo perfil de filamento.
- Menú Calibración → Temperatura. Ajuste el rango de la etiqueta (p. ej. 250 → 220 °C en pasos de 5 °C).
- Imprima y valore cada segmento: puentes, voladizos, hilos, acabado; al final intente romper la torre: la temperatura correcta da una buena unión entre capas.
- Introduzca el valor elegido en el perfil de filamento (primera capa normalmente +5 °C).
Temperatura de la cama
Demasiado baja: mala adherencia y esquinas que se levantan (warping). Demasiado alta con PLA: «pata de elefante» y capas inferiores blandas.
Temperatura, velocidad y boquilla
- Más rápido = más caliente – con más caudal (mm³/s), el plástico tiene menos tiempo para calentarse. Al subir la velocidad, suba la temperatura 5–10 °C.
- Boquilla mayor = más material – las boquillas de 0,6–1,2 mm en impresoras de gran formato suelen necesitar la parte alta del rango.
- Cámara – en una cámara cerrada y caliente, ABS y ASA imprimen de forma más fiable, mientras que el PLA necesita la puerta abierta (vea cámara demasiado caliente).
Señales de una temperatura incorrecta
- Demasiado fría: capas débiles que se separan con la mano, superficie mate, extrusor que salta.
- Demasiado caliente: hilos, voladizos caídos, detalles finos borrosos, decoloración.
En las impresoras Revon
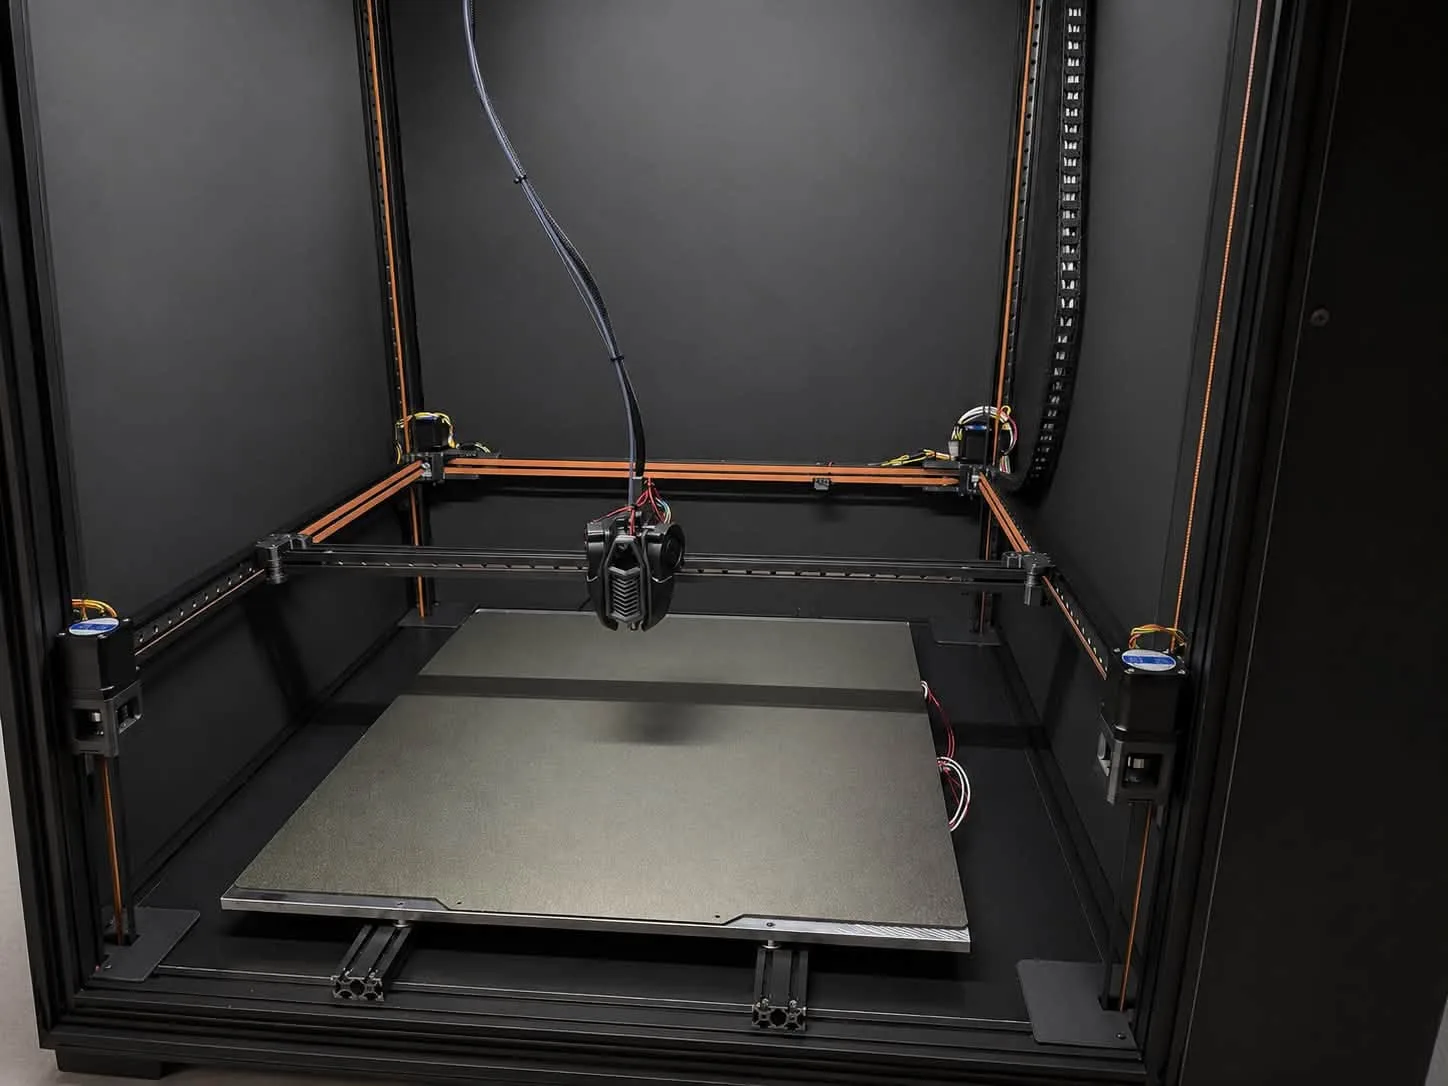
En Revo OS, los botones PLA, PETG y ABS/ASA precalientan la máquina con un toque, y el asistente de cambio de filamento fija la temperatura del material elegido. Los perfiles de Revotech ya incluyen estos valores, y el hotend High Flow mueve aprox. 50 mm³/s de PLA frente a unos 25 de la versión Standard: recuerde subir la temperatura al imprimir rápido. ¿Imprime piezas grandes? Vea la impresora de gran formato Revon 600, la impresora 1200×600 o la impresora de cinta para producción en serie.