El pressure advance (en Marlin: linear advance) es una función de Klipper que anticipa la presión en la boquilla. Gracias a él las esquinas quedan nítidas y las paredes uniformes, también a altas velocidades y aceleraciones.
De dónde viene el problema
El filamento en el hotend se comporta como un muelle: cuando el cabezal acelera, la presión en la boquilla sube con retraso y al inicio de la línea falta plástico. Cuando frena, la presión baja demasiado despacio y al final de la línea y en las esquinas sobra. Resultado: esquinas redondeadas e hinchadas, huecos al inicio de las paredes y engrosamientos al final.
El pressure advance añade al movimiento del extrusor una corrección proporcional a la velocidad del caudal: al acelerar aporta momentáneamente más filamento, al frenar menos. El valor pressure_advance indica cuántos segundos «se adelanta» la presión.
Cómo reconocer un pressure advance mal ajustado
- demasiado bajo: esquinas hinchadas, engrosamientos al final de las líneas, pared irregular en la costura,
- demasiado alto: huecos y esquinas mal rellenas, paredes finas justo después de un giro, líneas de la primera capa «rotas».
Valores típicos
| Extrusor | PLA | PETG | TPU |
|---|---|---|---|
| Direct Drive | 0,02–0,06 | 0,04–0,10 | 0,08–0,30 |
| Bowden | 0,3–0,8 | 0,4–1,0 | – |
Es solo un punto de partida. El valor depende del hotend, la boquilla, la temperatura y el filamento concreto, así que conviene medirlo.
Calibración en [r]evo Slicer paso a paso
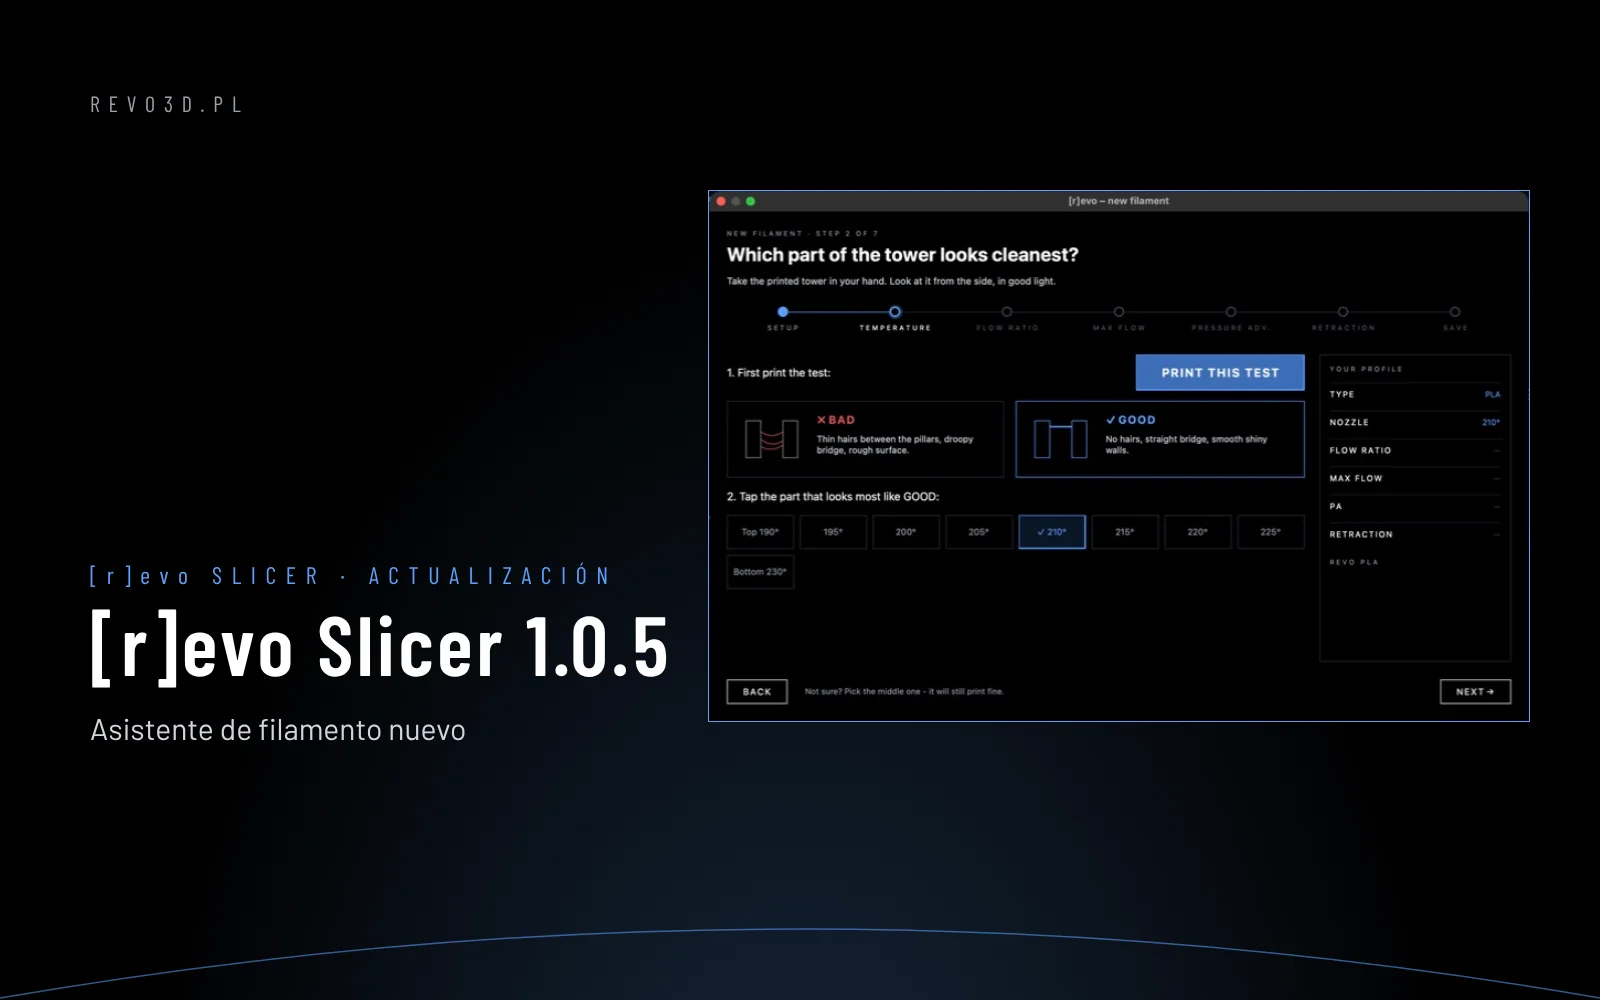
En [r]evo Slicer esta prueba forma parte del asistente de filamento nuevo (paso 4). A mano, igual en [r]evo Slicer y en Orca Slicer:
- Seleccione la impresora, el filamento y la placa con los que va a imprimir.
- Menú Calibration → Pressure advance.
- Elija el método: PA Line (líneas con valor creciente, rápido) o PA Tower (torre, más preciso para las esquinas). En direct drive, rango 0–0,1 en pasos de 0,002.
- Imprima la prueba. En PA Line busque la línea de anchura más uniforme; en PA Tower, la altura con las esquinas más nítidas.
- Lea el valor e introdúzcalo en el perfil del filamento: Filament → Pressure advance (marque «Enable pressure advance»).
El slicer guarda el valor en el perfil del filamento y lo envía a Klipper al inicio de la impresión (SET_PRESSURE_ADVANCE), así que cada filamento puede tener el suyo.
Pressure advance e input shaping
Primero ajuste el input shaper (vibraciones del bastidor) y después el pressure advance. Cambiar las aceleraciones afecta al resultado de la prueba de PA.
En las impresoras Revon estos ajustes ya vienen configurados en los perfiles Revotech. Su propio filamento lo calibra en [r]evo Slicer con el asistente de filamento nuevo (guía). Más: calibración del filamento paso a paso · Klipper y Orca Slicer desde cero · Revo OS. ¿Imprime piezas grandes? Vea la impresora 3D de gran formato Revon 600 (600×600×600 mm), la impresora 3D 1200×600 o la impresora 3D de cinta para producción en serie.