
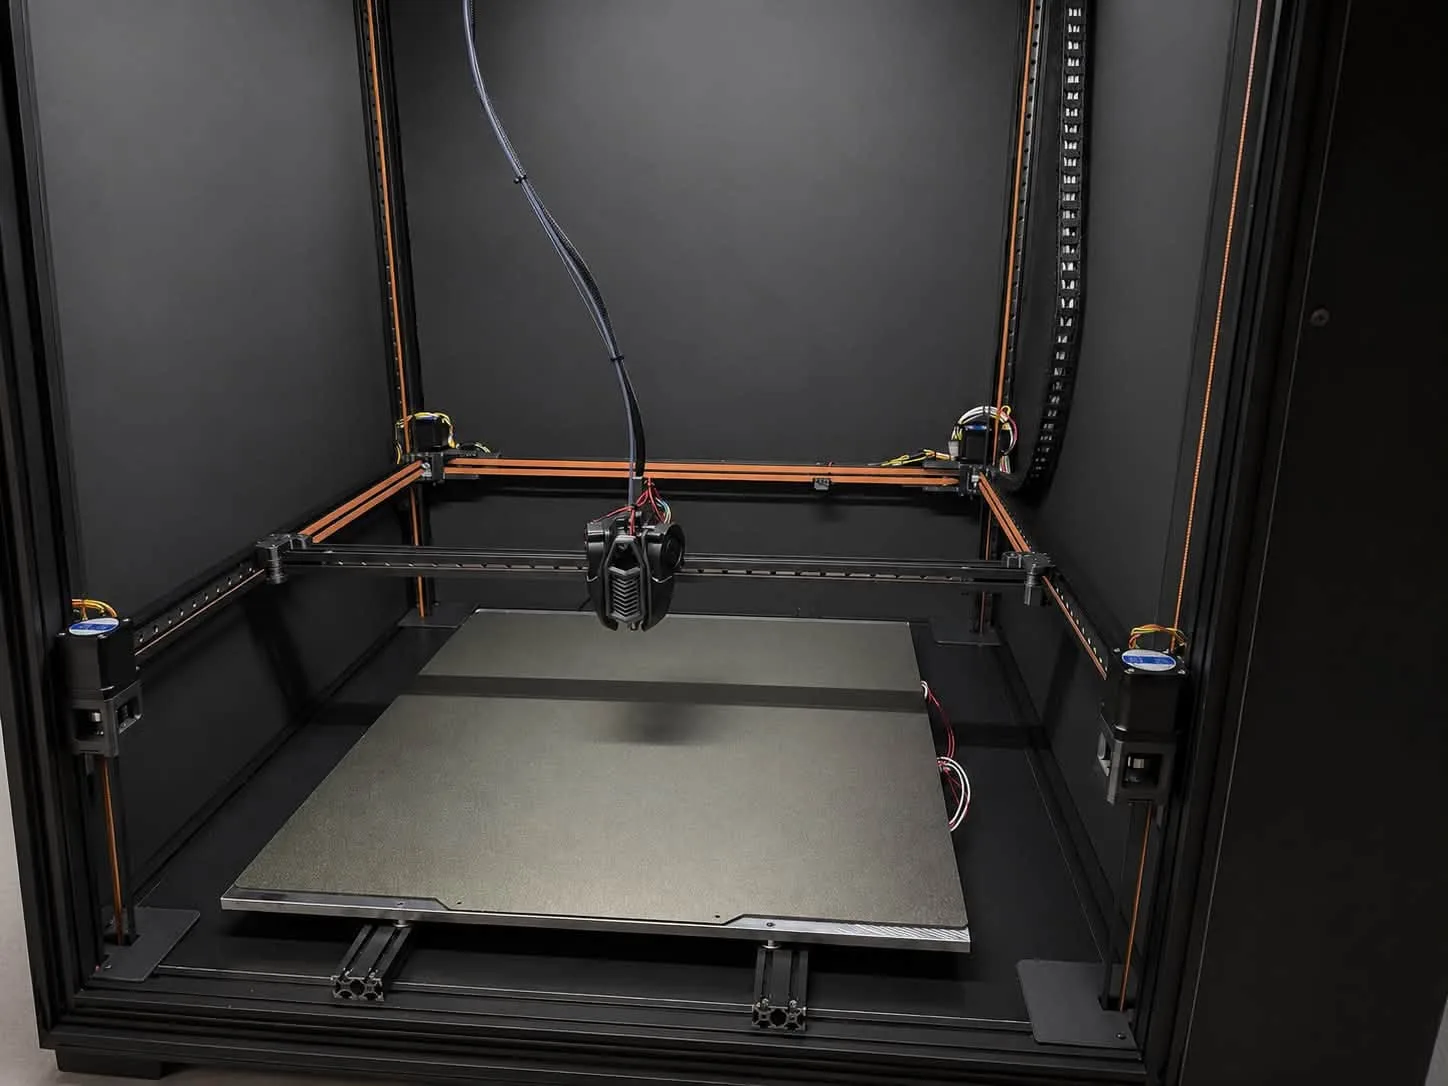
Una cámara cerrada y calefactada es una gran ventaja con ABS, ASA o nailon. Pero un filamento que soporta bien 50–60 °C alrededor de la pieza se comporta de forma muy distinta con PLA, PETG o TPU. Si la cámara está demasiado caliente para el material, el filamento se ablanda antes del hotend: en el extrusor y en el heatbreak. Resultado: subextrusión, cabezal atascado y, en casos extremos, filamento que sale literalmente por un lado del extrusor.
Primero, las recomendaciones del fabricante del filamento. Cada fabricante tiene sus propias formulaciones y publica sus propios parámetros: temperatura de boquilla, cama y cámara, secado, refrigeración. Incluso el mismo material (p. ej. PETG) de dos marcas puede necesitar ajustes distintos. Tome los valores de esta guía como punto de partida: consulte primero la ficha técnica (TDS) y la etiqueta de la bobina y, si falta algo, pida orientación al fabricante del filamento.
Qué ocurre dentro
El extrusor funciona como un pistón: los engranajes empujan un filamento rígido que fuerza el plástico fundido a través de la boquilla. Solo funciona si el filamento sigue rígido hasta la zona de fusión. Cada material tiene una temperatura de transición vítrea; por encima, se ablanda y se vuelve gomoso:
- PLA – aprox. 55–60 °C,
- PETG – aprox. 75–80 °C,
- ABS / ASA – aprox. 100–105 °C,
- TPU – blando por naturaleza, así que cualquier ablandamiento extra causa problemas enseguida.
El extrusor y el disipador del heatbreak se refrigeran con el aire de la cámara. A 50–60 °C, el ventilador del heatbreak sopla aire caliente y no puede enfriar la zona de transición. El calor sube (heat creep) y el PLA se ablanda unos centímetros por encima de la boquilla.
Síntomas
- Extrusor que hace clic o salta – el filamento blando no ofrece resistencia, los engranajes patinan y le hacen una ranura.
- Capas finas, huecos en la extrusión – al principio esporádicos, luego cada vez más frecuentes a medida que se calienta la cámara.
- Heatbreak atascado – el filamento ablandado se dilata y se atasca en el tubo antes de llegar a la zona de fusión.
- Filamento que sale por un lado – cuando la boquilla resiste y el filamento ya está gomoso, en lugar de empujar hacia abajo se dobla entre los engranajes y la entrada del hotend y sale por una rendija del extrusor. Muy habitual con TPU y con PLA en una cámara caliente.
- Una impresión que empieza bien y falla al cabo de una hora – señal típica de que el problema es la temperatura creciente de la cámara, no los ajustes.
Temperatura de cámara según el material
- PLA – cámara abierta o lo más cerca posible de la temperatura ambiente, como máximo aprox. 35 °C. Abra la puerta o quite la tapa.
- PETG – normalmente sin calefacción de cámara, como máximo aprox. 40–45 °C.
- TPU – cámara abierta, extrusor frío.
- ABS, ASA – cámara cerrada, normalmente 45–60 °C.
- Nailon, PC, compuestos técnicos – más alta, según el material y lo que permita el diseño de la impresora.
Las temperaturas de boquilla y cama están en nuestra tabla de temperaturas.
Cómo evitarlo
- Adaptar la cámara al material – tras imprimir ABS, no empiece con PLA en la cámara caliente. Ábrala y deje que se enfríe.
- Revisar la refrigeración del heatbreak – el ventilador del disipador debe girar siempre que el hotend esté caliente. Un disipador sucio o un ventilador débil son causas frecuentes de heat creep.
- No exagerar la retracción – las retracciones largas meten filamento caliente y blando en la zona fría, donde se solidifica y forma un tapón. Más en nuestra guía de retracción.
- Evitar pausas largas con el hotend caliente – una pausa con la boquilla caliente y PLA lleva rápidamente a un atasco.
- Ajustar bien la presión del extrusor – demasiada deforma el filamento blando, poca hace que patine.
Si ya se ha atascado
Detenga la impresión y enfríe primero la cámara. Saque el filamento y revíselo: una punta aplastada e hinchada o una ranura profunda confirman el sobrecalentamiento. Retire el filamento que salió por el lado y revise los engranajes: hay que limpiar el plástico entre los dientes. Si el heatbreak está atascado, suele ayudar calentar el hotend y extraer el tapón (cold pull). Si no, hay que desmontar el hotend.
En las impresoras Revon
En las impresoras Revon la temperatura de la cámara aparece en la pantalla de Revo OS, así que es fácil comprobar antes de empezar si está demasiado caliente para el material elegido. Más sobre cuándo ayuda la cámara y cuándo perjudica: impresora 3D con cámara calefactada.