Když je první vrstva špatná, bude špatný i zbytek tisku – nebo se výtisk v polovině odlepí. Naštěstí je to nejsnazší věc na zvládnutí.
Nejdřív doporučení výrobce filamentu. Každý výrobce má vlastní receptury a uvádí vlastní parametry – teplotu trysky, podložky a komory, sušení, chlazení. I stejný materiál (např. PETG) od dvou výrobců může vyžadovat jiné nastavení. Hodnoty v tomto návodu berte jako výchozí bod: nejdřív se podívejte do technického listu (TDS) a na etiketu cívky, a pokud něco chybí, požádejte výrobce filamentu o doporučení.
1. Čistá podložka
Mastnota z prstů je nepřítel číslo jedna. PEI podložku umyjte teplou vodou s prostředkem na nádobí a vytřete do sucha; mezi tisky ji můžete otřít izopropylalkoholem (IPA). Pracovního povrchu se nedotýkejte prsty.
2. Výška první vrstvy (Z offset)
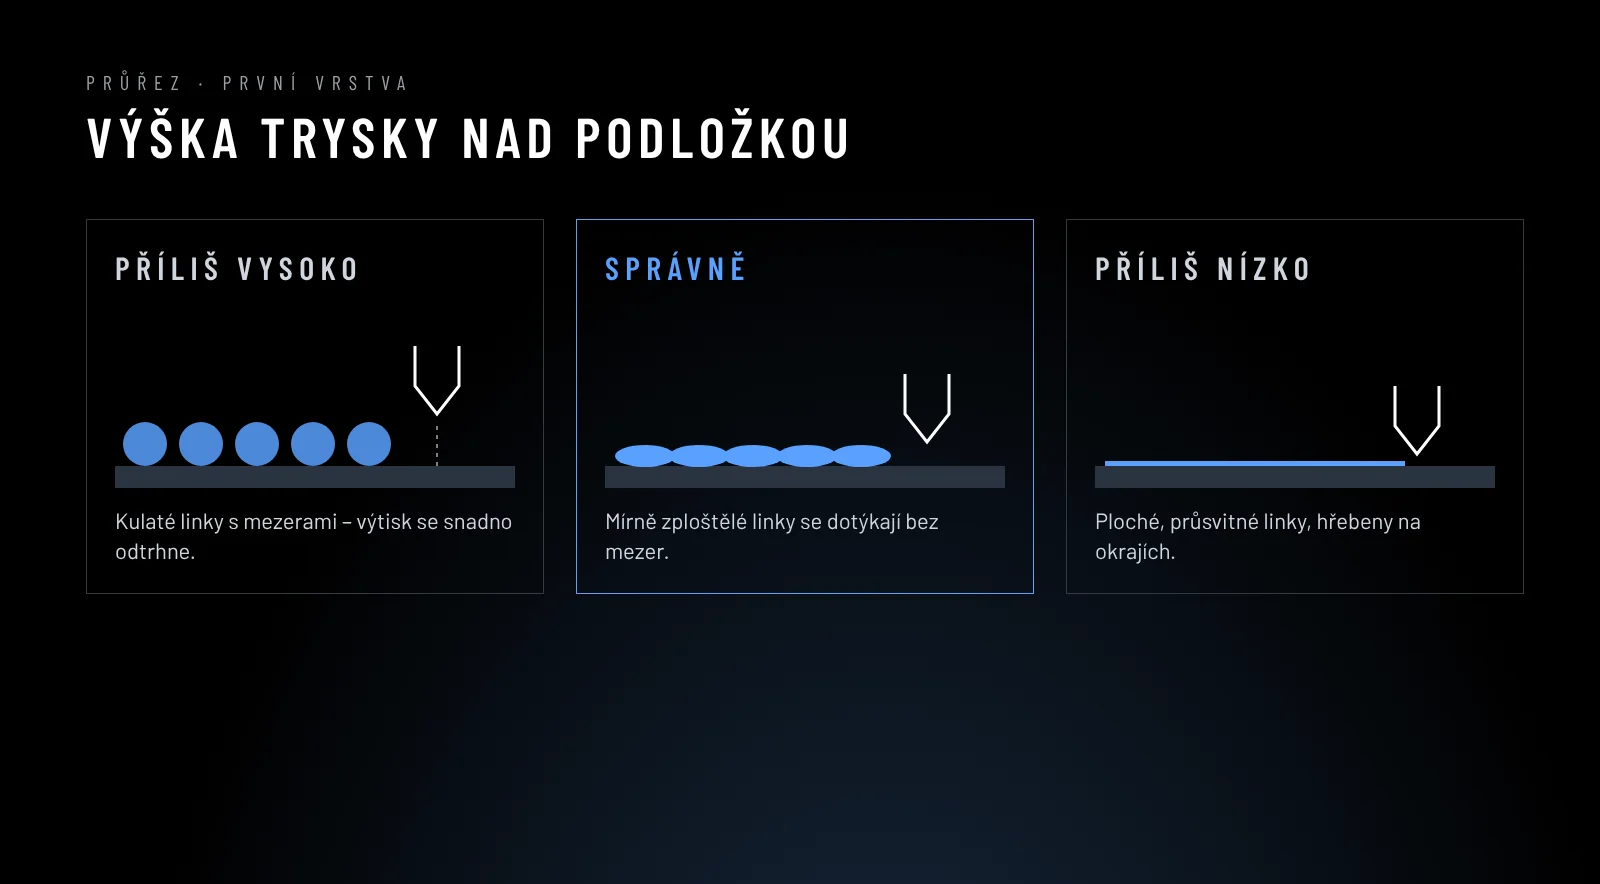
- Příliš vysoko – linky jsou kulaté, nespojují se, jsou vidět mezery; výtisk se snadno odtrhne.
- Příliš nízko – linky jsou ploché a průsvitné, na okrajích vznikají hřebeny, tryska „orá“ v materiálu.
- Správně – linky mírně zploštělé, dotýkají se bez mezer, povrch hladký a rovný.
Na tiskárnách s Klipperem korigujete Z offset během tisku první vrstvy (baby-stepping) malými kroky, např. 0,01–0,02 mm, a výsledek uložíte. Vytiskněte jednoduchý jednovrstvý čtverec uprostřed a v rozích podložky.
3. Nastavení v profilu
- rychlost první vrstvy: pomaleji než zbytek (např. 30–50 mm/s),
- teplota trysky v první vrstvě: +5 °C,
- chlazení v prvních 1–3 vrstvách: vypnuté nebo minimální,
- u velkých plochých dílů z ABS/ASA/PA: brim a uzavřený kryt nahřátý před startem.
4. PETG na hladkém PEI
PETG může přilnout příliš silně a vytrhnout kus povrchu podložky. Použijte strukturovanou podložku nebo tenkou separační vrstvu (např. lepicí tyčinku) a nepřitlačujte první vrstvu tolik jako u PLA.
Warping – odlepující se rohy
Příčinou je smršťování materiálu při chladnutí. Pomáhá: vyšší teplota podložky, uzavřený kryt (ABS, ASA, PA), žádný průvan, brim, zaoblení ostrých rohů v modelu, méně chlazení.
Jak první vrstvu posoudit okem
- Příliš vysoko – kulaté „nudle“ s mezerami mezi linkami, vrstva se snadno strhne.
- Příliš nízko – vrstva je průhledná a drsná, tryska zanechává rýhy; na okrajích se hromadí přebytečný plast.
- Správně – linky mírně zploštělé a u sebe, hladký a rovný povrch po celé podložce.
Velká podložka je samostatná výzva
Na podložce 600×600 nebo 1200×600 mm dělá pár setin milimetru rovinnosti rozdíl mezi dokonalou a odlepenou vrstvou. Proto tiskárny Revon měří podložku sondou a nerovnosti kompenzují mapou – v Revo OS ji uvidíte barevně v Revo Panelu i s rozptylem v milimetrech. Před důležitým, dlouhým tiskem se vyplatí nové měření, zvlášť po výměně podložky nebo velké změně její teploty.
První vrstva na pásu (Revon Belt)
Na pásové tiskárně je první vrstva ještě důležitější – drží výtisk na skloněném, pohybujícím se pásu. Čistý pás, správná teplota a klidná rychlost prvních vrstev rozhodují o celé sérii.
Zpět na kontrolní seznam nového filamentu.