Jeśli pierwsza warstwa jest zła, reszta wydruku też będzie zła – albo wydruk odklei się w połowie. Na szczęście to najłatwiejsza rzecz do opanowania.
1. Czysta płyta
Tłuszcz z palców to wróg numer jeden. Płytę PEI myj ciepłą wodą z płynem do naczyń i wycieraj do sucha; między wydrukami możesz przetrzeć alkoholem izopropylowym (IPA). Nie dotykaj powierzchni roboczej palcami.
2. Wysokość pierwszej warstwy (Z offset)
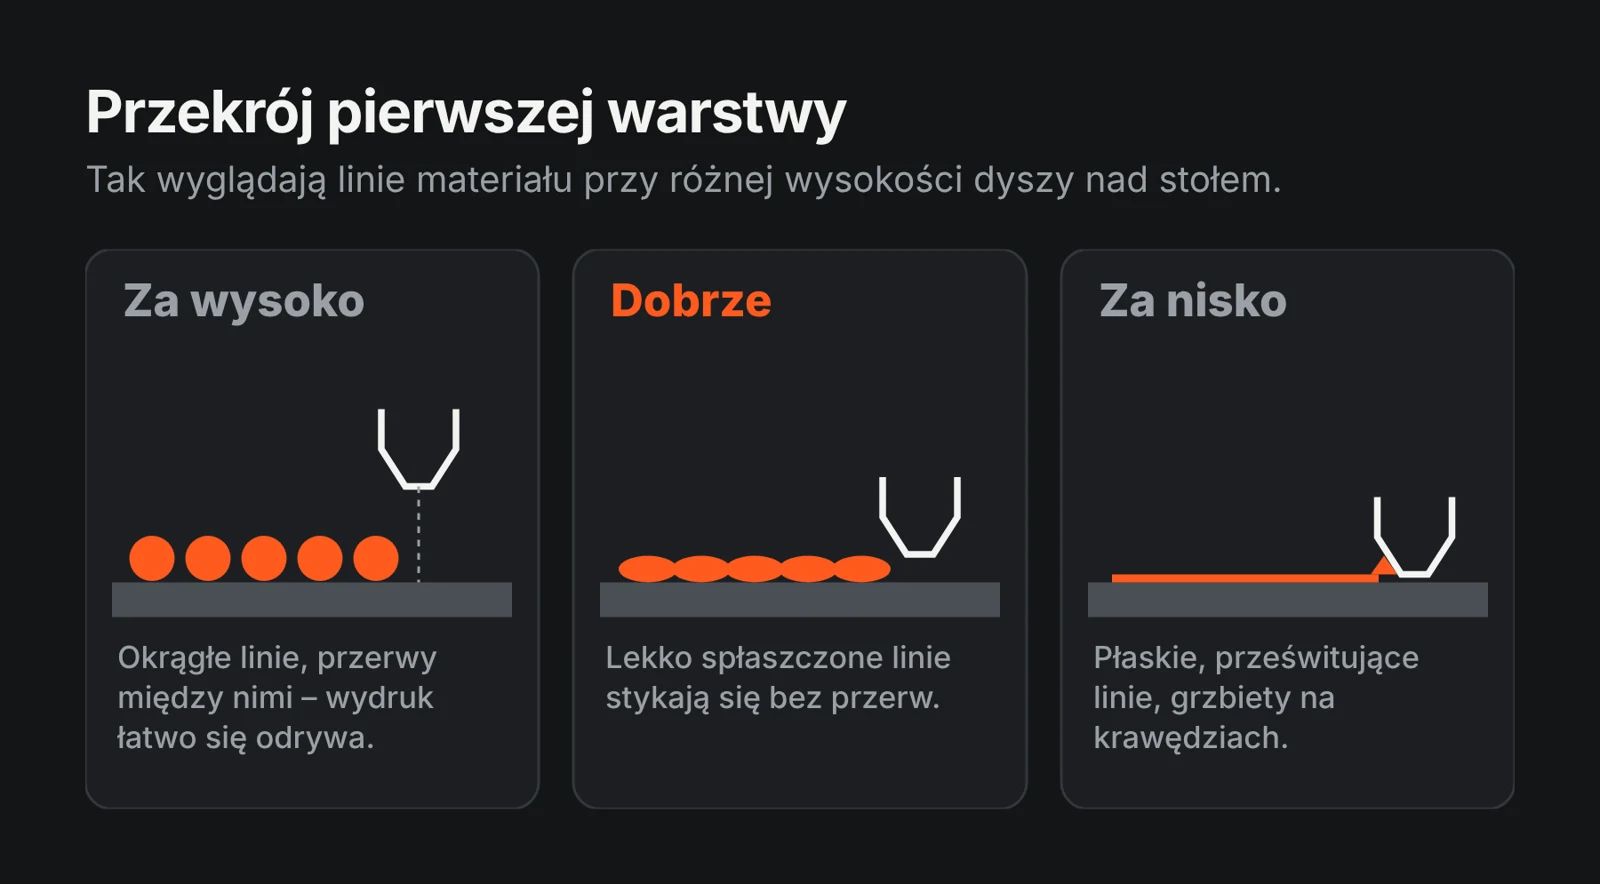
- Za wysoko – linie są okrągłe, nie łączą się, widać przerwy; wydruk łatwo się odrywa.
- Za nisko – linie są płaskie i prześwitujące, na krawędziach powstają grzbiety, dysza „ryje” w materiale.
- Dobrze – linie lekko spłaszczone, stykają się bez przerw, powierzchnia gładka i równa.
Na drukarkach z Klipperem korektę Z offset robisz w trakcie drukowania pierwszej warstwy (tzw. baby-stepping) małymi krokami, np. 0,01–0,02 mm, i zapisujesz wynik. Wydrukuj prosty kwadrat 1-warstwowy na środku i w rogach stołu.
3. Ustawienia w profilu
- prędkość pierwszej warstwy: wolniej niż reszta (np. 30–50 mm/s),
- temperatura dyszy na pierwszej warstwie: +5 °C,
- chłodzenie na pierwszych 1–3 warstwach: wyłączone lub minimalne,
- przy dużych płaskich częściach z ABS/ASA/PA: brim i zamknięta obudowa nagrzana przed startem.
4. PETG na gładkim PEI
PETG potrafi przykleić się zbyt mocno i wyrwać kawałek powierzchni płyty. Używaj płyty teksturowanej albo cienkiej warstwy środka rozdzielającego (np. klej w sztyfcie), i nie dociskaj pierwszej warstwy tak mocno jak przy PLA.
Warping – odklejające się rogi
Przyczyna to skurcz materiału przy stygnięciu. Pomaga: wyższa temperatura stołu, zamknięta obudowa (ABS, ASA, PA), brak przeciągów, brim, zaokrąglenie ostrych narożników w modelu, mniejsze chłodzenie.
Wróć do checklisty nowego filamentu.