Si la primera capa sale mal, el resto también, o la pieza se despega a mitad de impresión. Por suerte es lo más fácil de dominar.
Primero, las recomendaciones del fabricante del filamento. Cada fabricante tiene sus propias formulaciones y publica sus propios parámetros: temperatura de boquilla, cama y cámara, secado, refrigeración. Incluso el mismo material (p. ej. PETG) de dos marcas puede necesitar ajustes distintos. Tome los valores de esta guía como punto de partida: consulte primero la ficha técnica (TDS) y la etiqueta de la bobina y, si falta algo, pida orientación al fabricante del filamento.
1. Placa limpia
La grasa de los dedos es el enemigo número uno. Lave la placa PEI con agua tibia y lavavajillas y séquela; entre impresiones puede pasar alcohol isopropílico (IPA). No toque la superficie de impresión con los dedos.
2. Altura de la primera capa (Z offset)
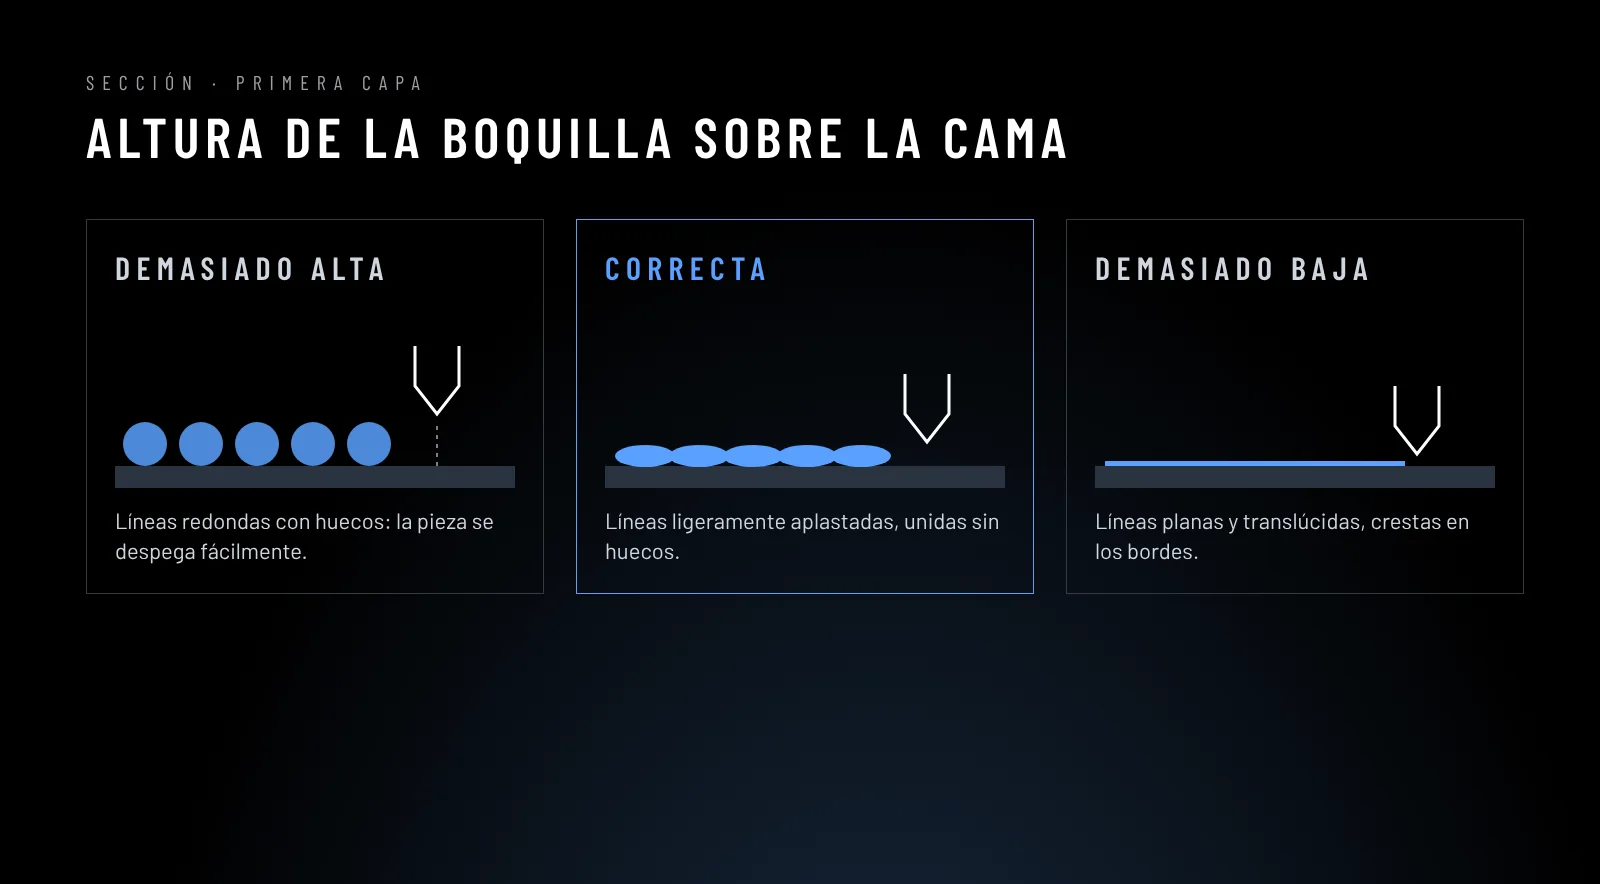
- Demasiado alta: las líneas son redondas, no se unen, se ven huecos; la pieza se despega con facilidad.
- Demasiado baja: las líneas son planas y translúcidas, se forman crestas en los bordes, la boquilla ara el material.
- Correcta: líneas ligeramente aplastadas, unidas sin huecos, superficie lisa y uniforme.
En impresoras con Klipper el Z offset se corrige durante la impresión de la primera capa (baby-stepping) en pasos pequeños, p. ej. 0,01–0,02 mm, y se guarda el resultado. Imprima un cuadrado simple de una capa en el centro y en las esquinas de la cama.
3. Ajustes del perfil
- velocidad de la primera capa: más lenta que el resto (p. ej. 30–50 mm/s),
- temperatura de la boquilla en la primera capa: +5 °C,
- ventilación en las primeras 1–3 capas: apagada o mínima,
- en piezas grandes y planas de ABS/ASA/PA: brim y carcasa cerrada calentada antes de empezar.
4. PETG sobre PEI liso
El PETG puede adherirse demasiado y arrancar un trozo de la superficie de la placa. Use una placa texturizada o una capa fina de separación (p. ej. pegamento en barra) y no aplaste la primera capa tanto como con PLA.
Warping: esquinas que se levantan
La causa es la contracción del material al enfriarse. Ayuda: más temperatura de cama, carcasa cerrada (ABS, ASA, PA), sin corrientes de aire, brim, redondear las esquinas vivas del modelo y menos ventilación.
Cómo juzgar la primera capa a simple vista
- Demasiado alta: «fideos» redondos con huecos entre líneas, la capa se arranca fácilmente.
- Demasiado baja: la capa es transparente y rugosa, la boquilla deja surcos; se acumula plástico en los bordes.
- Correcta: líneas ligeramente aplastadas y unidas, superficie lisa y uniforme en toda la cama.
Una cama grande es un reto aparte
En una cama de 600×600 o 1200×600 mm, unas centésimas de milímetro de planitud marcan la diferencia entre una capa perfecta y una despegada. Por eso las impresoras Revon miden la cama con una sonda y compensan las irregularidades con una malla: en Revo OS se ve en colores en Revo Panel, con la dispersión en milímetros. Antes de una impresión larga e importante conviene medir de nuevo, sobre todo tras cambiar la placa o la temperatura de la cama de forma notable.
Primera capa en cinta (Revon Belt)
En una impresora de cinta la primera capa es aún más importante: es la que sujeta la pieza sobre la cinta inclinada y en movimiento. Una cinta limpia, la temperatura correcta y una velocidad tranquila en las primeras capas deciden toda la serie.
Volver a la lista de comprobación del filamento nuevo.