
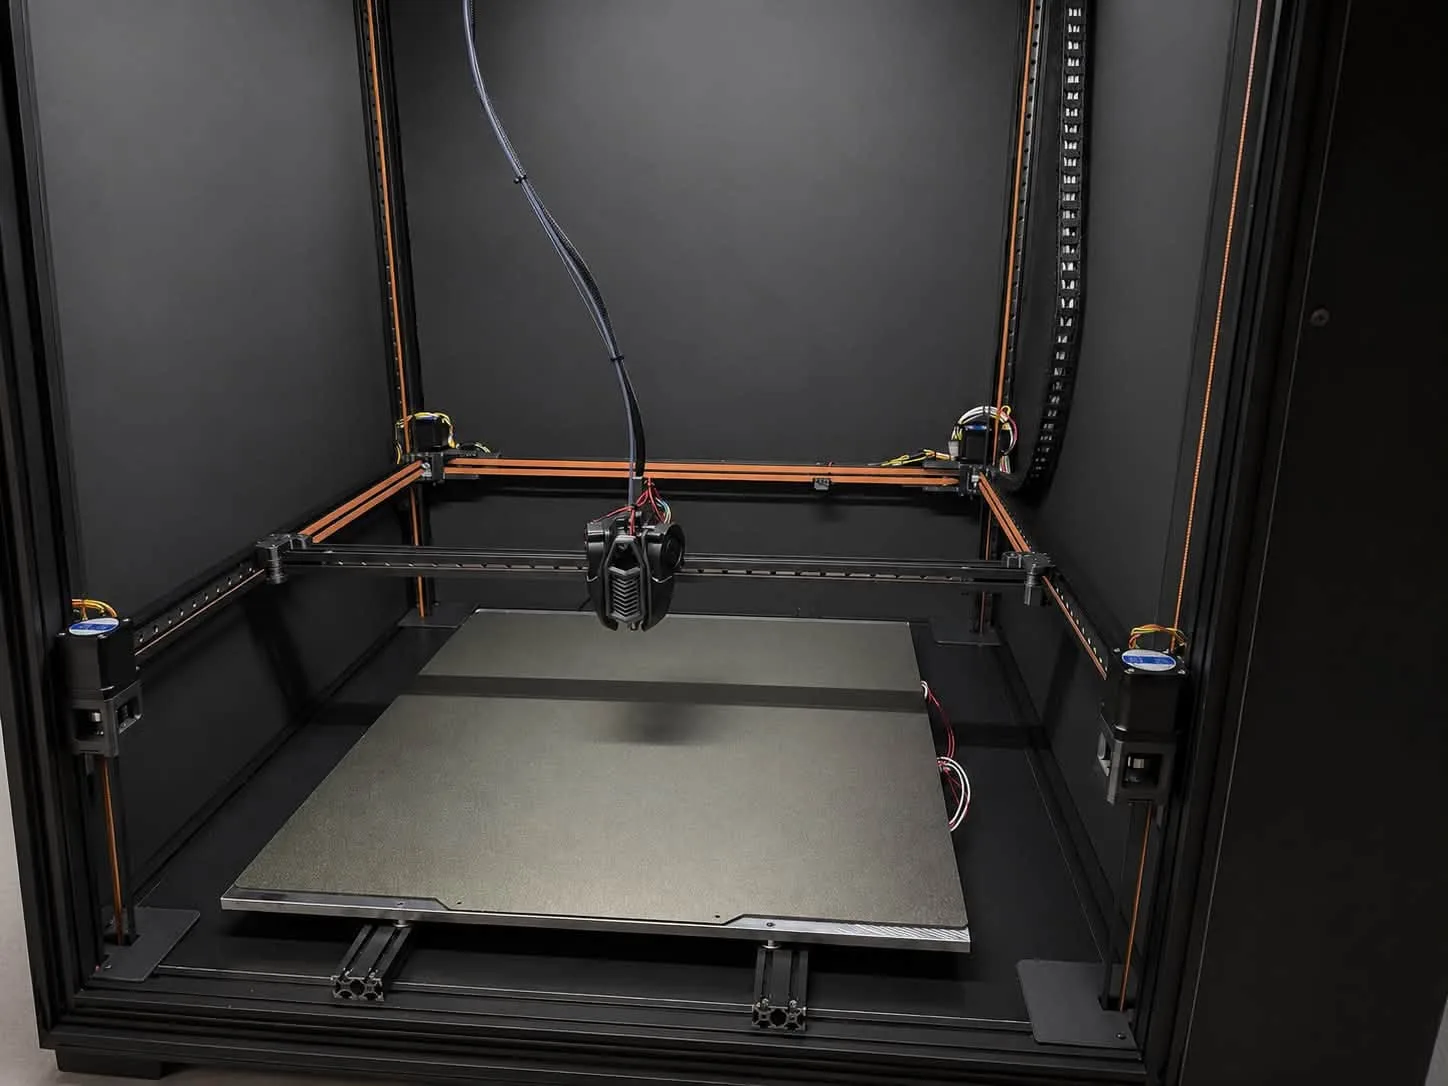
Zamknięta, grzana komora to ogromna zaleta przy ABS, ASA czy nylonie. Ale ten sam filament, który świetnie znosi 50–60°C wokół wydruku, zupełnie inaczej zachowuje się w PLA, PETG czy TPU. Jeśli komora jest za gorąca dla danego materiału, filament zaczyna mięknąć jeszcze przed hotendem – w ekstruderze i w heatbreaku. Efekt: przerwy w ekstruzji, zatkana głowica, a w skrajnym przypadku filament dosłownie wychodzi bokiem z ekstrudera.
Najpierw zalecenia producenta filamentu. Każdy producent ma własne receptury i podaje własne parametry – temperaturę dyszy, stołu i komory, suszenie, chłodzenie. Nawet ten sam materiał (np. PETG) od dwóch producentów może wymagać innych ustawień. Wartości w tym poradniku traktuj jako punkt startowy: w pierwszej kolejności sprawdź kartę techniczną (TDS) i etykietę szpuli, a gdy czegoś brakuje – napisz do producenta filamentu po wytyczne.
Co się dzieje w środku
Ekstruder działa jak tłok: koła zębate pchają twardy filament, a ten przepycha stopiony plastik przez dyszę. Działa to tylko wtedy, gdy filament jest sztywny aż do strefy topnienia. Każdy materiał ma temperaturę zeszklenia – powyżej niej zaczyna mięknąć i robi się gumowaty:
- PLA – ok. 55–60°C,
- PETG – ok. 75–80°C,
- ABS / ASA – ok. 100–105°C,
- TPU – jest miękki z założenia, więc każde dodatkowe zmiękczenie szybko szkodzi.
Powietrze w komorze to nie wszystko – ekstruder i radiator heatbreaka są chłodzone właśnie tym powietrzem. Gdy w komorze jest 50–60°C, wentylator heatbreaka dmucha gorącym powietrzem i nie jest w stanie schłodzić strefy przejściowej. Ciepło „pełznie” w górę (heat creep), a PLA mięknie kilka centymetrów nad dyszą.
Objawy
- Klikanie lub przeskakiwanie ekstrudera – miękki filament nie stawia oporu, koła ślizgają się i wygryzają w nim rowek.
- Cienkie warstwy, przerwy w ekstruzji – najpierw sporadycznie, potem coraz częściej w miarę nagrzewania komory.
- Zatkany heatbreak – zmiękczony filament rozszerza się i zakleszcza w rurce, zanim dotrze do strefy topnienia.
- Filament wychodzi bokiem – gdy dysza stawia opór, a filament jest już gumowaty, zamiast pchać w dół, wygina się między kołami a wejściem do hotendu i wypływa szczeliną z boku ekstrudera. To szczególnie częste przy TPU i przy PLA w gorącej komorze.
- Wydruk zaczyna się dobrze, a psuje po godzinie – typowy znak, że problemem jest narastająca temperatura w komorze, a nie ustawienia.
Jaka temperatura komory dla jakiego materiału
- PLA – komora otwarta lub temperatura możliwie blisko pokojowej, najwyżej ok. 35°C. Przy PLA otwórz drzwiczki lub zdejmij pokrywę.
- PETG – zwykle bez grzania komory, najwyżej ok. 40–45°C.
- TPU – komora otwarta, chłodny ekstruder.
- ABS, ASA – komora zamknięta, typowo 45–60°C.
- Nylon, PC, kompozyty techniczne – wyżej, zależnie od materiału i tego, na co pozwala konstrukcja drukarki.
To orientacyjne wartości – zawsze sprawdź zalecenia producenta filamentu. Temperatury dyszy i stołu znajdziesz w naszej tabeli startowej.
Jak temu zapobiec
- Dopasuj komorę do materiału – po druku ABS nie zaczynaj od razu PLA w nagrzanej komorze. Otwórz ją i odczekaj, aż ostygnie.
- Sprawdź chłodzenie heatbreaka – wentylator radiatora musi działać zawsze, gdy hotend jest gorący. Zabrudzony radiator lub słabnący wentylator to częsta przyczyna heat creep.
- Nie przesadzaj z retrakcją – długie cofanie wciąga ciepły, miękki filament w chłodną strefę, gdzie zastyga i tworzy korek. Więcej w artykule o retrakcji.
- Unikaj długich postojów z gorącym hotendem – pauza z nagrzaną dyszą przy PLA to prosta droga do zatkania.
- Dobierz docisk ekstrudera – zbyt mocny wgniata miękki filament, zbyt słaby się ślizga.
Gdy już się zatkało
Najpierw zatrzymaj druk i ostudź komorę. Wyjmij filament i obejrzyj go: spłaszczony, rozdęty koniec lub głęboko wygryziony rowek potwierdzają przegrzanie. Usuń filament, który wyszedł bokiem, i sprawdź koła ekstrudera – resztki plastiku między zębami trzeba wyczyścić. Jeśli heatbreak jest zatkany, często pomaga podgrzanie hotendu i wyciągnięcie korka na gorąco (tzw. cold pull). Gdy to nie działa, hotend trzeba rozebrać – opis typowych przyczyn zatkań znajdziesz też w artykule błędy w druku 3D.
Jeśli problem wraca mimo prawidłowych ustawień, chętnie zdiagnozujemy go w ramach serwisu drukarek 3D.
Jak to wygląda w drukarkach Revon
W drukarkach Revon temperaturę komory widać na ekranie Revo OS, więc łatwo sprawdzić przed startem, czy komora nie jest za gorąca dla wybranego materiału. Profile materiałów z pakietu Revo dla Orca Slicer mają ustawienia dobrane do druku w komorze. Więcej o tym, kiedy komora pomaga, a kiedy przeszkadza: drukarka 3D z komorą grzaną.