
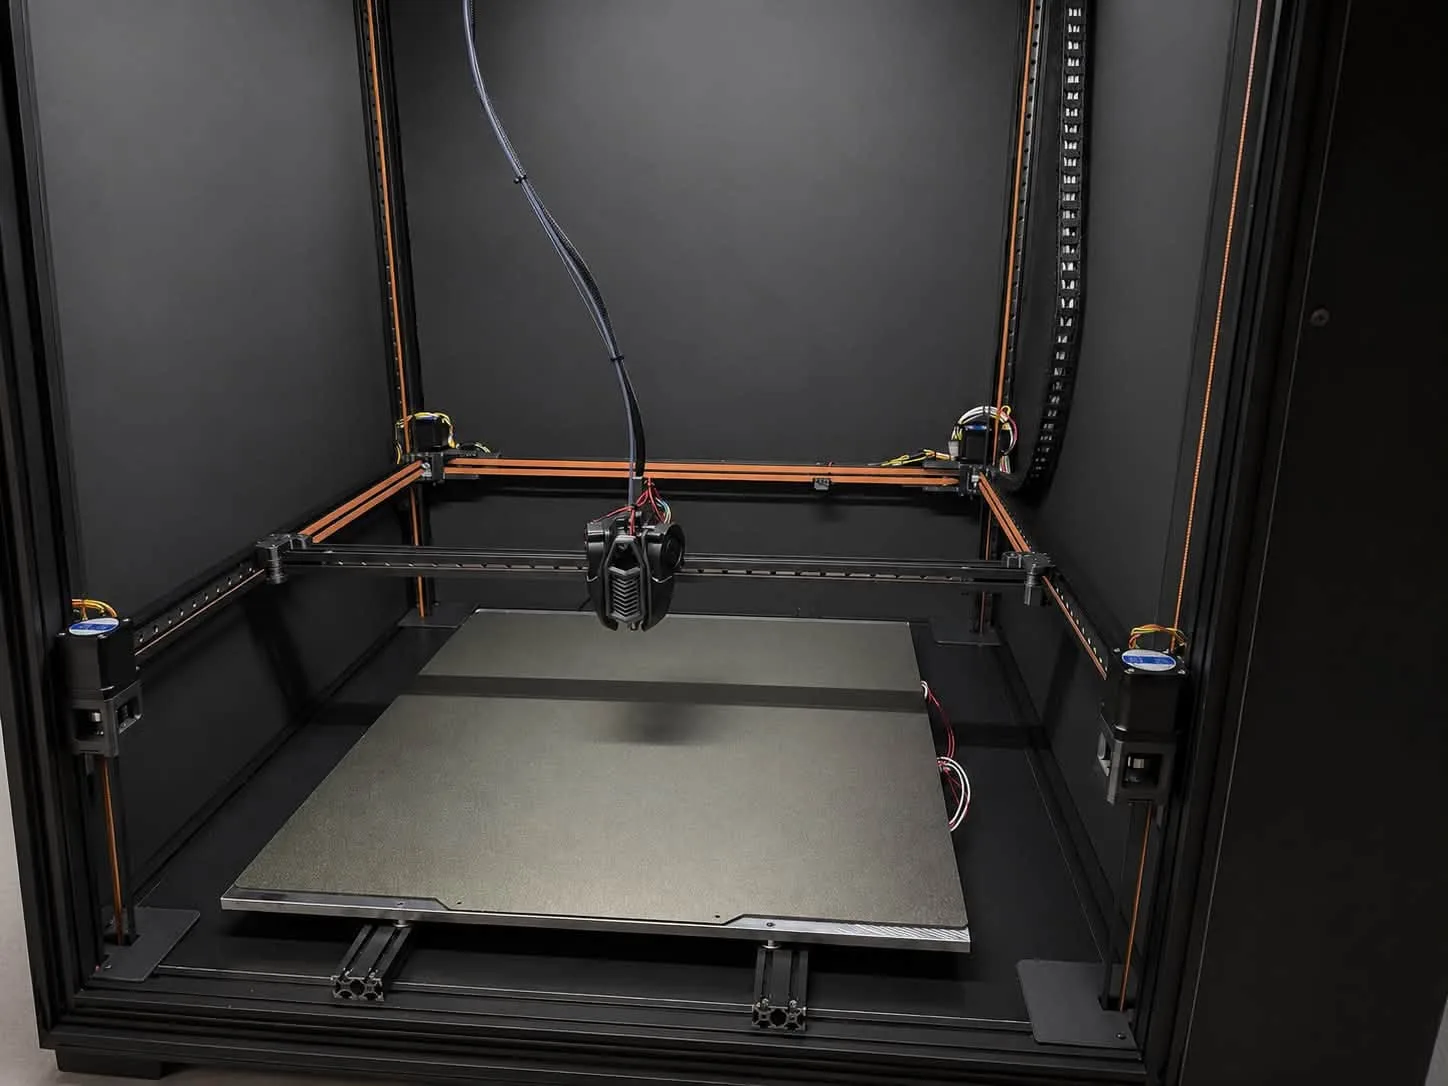
Une enceinte fermée et chauffée est un vrai atout pour l’ABS, l’ASA ou le nylon. Mais un filament qui supporte bien 50–60 °C autour de la pièce se comporte tout autrement en PLA, PETG ou TPU. Si l’enceinte est trop chaude pour le matériau, le filament ramollit avant le hotend – dans l’extrudeur et le heatbreak. Résultat : sous-extrusion, tête bouchée et, dans les cas extrêmes, filament qui sort littéralement sur le côté de l’extrudeur.
D’abord les recommandations du fabricant de filament. Chaque fabricant a ses propres formulations et publie ses propres paramètres – température de buse, de plateau et d’enceinte, séchage, refroidissement. Même un matériau identique (par ex. le PETG) de deux marques peut demander des réglages différents. Considérez les valeurs de ce guide comme un point de départ : consultez d’abord la fiche technique (TDS) et l’étiquette de la bobine, et si une information manque, demandez conseil au fabricant du filament.
Ce qui se passe à l’intérieur
L’extrudeur fonctionne comme un piston : les engrenages poussent un filament rigide qui force le plastique fondu à travers la buse. Cela ne marche que si le filament reste rigide jusqu’à la zone de fusion. Chaque matériau a une température de transition vitreuse – au-delà, il ramollit et devient caoutchouteux :
- PLA – env. 55–60 °C,
- PETG – env. 75–80 °C,
- ABS / ASA – env. 100–105 °C,
- TPU – souple par nature, donc tout ramollissement supplémentaire pose vite problème.
L’extrudeur et le dissipateur du heatbreak sont refroidis par l’air de l’enceinte. À 50–60 °C, le ventilateur du heatbreak souffle de l’air chaud et ne peut pas refroidir la zone de transition. La chaleur remonte (heat creep) et le PLA ramollit quelques centimètres au-dessus de la buse.
Symptômes
- Extrudeur qui claque ou saute – le filament mou n’offre plus de résistance, les engrenages patinent et y creusent une rainure.
- Couches fines, manques d’extrusion – d’abord ponctuels, puis de plus en plus fréquents à mesure que l’enceinte chauffe.
- Heatbreak bouché – le filament ramolli gonfle et se coince dans le tube avant d’atteindre la zone de fusion.
- Filament qui sort sur le côté – quand la buse résiste et que le filament est déjà caoutchouteux, au lieu de pousser vers le bas il flambe entre les engrenages et l’entrée du hotend et s’échappe par une fente de l’extrudeur. Très fréquent avec le TPU et avec le PLA en enceinte chaude.
- Une impression qui démarre bien et échoue au bout d’une heure – signe typique que le problème vient de la montée en température de l’enceinte, pas des réglages.
Température d’enceinte selon le matériau
- PLA – enceinte ouverte ou aussi proche que possible de la température ambiante, au plus env. 35 °C. Ouvrez la porte ou retirez le capot.
- PETG – en général sans chauffage d’enceinte, au plus env. 40–45 °C.
- TPU – enceinte ouverte, extrudeur frais.
- ABS, ASA – enceinte fermée, typiquement 45–60 °C.
- Nylon, PC, composites techniques – plus haut, selon le matériau et ce que permet la conception de l’imprimante.
Les températures de buse et de plateau sont dans notre tableau des températures.
Comment l’éviter
- Adapter l’enceinte au matériau – après de l’ABS, ne lancez pas tout de suite du PLA dans une enceinte chaude. Ouvrez-la et laissez-la refroidir.
- Vérifier le refroidissement du heatbreak – le ventilateur du dissipateur doit tourner dès que le hotend est chaud. Un dissipateur encrassé ou un ventilateur faiblissant est une cause fréquente de heat creep.
- Ne pas exagérer la rétraction – une rétraction longue aspire du filament chaud et mou dans la zone froide, où il fige et forme un bouchon. Voir notre guide sur la rétraction.
- Éviter les longues pauses hotend chaud – une pause buse chaude avec du PLA mène vite au bouchage.
- Régler correctement la pression de l’extrudeur – trop forte, elle déforme le filament mou ; trop faible, il patine.
Quand c’est déjà bouché
Arrêtez l’impression et refroidissez d’abord l’enceinte. Retirez le filament et examinez-le : une extrémité aplatie et gonflée ou une rainure profonde confirment la surchauffe. Enlevez le filament sorti sur le côté et contrôlez les engrenages – le plastique entre les dents doit être nettoyé. Si le heatbreak est bouché, chauffer le hotend et extraire le bouchon (cold pull) aide souvent. Sinon, il faut démonter le hotend.
Sur les imprimantes Revon
Sur les imprimantes Revon, la température de l’enceinte s’affiche à l’écran de Revo OS : facile de vérifier avant le lancement si l’enceinte est trop chaude pour le matériau choisi. Pour savoir quand l’enceinte aide et quand elle nuit : imprimante 3D à enceinte chauffée.