L’étiquette de la bobine indique une plage de température – souvent large, par ex. 200–230 °C. La meilleure valeur dépend de l’imprimante, de la buse et de la vitesse d’impression. Imprimer vite demande généralement une température plus élevée qu’imprimer lentement, car le filament a moins de temps pour fondre.
D’abord les recommandations du fabricant de filament. Chaque fabricant a ses propres formulations et publie ses propres paramètres – température de buse, de plateau et d’enceinte, séchage, refroidissement. Même un matériau identique (par ex. le PETG) de deux marques peut demander des réglages différents. Considérez les valeurs de ce guide comme un point de départ : consultez d’abord la fiche technique (TDS) et l’étiquette de la bobine, et si une information manque, demandez conseil au fabricant du filament.
Point de départ
| Matériau | Buse | Plateau | Enceinte | Ventilation | Remarques |
|---|---|---|---|---|---|
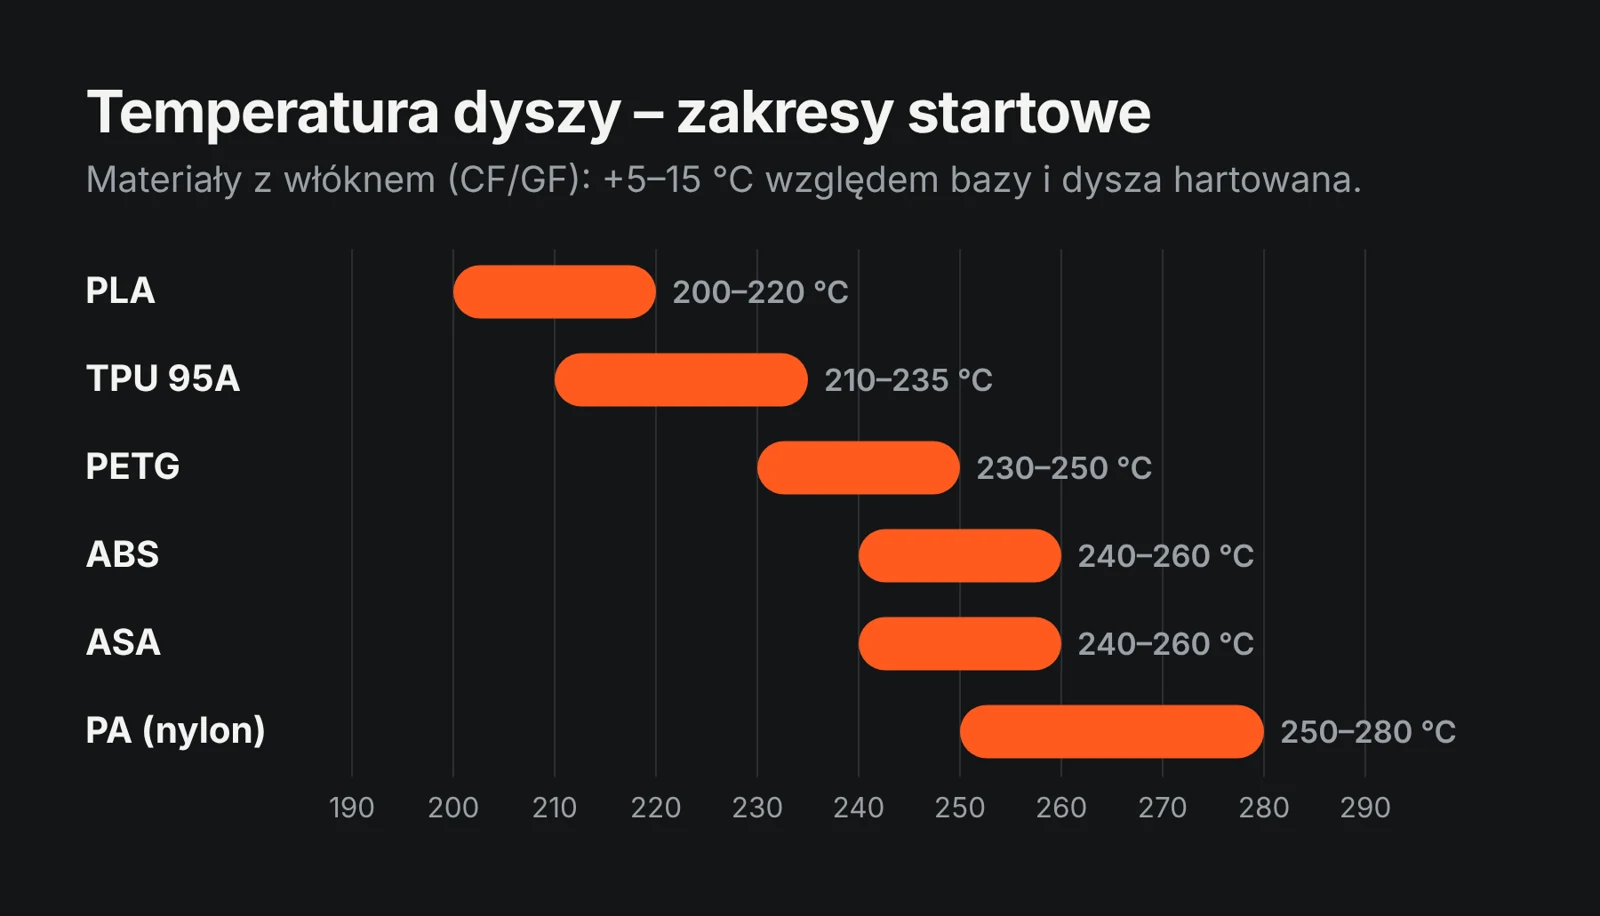
| PLA | 200–220 °C | 55–65 °C | ouverte | 100 % | trop chaud = fils et surplombs qui tombent |
| PETG | 230–250 °C | 70–85 °C | ouverte / entrouverte | 30–60 % | sécher 4–6 h à 65 °C ; agent de démoulage sur PEI lisse |
| ABS | 240–260 °C | 95–110 °C | fermée, chaude | 0–20 % | sans enceinte, fissures et coins décollés |
| ASA | 240–260 °C | 90–110 °C | fermée, chaude | 0–30 % | comme l’ABS, résistant aux UV |
| TPU 95A | 210–240 °C | 35–60 °C | ouverte | 50–100 % | lentement, peu de rétraction, idéalement en direct drive |
| PA (nylon) | 250–280 °C | 70–90 °C | fermée, chaude | 0–30 % | impérativement sec ; colle ou plaque garolite |
| PLA-CF, PETG-CF, PA-CF | +5–15 °C / base | comme la base | comme la base | comme la base | buse trempée – le laiton s’use vite |
Ce sont des valeurs de départ, pas des cibles. L’étiquette du fabricant prime – pigments et additifs décalent l’optimum de 10–15 °C.
Tour de température dans Orca Slicer
- Choisissez le profil d’imprimante et votre nouveau profil de filament.
- Menu Calibration → Température. Réglez la plage de l’étiquette (par ex. 250 → 220 °C par pas de 5 °C).
- Imprimez et évaluez chaque segment : ponts, surplombs, fils, état de surface – puis essayez de casser la tour ; la bonne température donne une forte adhésion entre couches.
- Reportez la valeur choisie dans le profil de filament (première couche généralement +5 °C).
Température du plateau
Trop basse – mauvaise adhérence et coins qui se soulèvent (warping). Trop haute avec le PLA – « patte d’éléphant » et couches inférieures molles.
Température, vitesse et buse
- Plus vite = plus chaud – à débit plus élevé (mm³/s), le plastique a moins de temps pour chauffer. En augmentant la vitesse, montez la température de 5–10 °C.
- Buse plus grosse = plus de matière – les buses de 0,6–1,2 mm sur imprimantes grand format demandent souvent le haut de la plage.
- Enceinte – dans une enceinte fermée et chaude, l’ABS et l’ASA s’impriment plus sûrement, alors que le PLA demande la porte ouverte (voir enceinte trop chaude).
Signes d’une mauvaise température
- Trop froid : couches faibles séparables à la main, surface mate, extrudeur qui saute.
- Trop chaud : fils, surplombs affaissés, détails fins flous, décoloration.
Sur les imprimantes Revon
Dans Revo OS, les boutons PLA, PETG et ABS/ASA préchauffent la machine d’un geste, et l’assistant de changement de filament règle la température du matériau choisi. Les profils Revotech intègrent déjà ces valeurs, et le hotend High Flow débite env. 50 mm³/s de PLA contre env. 25 en version Standard – pensez alors à une température plus élevée en impression rapide. Vous imprimez de grandes pièces ? Découvrez l’imprimante grand format Revon 600, l’imprimante 1200×600 ou l’imprimante à tapis pour la production en série.