Das Spulenetikett nennt einen Temperaturbereich – meist einen breiten, z. B. 200–230 °C. Der beste Wert hängt von Drucker, Düse und Druckgeschwindigkeit ab. Schnelles Drucken braucht meist eine höhere Temperatur als langsames, weil das Filament weniger Zeit zum Schmelzen hat.
Zuerst die Empfehlungen des Filamentherstellers. Jeder Hersteller hat eigene Rezepturen und gibt eigene Parameter an – Düsen-, Bett- und Bauraumtemperatur, Trocknung, Kühlung. Selbst dasselbe Material (z. B. PETG) von zwei Herstellern kann andere Einstellungen erfordern. Verstehen Sie die Werte in diesem Ratgeber als Ausgangspunkt: Prüfen Sie zuerst das technische Datenblatt (TDS) und das Spulenetikett, und wenn etwas fehlt, fragen Sie beim Filamenthersteller nach.
Ausgangspunkt
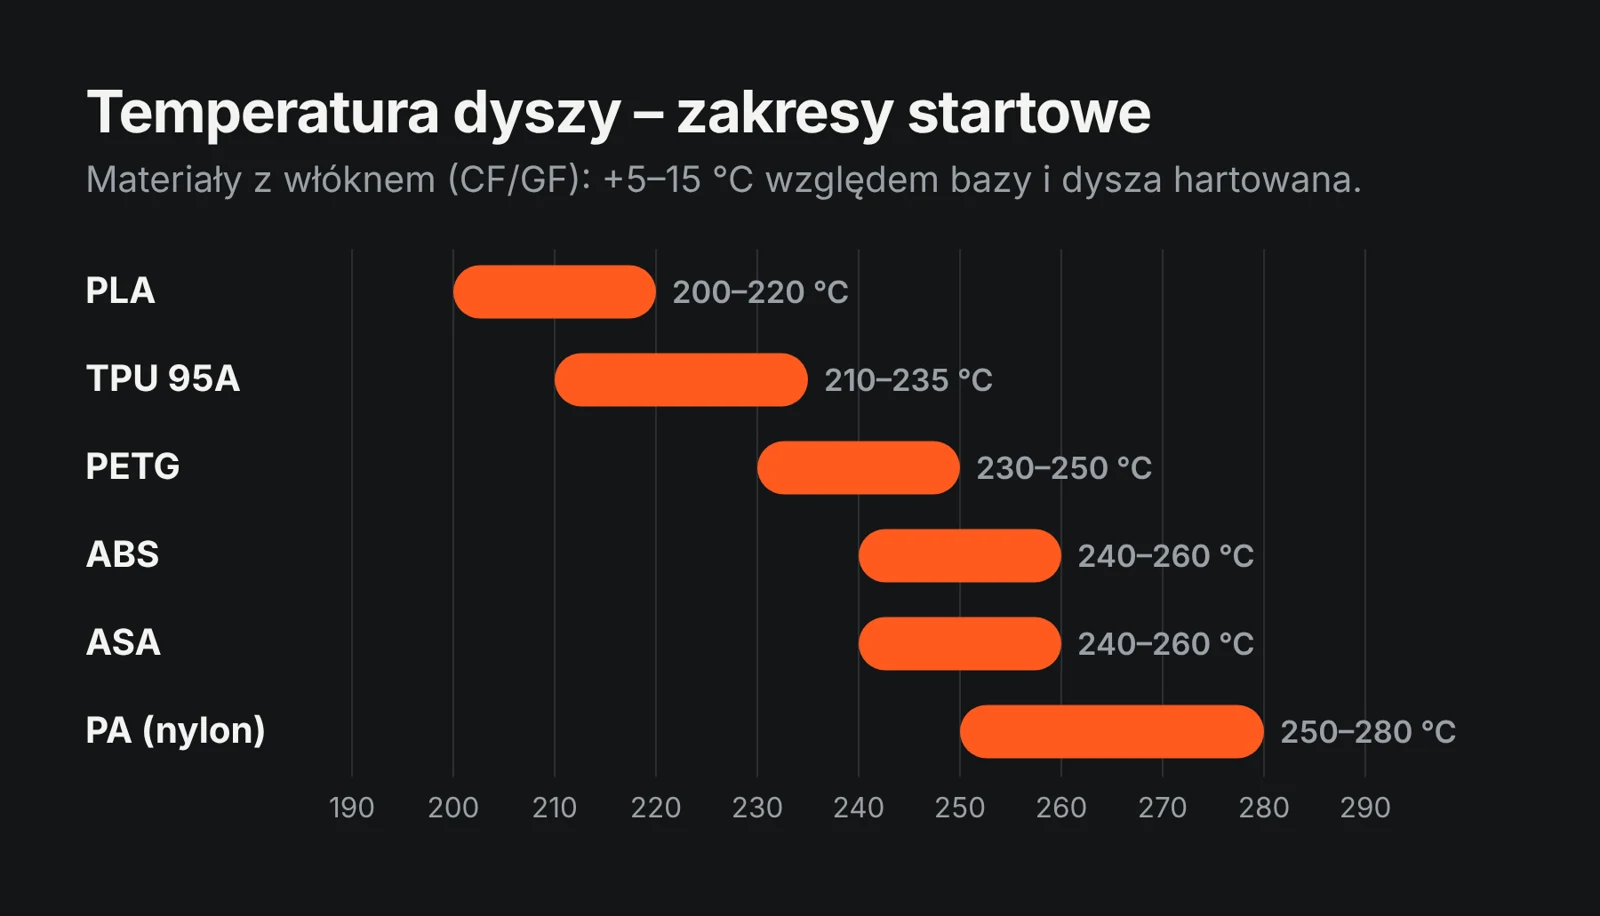
| Material | Düse | Bett | Bauraum | Lüfter | Hinweise |
|---|---|---|---|---|---|
| PLA | 200–220 °C | 55–65 °C | offen | 100 % | zu heiß = Fäden und hängende Überhänge |
| PETG | 230–250 °C | 70–85 °C | offen / angelehnt | 30–60 % | 4–6 h bei 65 °C trocknen; auf glattem PEI Trennmittel verwenden |
| ABS | 240–260 °C | 95–110 °C | geschlossen, warm | 0–20 % | ohne Bauraum Risse und abgelöste Ecken |
| ASA | 240–260 °C | 90–110 °C | geschlossen, warm | 0–30 % | wie ABS, UV-beständig |
| TPU 95A | 210–240 °C | 35–60 °C | offen | 50–100 % | langsam, wenig Retraction, am besten Direct Drive |
| PA (Nylon) | 250–280 °C | 70–90 °C | geschlossen, warm | 0–30 % | unbedingt trocken; Kleber oder Garolite-Platte |
| PLA-CF, PETG-CF, PA-CF | +5–15 °C zur Basis | wie Basis | wie Basis | wie Basis | gehärtete Düse – Messing verschleißt schnell |
Das sind Start-, keine Zielwerte. Das Herstelleretikett hat Vorrang – Pigmente und Additive verschieben das Optimum um 10–15 °C.
Temperaturturm in Orca Slicer
- Druckerprofil und Ihr neues Filamentprofil wählen.
- Menü Kalibrierung → Temperatur. Bereich vom Etikett einstellen (z. B. 250 → 220 °C in 5-°C-Schritten).
- Drucken und jedes Segment bewerten: Brücken, Überhänge, Fäden, Oberfläche – und zum Schluss versuchen, den Turm zu brechen; die richtige Temperatur ergibt eine feste Schichthaftung.
- Gewählten Wert ins Filamentprofil eintragen (erste Schicht meist +5 °C).
Betttemperatur
Zu niedrig – schlechte Haftung und sich lösende Ecken (Warping). Zu hoch bei PLA – „Elefantenfuß“ und weiche untere Schichten.
Temperatur, Geschwindigkeit und Düse
- Schneller = wärmer – bei höherem Durchfluss (mm³/s) hat der Kunststoff weniger Zeit zum Aufheizen. Bei höherer Geschwindigkeit die Temperatur um 5–10 °C erhöhen.
- Größere Düse = mehr Material – 0,6–1,2-mm-Düsen an Großformatdruckern brauchen oft das obere Ende des Bereichs.
- Bauraum – im geschlossenen, warmen Bauraum drucken ABS und ASA zuverlässiger, PLA braucht dagegen eine offene Tür (siehe Bauraum zu heiß).
Anzeichen falscher Temperatur
- Zu kalt: schwache Schichten, die sich von Hand trennen lassen, matte Oberfläche, springender Extruder.
- Zu heiß: Fäden, hängende Überhänge, verschwommene feine Details, Verfärbungen.
Bei Revon Druckern
In Revo OS heizen die Tasten PLA, PETG und ABS/ASA die Maschine mit einem Tippen vor, und der Filamentwechsel-Assistent stellt die Temperatur für das gewählte Material ein. Die Revotech-Profile enthalten diese Werte bereits, und das High-Flow-Hotend fördert ca. 50 mm³/s PLA statt ca. 25 bei der Standardversion – denken Sie beim schnellen Drucken an die höhere Temperatur. Große Teile? Sehen Sie sich den Großformatdrucker Revon 600, den Drucker 1200×600 oder den Förderband-Drucker für die Serienfertigung an.