Pressure Advance (in Marlin: Linear Advance) ist eine Klipper-Funktion, die den Druck in der Düse vorwegnimmt. So bleiben Ecken scharf und Wände gleichmäßig, auch bei hohen Geschwindigkeiten und Beschleunigungen.
Woher das Problem kommt
Filament im Hotend verhält sich wie eine Feder: Beschleunigt der Kopf, steigt der Druck in der Düse verzögert – am Linienanfang ist zu wenig Kunststoff. Bremst er, fällt der Druck zu langsam – am Linienende und in Ecken ist zu viel. Ergebnis: runde, aufgeblähte Ecken, Lücken am Wandanfang und Verdickungen am Ende.
Pressure Advance fügt der Extruderbewegung eine Korrektur proportional zur Flussgeschwindigkeit hinzu: beim Beschleunigen kurz mehr Filament, beim Bremsen weniger. Der Wert pressure_advance gibt an, um wie viele Sekunden der Druck „vorweggenommen“ wird.
Woran man ein falsches Pressure Advance erkennt
- zu niedrig – aufgeblähte Ecken, Verdickungen am Linienende, unruhige Wand an der Naht,
- zu hoch – Lücken und unterfüllte Ecken, dünne Wände direkt nach der Kurve, „zerrissene“ Linien der ersten Schicht.
Typische Werte
| Extruder | PLA | PETG | TPU |
|---|---|---|---|
| Direct Drive | 0,02–0,06 | 0,04–0,10 | 0,08–0,30 |
| Bowden | 0,3–0,8 | 0,4–1,0 | – |
Das ist nur ein Startpunkt. Der Wert hängt von Hotend, Düse, Temperatur und dem konkreten Filament ab – es lohnt sich zu messen.
Kalibrierung in [r]evo Slicer Schritt für Schritt
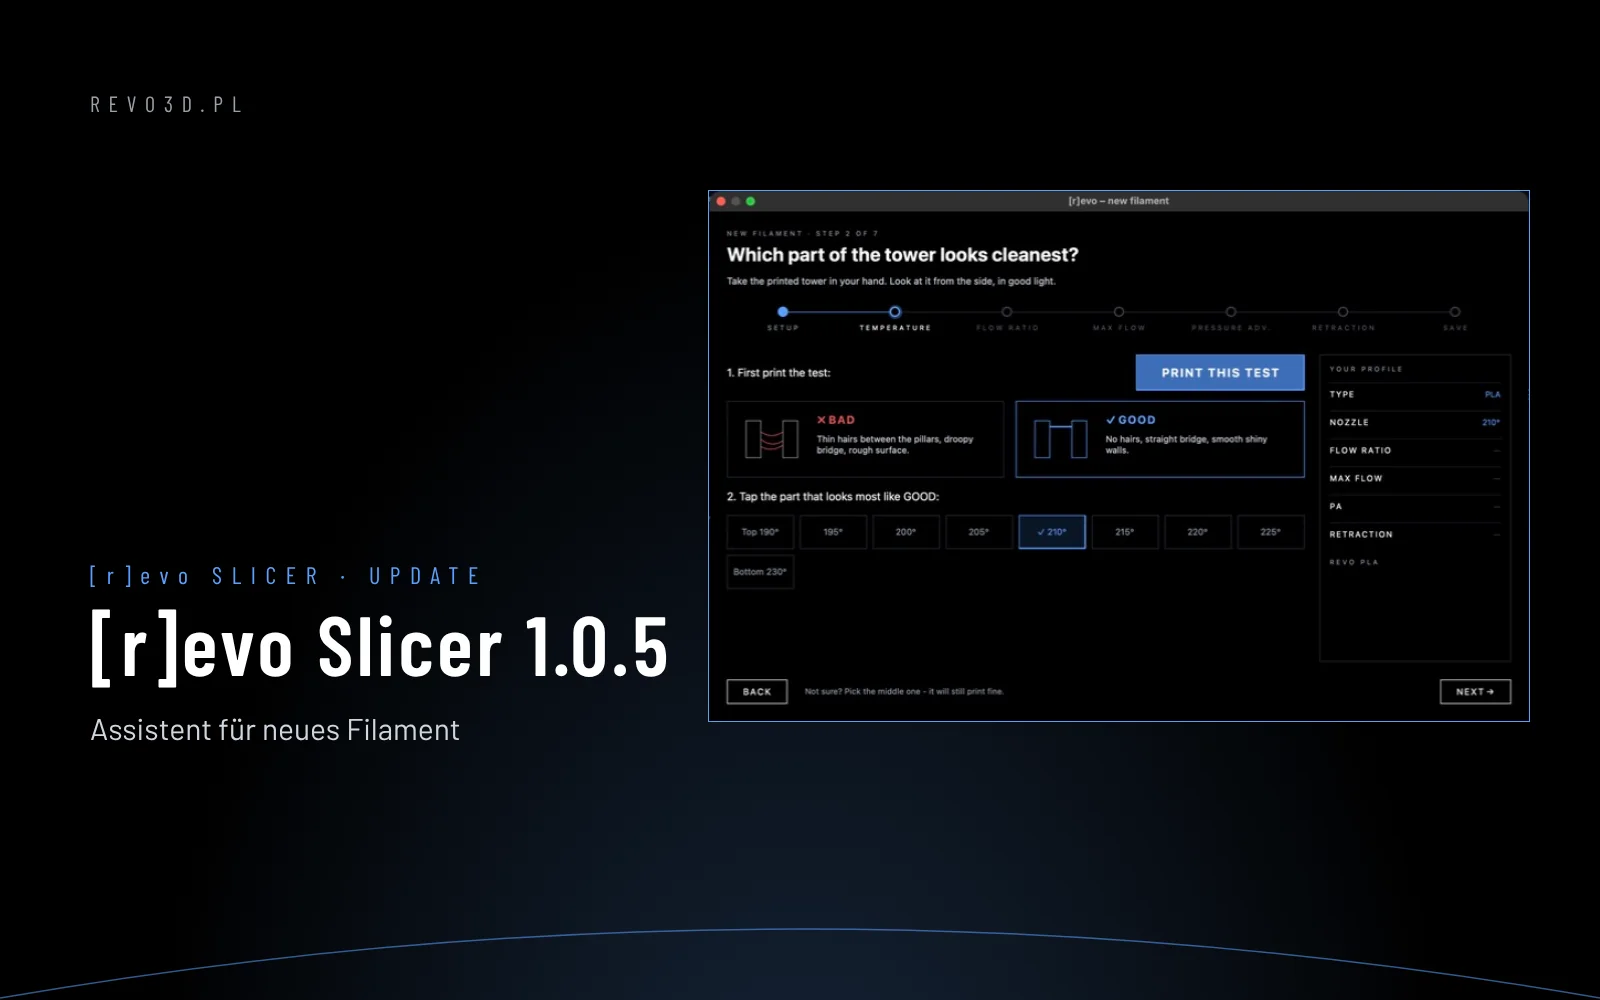
In [r]evo Slicer ist dieser Test Teil des Filament-Assistenten (Schritt 4). Manuell – gleich in [r]evo Slicer und Orca Slicer:
- Drucker, Filament und Platte wählen, mit denen Sie drucken werden.
- Menü Calibration → Pressure advance.
- Methode wählen: PA Line (Linien mit steigendem Wert – schnell) oder PA Tower (Turm – genauer für Ecken). Für Direct Drive Bereich 0–0,1 in Schritten von 0,002.
- Test drucken. Bei PA Line die Linie mit der gleichmäßigsten Breite finden, bei PA Tower die Höhe mit den schärfsten Ecken.
- Wert ablesen und im Filamentprofil eintragen: Filament → Pressure advance („Enable pressure advance“ aktivieren).
Der Slicer speichert den Wert im Filamentprofil und sendet ihn zu Druckbeginn an Klipper (SET_PRESSURE_ADVANCE) – jedes Filament kann seinen eigenen Wert haben.
Pressure Advance und Input Shaping
Zuerst den Input Shaper (Rahmenschwingungen) einstellen, dann Pressure Advance. Geänderte Beschleunigungen beeinflussen das PA-Ergebnis.
Auf Revon-Druckern sind diese Einstellungen in den Revotech-Profilen bereits abgestimmt. Eigenes Filament kalibrieren Sie in [r]evo Slicer mit dem Filament-Assistenten (Anleitung). Mehr: Filamentkalibrierung Schritt für Schritt · Klipper und Orca Slicer Grundlagen · Revo OS. Sie drucken große Teile? Siehe den Großformat-3D-Drucker Revon 600 (600×600×600 mm), den 3D-Drucker 1200×600 oder den Förderband-3D-Drucker für die Serienfertigung.