
5. Ekran główny
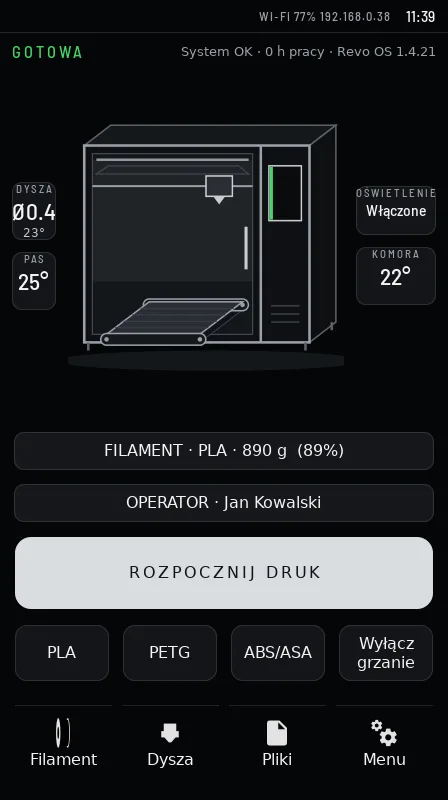
- Górny pasek: stan (READY, PRINTING – drukuje, PAUSED – wstrzymana…), połączenie (LAN / Wi-Fi z siłą sygnału i adres IP), zegar. Pod nim „System OK” (system w porządku), godziny pracy (h) i wersja Revo OS.
- SCHEMATIC VIEW (widok maszyny) – rysunek maszyny, a pod nim trzy sześciokąty: NOZZLE (dysza), BELT/BED (pas/stół) i CHAMBER (komora). → 215° to temperatura docelowa, OFF – grzanie wyłączone, PASSIVE – komora bez grzałki. Dotknij dyszy albo pasa/stołu, aby ustawić temperaturę.
- TELEMETRY (odczyty) – średnica zamontowanej dyszy (np. Ø0.4) i LIGHTS On/Off (oświetlenie – dotknij, aby przełączyć).
- FILAMENT – materiał i ile zostało na szpuli (gramy, %). Dotknij, aby ustawić nową szpulę.
- OPERATOR – kto pracuje na maszynie.
- START PRINT (rozpocznij druk) – lista plików.
- PLA / PETG / ABS/ASA – nagrzewają dyszę i pas/stół jednym dotknięciem; Heaters off (wyłącz grzanie).
- Dolne menu: Filament, Nozzle (dysza), Files (pliki), Menu.
- Paski komunikatów: SERVICE DUE (czas na przegląd), trwający test, czerwony pasek zdalnego serwisu.
- Wygaszacz – po 5 minutach bezczynności: duży zegar, stan maszyny, przygaszony schemat i temperatury. TOUCH TO WAKE – dotknij w dowolnym miejscu, aby wrócić.
- Komunikaty pojawiają się jako chmurka u góry ekranu i znikają same.
6. Filament i szpula
Wymiana filamentu krok po kroku
Najprościej: Filament → FILAMENT CHANGE – STEP BY STEP (wymiana krok po kroku). Maszyna prowadzi przez wybór materiału, nagrzanie, wyładowanie starego, załadowanie nowego i ustawienie szpuli.
Załaduj ręcznie
- Nagrzej dyszę – preset materiału albo temperatura w kafelku NOZZLE TEMPERATURE. Dysza musi mieć min. 180°C.
- Utnij koniec filamentu ukośnie. Prosty, zgnieciony koniec często nie wchodzi w ekstruder.
- Wsuń filament do głowicy, aż poczujesz opór kół, i dotknij LOAD FILAMENT (załaduj). Maszyna poda 100 mm i przepłucze dyszę.
- Z dyszy powinien wypływać równy filament w nowym kolorze. Usuń nadmiar szczypcami – nie dotykaj dyszy.
Wyładuj
UNLOAD FILAMENT (wyładuj): maszyna nagrzeje dyszę, wypchnie trochę materiału i cofnie filament. Wyciągnij go spokojnym ruchem i zabezpiecz koniec szpuli.
Wytłaczanie
EXTRUDE (wytłocz) podaje filament z wybranym przepływem (FLOW, w mm³/s) przez wybrany czas (TIME). Wartości powyżej możliwości dyszy (nozzle limit) są zablokowane. RETRACT 5 mm cofa filament.
Szpula
Maszyna odejmuje zużycie przy każdym wydruku i ostrzeże przed startem, jeśli może zabraknąć filamentu. Po założeniu nowej szpuli wybierz jej wagę (NEW FULL SPOOL – 1 kg, 0.75 kg…) albo ENTER REMAINING (g) (wpisz, ile zostało).
Gdy coś nie idzie
- Filament nie wchodzi – sprawdź, czy koniec jest ucięty ukośnie i nie ma na nim zgrubienia.
- Z dyszy nic nie wypływa – poczekaj, aż dysza osiągnie temperaturę. Jeśli dalej nic – uruchom test maszyny i zgłoś wynik.
- Ekstruder klika – za niska temperatura albo zatkana dysza. Nie przepychaj na siłę.
Etykiety NFC na szpulach (we wdrożeniu) – przygotowujemy własne naklejki i klipsy NFC, które przyczepisz do krawędzi dowolnej szpuli dowolnego producenta. Przyłożenie szpuli do maszyny ustawi materiał i stan szpuli, a na tej podstawie Revo OS poprowadzi magazyn filamentów.
9. Drukowanie
Start
- Wyślij plik z Orki albo wgraj go w Panelu Revo (przeciągnij plik na stronę zakładki Files).
- Na ekranie: START PRINT → wybierz plik (miniatura, czas, materiał, potrzebny filament) → Print. Możesz włączyć timelapse (film z druku) i – na Belcie – liczbę sztuk (seria).
- Przed drukiem maszyna sprawdza dyszę (zamontowana kontra plik – przy niezgodności zapyta: Print drukuje mimo to, Cancel anuluje) i filament na szpuli.
- PRINT_START: nagrzanie stołu, poziomowanie bramy, siatka stołu, nagrzanie dyszy – potem druk.
W trakcie druku
- Postęp, czas do końca (REMAINING) i godzina zakończenia, czas od startu (ELAPSED), warstwa (LAYER), temperatury.
- Podgląd kamery na ekranie i w Panelu Revo.
- Pause / Resume (wstrzymaj / wznów), Cancel (anuluj – z potwierdzeniem), Fine Tuning (dostrajanie: prędkość, przepływ, Z).
- Po pierwszej warstwie kamera robi zdjęcie (widoczne w Panelu Revo). Przy nagłej zmianie obrazu (np. oderwany wydruk) maszyna ostrzega: Camera: sudden image change.
Po druku
- Belt: przytrzymaj EJECT (hold) (wysuń – trzymaj), aby pas wysunął wydruk przodem. Przy serii pas wysuwa każdą sztukę sam.
- Sztywny stół: zdejmij wydruk; przy kolejce wydruków potwierdź BED CLEAR – PRINT NEXT (stół pusty – drukuj następny).
- Historia, czas, filament i koszt – Panel Revo → History.
Zanik zasilania – maszyna nie wznawia wydruku po zaniku prądu. Dostępne systemy podtrzymywania druku nie spełniają naszych oczekiwań: przy dłuższej przerwie dysza, stół i komora stygną, a wydruk odkleja się lub pęka. Zalecamy zewnętrzny zasilacz awaryjny (UPS). Dobrym kierunkiem jest UPS typu online (podwójna konwersja). Moc dobiera się szacunkowo według zaleceń producenta UPS – orientacyjnie ok. 6 kVA. To sugestia, a nie gwarancja: dobór i działanie UPS-a są po stronie użytkownika i producenta UPS, a Revotech nie odpowiada za skutki zaniku zasilania. Pracujemy nad własnym modułem podtrzymywania.
10. Materiały i drzwi komory
Wartości orientacyjne. Wiążące są profile Orca dla Twojej maszyny.
| Materiał | Dysza °C | Stół °C | Komora / drzwi | Dysza | Suszenie |
|---|---|---|---|---|---|
| PLA | 200–220 | 55–65 | drzwi otwarte | mosiądz | 45–50°C, 4–6 h, gdy wilgotny |
| PETG | 230–250 | 70–85 | uchylone przy długich wydrukach | mosiądz | 60–65°C, 4–6 h |
| ABS / ASA | 240–265 | 95–110 | zamknięta, ciepła | mosiądz | 70–80°C, 4 h |
| TPU | 220–240 | 40–60 | drzwi otwarte | mosiądz, wolno | 50–55°C, 6 h |
| PA (nylon) | 260–290 | 80–100 | zamknięta, ciepła | stal / wolfram | 70–80°C, 8–12 h, zawsze |
| PA-CF / PA-GF | 270–300 | 80–100 | zamknięta, ciepła | stal hartowana / wolfram | 80°C, 8–12 h, zawsze |
| PC | 270–300 | 90–100 | zamknięta, ciepła | stal / wolfram | 80°C, 8 h |
Dlaczego drzwi mają znaczenie
- PLA, TPU – powyżej ok. 40°C w komorze PLA mięknie w zimnej części głowicy i zapycha dyszę. Maszyna przypomni na starcie: „Printing PLA – we recommend an open door”.
- PETG – znosi cieplej, ale powyżej ok. 50°C rośnie ryzyko zapchania.
- ABS, ASA, PA, PC – ciepła, zamknięta komora ogranicza kurczenie i pękanie warstw.
- Chamber too hot (komora za gorąca) – powyżej 70°C przy każdym materiale. Druk trwa dalej, informacja trafia do raportu serwisowego. Maszyna nie zatrzymuje druku z powodu komory – decyzja należy do Ciebie.
Kompozyty z włóknem ścierają dyszę i ekstruder kilka razy szybciej – maszyna liczy ich zużycie osobno. Nylon i PC chłoną wilgoć w kilka godzin – drukuj z suszarki.
Część III – Panel Revo i zespół
11. Panel Revo w przeglądarce
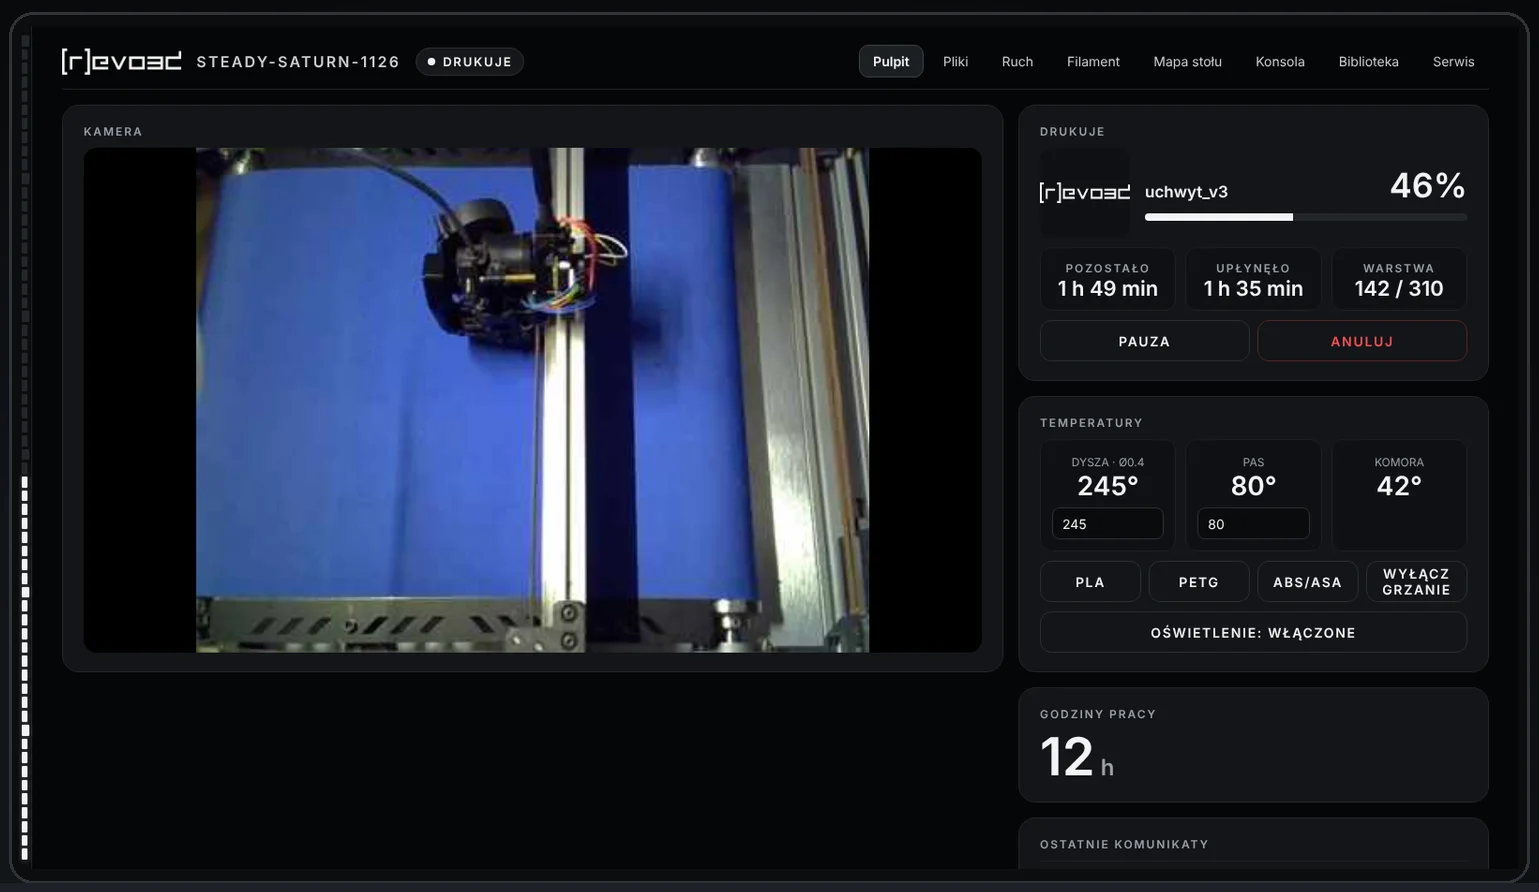
Wpisz adres maszyny w przeglądarce (np. http://192.168.0.38/ – adres widać na ekranie obok zegara) albo zeskanuj kod QR. Działa na komputerze, tablecie i telefonie w tej samej sieci. Wymaga logowania (SIGN IN): operator + PIN, wspólne konto Operator bez PIN-u, „Revotech service” albo kod z ekranu (pierwsze wejście).
| Zakładka (po polsku) | Co zawiera |
|---|---|
| Dashboard (pulpit) | Kamera, stan, postęp, temperatury w heksagonach, presety, szpula, godziny pracy, ostatnie komunikaty. |
| Files (pliki) | Pliki z miniaturami, wgrywanie (przeciągnij na stronę), start, usuwanie, kolejka wydruków. |
| History (historia) | Statystyki z 12 miesięcy, koszt wydruków, historia z PRINT AGAIN (drukuj ponownie), timelapse, zdjęcia z kamery. |
| Motion (ruch) | Bazowanie, osie, pas (Belt), E-STOP. |
| Filament | Ładowanie, wytłaczanie w mm³/s, dysza. |
| Bed mesh (mapa stołu) | Kolorowa mapa płaskości, nowy pomiar, profile. |
| Console (konsola) | Komendy maszyny jako przyciski i odpowiedzi Klippera (dla zaawansowanych). |
| Library (biblioteka) | Biblioteka Revo, w tym słownik pojęć. |
| Service (serwis) | Kontakt i REPORT ISSUE (zgłoś problem), zgody, przeglądy, test maszyny, komendy połączenia Orki, operatorzy, licencja, SYSTEM (wersje, autodiagnostyka). |
Panel administratora (Mainsail) działa na porcie 8088 i jest przeznaczony dla serwisu Revotech.
Kopia ustawień
W Panelu Revo w zakładce Service jest kafelek BACKUP (kopia). Widzi go tylko kierownik i serwis.
- DOWNLOAD BACKUP (pobierz kopię) – zapisuje na komputerze jeden plik
revon-<ID>-RRRRMMDD.tar.gz: kalibracje (siatka stołu, input shaper, MPC), ustawienia maszyny, liczniki części, operatorów, koszty i stan szpuli. Pobierz kopię po odbiorze maszyny i po każdej kalibracji. - RESTORE… (przywróć) – wybierz plik kopii. Panel pokaże, z jakiej maszyny i z kiedy jest kopia, i poprosi o potwierdzenie. Przed przywróceniem maszyna sama zapisuje kopię bieżącego stanu. Potem restartuje się Klipper i wszyscy logują się od nowa. Przywracać można tylko, gdy maszyna nie drukuje.
Kopia nigdy nie zmienia licencji, numeru maszyny ani makr Revo OS – te przychodzą z aktualizacji.
Kopia na serwerze Revotech: maszyna sama wysyła zmienione pliki konfiguracji do Revotech. Po wymianie karty SD albo Raspberry Pi serwis Revotech przywraca je zdalnie, także ze starej maszyny na nową. Liczniki i operatorów przywrócisz tylko z pliku pobranego w Panelu.
12. Operatorzy i dostęp
- Kierownik (MANAGER) dodaje i usuwa operatorów, resetuje PIN-y, widzi klucz API do Orki. Operator obsługuje maszynę i drukuje.
- Dwa sposoby pracy: imienni operatorzy (kierownik dodaje ich w Panelu Revo → Service: imię, login, PIN) – w historii widać konkretną osobę; albo wspólne konto Operator bez PIN-u – dla firm, które nie chcą zakładać kont.
- Logowanie na ekranie: Menu → More → Operator → wybierz siebie → PIN. W przeglądarce: login + PIN. Sesja w przeglądarce trwa do 12 h. Po 5 błędnych próbach – 15 minut blokady.
- Zapomniany PIN: kierownik klika RESET PIN przy operatorze. PIN kierownika resetuje zdalnie serwis Revotech. Po resecie PIN to 0000, ale przy pierwszym logowaniu trzeba ustawić nowy.
- Bez logowania nikt w sieci nie steruje maszyną, nie pobiera plików ani nie widzi kamery. Orca wysyła pliki tylko z kluczem API.
- Screen lock (blokada ekranu) – opcjonalnie: Menu → More → Screen lock → TURN ON AND SET PIN. Ekran blokuje się po bezczynności, druk trwa dalej, a E-STOP działa zawsze.
13. Koszt wydruku
Revo OS szacuje koszt każdego wydruku: filament (zużycie × cena za kg) + prąd (zmierzona praca grzałek + elektronika × cena kWh). Ceny ustawisz w Panelu Revo → History → CHANGE POWER AND FILAMENT PRICES (zmień ceny prądu i filamentu). Widać ostatni wydruk, sumę 30 dni i listę wydruków z operatorem.
14. Menu → More
| Na ekranie (po polsku) | Do czego |
|---|---|
| Move (ruch) | Bazowanie (HOME), przesuw osi z wybranym krokiem, pas (Belt), E-STOP. |
| Temperature (temperatura) | Temperatury i presety materiałów. |
| Report a problem (zgłoś problem) | Zgłoszenie do serwisu (rodzaj, opis, telefon) – z ostatnim błędem, logiem i zdjęciem z kamery. |
| Revo Library (Biblioteka Revo) | Słownik pojęć, poradniki, materiały, profile, modele testowe. |
| Service mode (tryb serwisowy) | Dla serwisu Revotech (PIN serwisowy). Każde wejście jest zgłaszane. |
| About system (o systemie) | Wersje składników, ID maszyny, adres w sieci, wynik autodiagnostyki. |
| Panel on phone (panel na telefonie) | Kod QR z adresem Panelu Revo. |
| Nozzle change (wymiana dyszy) | Prowadzona wymiana dyszy. |
| Operator | Logowanie i wylogowanie (SIGN OUT), kod do pierwszego wejścia w przeglądarce. |
| Screen lock (blokada ekranu) | Blokada PIN-em po bezczynności. |
| Maintenance (przeglądy) | Terminy przeglądów, potwierdzanie wykonania (DONE). |
| Machine test (test maszyny) | Pełny test z obrazkami kroków. |
| Network (sieć) | LAN / Wi-Fi z adresem IP, lista sieci, hasło, FORGET NETWORK (zapomnij sieć). |
| License (licencja) | Numer licencji – wpisujesz raz, działa bez internetu. |
| Screen mode (tryb ekranu) | Awaryjne przełączenie na standardowy KlipperScreen i powrót – na wypadek problemów z ekranem. |
| ⏻ (zasilanie) | SHUT DOWN MACHINE (wyłącz) albo RESTART – potwierdzenie drugim dotknięciem, niedostępne w trakcie druku. Odczekaj 30 s przed odcięciem zasilania. |