
5. Startbildschirm
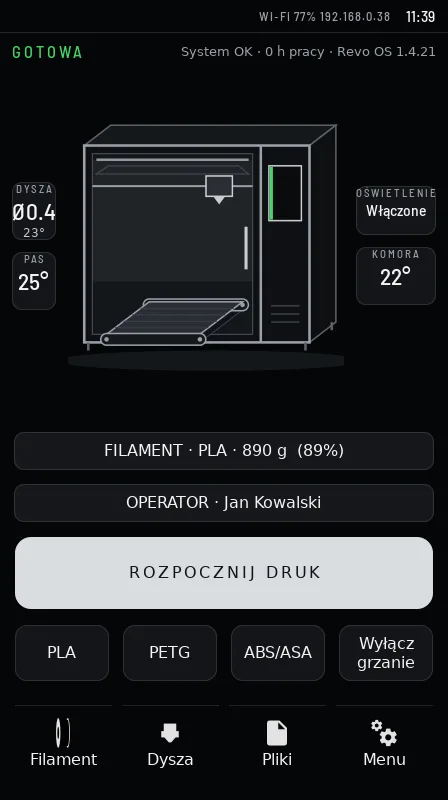
- Obere Leiste: Zustand (READY, PRINTING – druckt, PAUSED – pausiert…), Verbindung (LAN / WLAN mit Signalstärke und IP-Adresse), Uhr. Darunter „System OK“, Betriebsstunden (h) und Revo-OS-Version.
- SCHEMATIC VIEW – Zeichnung der Maschine mit drei Sechsecken: NOZZLE (Düse), BELT/BED (Band/Bett) und CHAMBER (Kammer). SET 215° ist die Zieltemperatur, OFF – Heizung aus, PASSIVE – Kammer ohne Heizung. Düse oder Band/Bett antippen, um die Temperatur einzustellen.
- TELEMETRY – Durchmesser der eingebauten Düse (z. B. Ø0.4) und LIGHTS On/Off (Beleuchtung – antippen zum Umschalten).
- FILAMENT – Material und Restmenge auf der Spule (Gramm, %). Antippen, um eine neue Spule einzustellen.
- OPERATOR – wer an der Maschine arbeitet.
- START PRINT – Dateiliste.
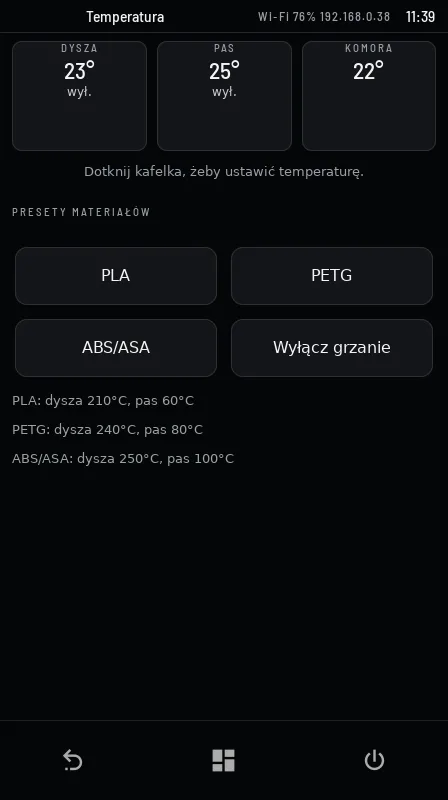
- PLA / PETG / ABS/ASA – heizen Düse und Band/Bett mit einem Tippen; Heaters off (Heizung aus).
- Untere Navigation: Filament, Nozzle (Düse), Files (Dateien), Menu.
- Meldungsleisten: SERVICE DUE (Wartung fällig), laufender Test, rote Leiste für Fernservice.
- Bildschirmschoner – nach 5 Minuten Inaktivität: große Uhr, Maschinenzustand, gedimmtes Schema und Temperaturen. TOUCH TO WAKE – irgendwo tippen, um zurückzukehren.
- Meldungen erscheinen als Blase oben am Bildschirm und verschwinden von selbst.
6. Filament und Spule
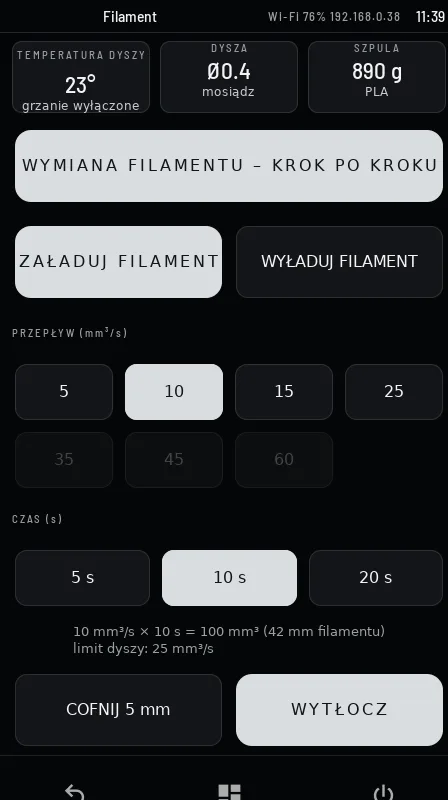
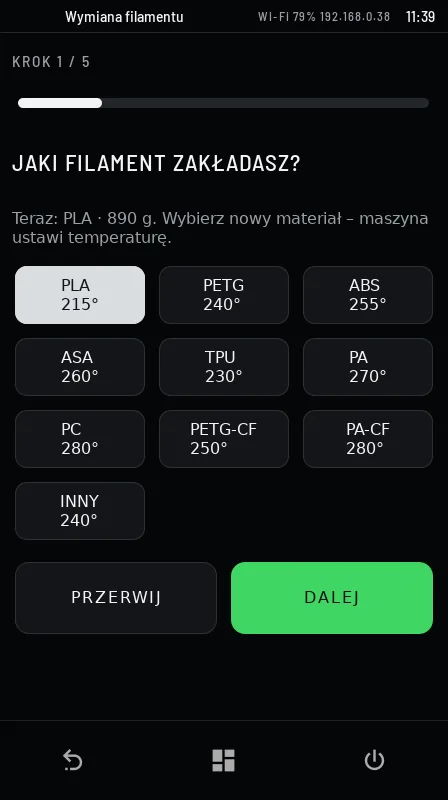
Filamentwechsel Schritt für Schritt
Am einfachsten: Filament → FILAMENT CHANGE – STEP BY STEP. Die Maschine führt durch Materialwahl, Aufheizen, Entladen des alten und Laden des neuen Filaments sowie Einstellen der Spule.
Manuell laden
- Düse aufheizen – Materialvoreinstellung oder Temperatur in der Kachel NOZZLE TEMPERATURE. Die Düse muss mindestens 180 °C haben.
- Filamentende schräg abschneiden. Ein stumpfes, gequetschtes Ende gelangt oft nicht in den Extruder.
- Filament in den Druckkopf schieben, bis die Zahnräder greifen, dann LOAD FILAMENT tippen. Die Maschine fördert 100 mm und spült die Düse.
- Aus der Düse sollte ein gleichmäßiger Strang in der neuen Farbe kommen. Überschuss mit einer Zange entfernen – Düse nicht berühren.
Entladen
UNLOAD FILAMENT: Die Maschine heizt die Düse, drückt etwas Material heraus und zieht das Filament zurück. Ruhig herausziehen und das Spulenende sichern.
Extrudieren
EXTRUDE fördert Filament mit dem gewählten Durchfluss (FLOW, in mm³/s) für die gewählte Zeit (TIME). Werte über der Düsenleistung (nozzle limit) sind gesperrt. RETRACT 5 mm zieht das Filament zurück.
Spule
Die Maschine zieht den Verbrauch nach jedem Druck ab und warnt vor dem Start, wenn das Filament knapp werden könnte. Nach dem Einsetzen einer neuen Spule ihr Gewicht wählen (NEW FULL SPOOL – 1 kg, 0,75 kg…) oder ENTER REMAINING (g) (Restmenge eingeben).
Wenn etwas nicht klappt
- Filament geht nicht hinein – prüfen, ob das Ende schräg geschnitten ist und keine Verdickung hat.
- Aus der Düse kommt nichts – warten, bis die Düse die Temperatur erreicht. Wenn weiterhin nichts kommt – Maschinentest ausführen und Ergebnis melden.
- Der Extruder klickt – Temperatur zu niedrig oder Düse verstopft. Nicht mit Gewalt drücken.
NFC-Etiketten für Spulen (in Einführung) – wir bereiten eigene NFC-Aufkleber und -Clips vor, die an den Rand jeder Spule jedes Herstellers passen. Hält man die Spule an die Maschine, werden Material und Spulenstand gesetzt, und Revo OS führt daraus ein Filamentlager.
9. Drucken
Start
- Datei aus Orca senden oder im Revo Panel hochladen (Datei auf den Reiter Files ziehen).
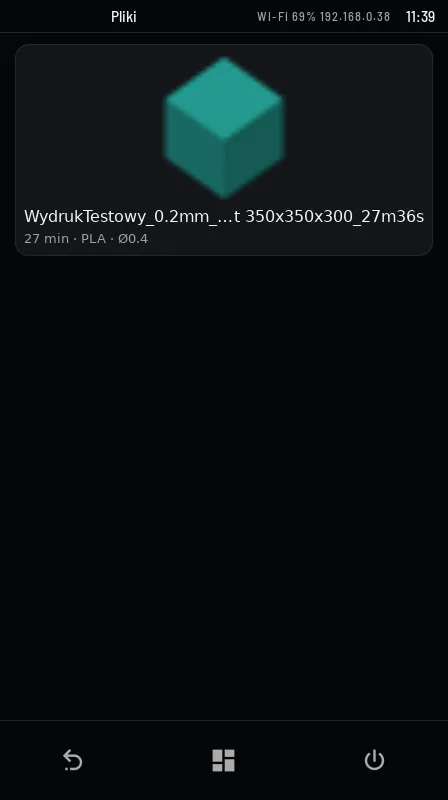
- Am Bildschirm: START PRINT → Datei wählen (Vorschau, Zeit, Material, benötigtes Filament) → Print. Sie können Timelapse aktivieren und – beim Belt – die Stückzahl (Serie) wählen.
- Vor dem Druck prüft die Maschine die Düse (eingebaut gegen Datei – bei Abweichung fragt sie: Print druckt trotzdem, Cancel bricht ab) und das Filament auf der Spule.
- PRINT_START: Bett aufheizen, Portal ausrichten, Bettvermessung, Düse aufheizen – dann Druck.
Während des Drucks
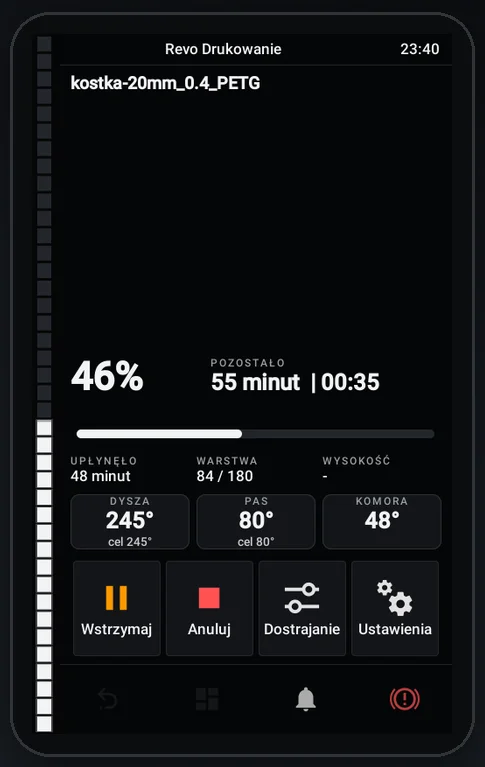
- Fortschritt, Restzeit (REMAINING) und Endzeit, Zeit seit Start (ELAPSED), Schicht (LAYER), Temperaturen.
- Kamerabild am Bildschirm und im Revo Panel.
- Pause / Resume (pausieren / fortsetzen), Cancel (abbrechen – mit Bestätigung), Fine Tuning (Feinabstimmung: Geschwindigkeit, Durchfluss, Z).
- Nach der ersten Schicht macht die Kamera ein Foto (im Revo Panel sichtbar). Bei plötzlicher Bildänderung (z. B. abgelöster Druck) warnt die Maschine: Camera: sudden image change.
Nach dem Druck
- Belt: EJECT (hold) gedrückt halten – das Band schiebt den Druck nach vorne hinaus. In einer Serie wirft das Band jedes Teil selbst aus.
- Festes Bett: Druck abnehmen; bei einer Warteschlange BED CLEAR – PRINT NEXT (Bett frei – nächster Druck) bestätigen.
- Verlauf, Zeit, Filament und Kosten – Revo Panel → History.
Stromausfall – die Maschine setzt einen Druck nach einem Stromausfall nicht fort. Die verfügbaren Systeme zur Druckfortsetzung erfüllen unsere Erwartungen nicht: Bei einer längeren Unterbrechung kühlen Düse, Bett und Kammer ab und das Teil löst sich oder reißt. Empfohlen wird eine externe USV mit ausreichender Leistung – eine Online-USV (Doppelwandler) ist eine gute Richtung, Leistung nach Angaben des USV-Herstellers geschätzt (etwa 6 kVA). Dies ist ein Vorschlag, keine Garantie: Revotech haftet nicht für die Folgen eines Stromausfalls. Ein eigenes Puffermodul ist in Vorbereitung.
10. Materialien und Kammertür
Richtwerte. Verbindlich sind die Orca-Profile für Ihre Maschine.
| Material | Düse °C | Bett °C | Kammer / Tür | Düse | Trocknung |
|---|---|---|---|---|---|
| PLA | 200–220 | 55–65 | Tür offen | Messing | 45–50 °C, 4–6 h, wenn feucht |
| PETG | 230–250 | 70–85 | bei langen Drucken angelehnt | Messing | 60–65°C, 4–6 h |
| ABS / ASA | 240–265 | 95–110 | geschlossen, warm | Messing | 70–80°C, 4 h |
| TPU | 220–240 | 40–60 | Tür offen | Messing, langsam | 50–55°C, 6 h |
| PA (nylon) | 260–290 | 80–100 | geschlossen, warm | Stahl / Wolfram | 70–80 °C, 8–12 h, immer |
| PA-CF / PA-GF | 270–300 | 80–100 | geschlossen, warm | gehärteter Stahl / Wolfram | 80 °C, 8–12 h, immer |
| PC | 270–300 | 90–100 | geschlossen, warm | Stahl / Wolfram | 80°C, 8 h |
Warum die Tür wichtig ist
- PLA, TPU – über ca. 40 °C in der Kammer erweicht PLA in der kalten Zone des Druckkopfs und verstopft die Düse. Die Maschine erinnert beim Start: „Printing PLA – we recommend an open door“.
- PETG – verträgt mehr Wärme, aber über ca. 50 °C steigt das Verstopfungsrisiko.
- ABS, ASA, PA, PC – eine warme, geschlossene Kammer verringert Schrumpfung und Schichtrisse.
- Chamber too hot (Kammer zu heiß) – über 70 °C bei jedem Material. Der Druck läuft weiter, das Ereignis geht in den Servicebericht. Die Maschine stoppt einen Druck nicht wegen der Kammer – die Entscheidung liegt bei Ihnen.
Faserverstärkte Verbundwerkstoffe verschleißen Düse und Extruder um ein Vielfaches schneller – die Maschine zählt diesen Verschleiß separat. Nylon und PC nehmen in Stunden Feuchtigkeit auf – aus dem Trockner drucken.
11. Revo Panel im Browser
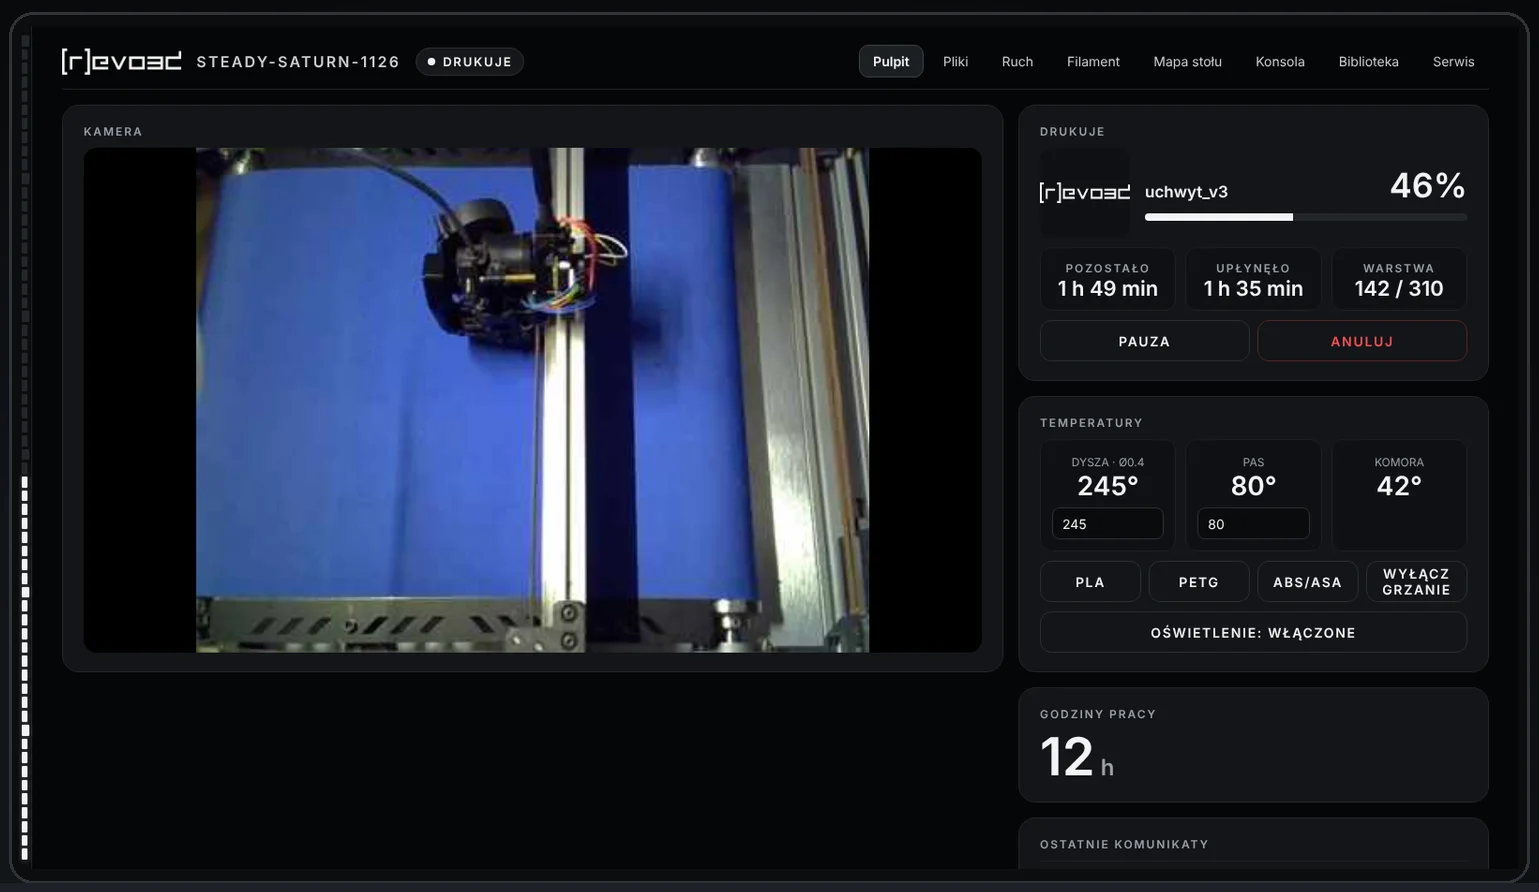
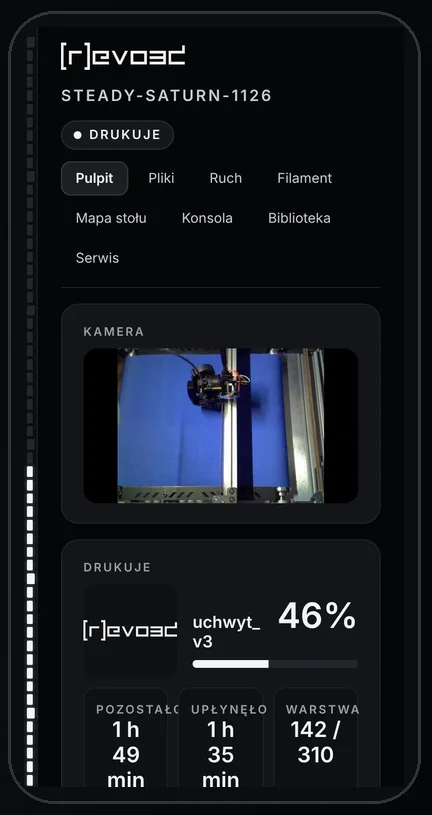
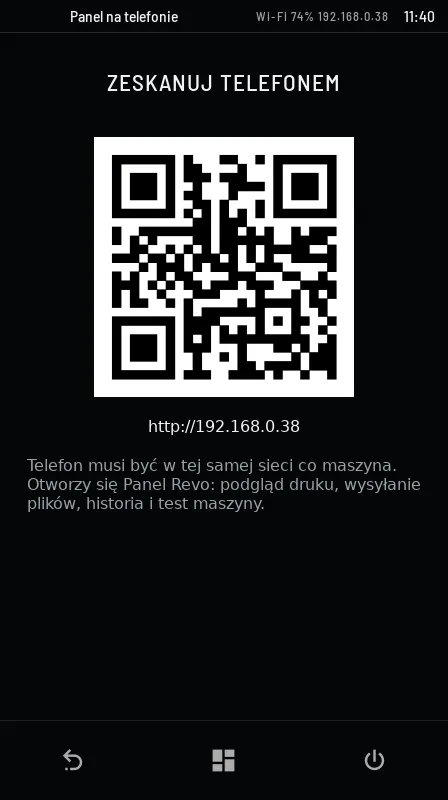
Maschinenadresse im Browser eingeben (z. B. http://192.168.0.38/ – die Adresse steht am Bildschirm neben der Uhr) oder den QR-Code scannen. Funktioniert auf Computer, Tablet und Smartphone im selben Netzwerk. Anmeldung erforderlich (SIGN IN): Bediener + PIN, das gemeinsame Konto Operator ohne PIN, „Revotech service“ oder der Code vom Bildschirm (erste Anmeldung).
| Reiter | Inhalt |
|---|---|
| Dashboard | Kamera, Status, Fortschritt, Temperatur-Sechsecke, Voreinstellungen, Spule, Betriebsstunden, letzte Meldungen. |
| Files | Dateien mit Vorschau, Hochladen (auf die Seite ziehen), Start, Löschen, Druckwarteschlange. |
| History | 12-Monats-Statistik, Druckkosten, Verlauf mit PRINT AGAIN, Timelapses, Kamerafotos. |
| Motion | Referenzfahrt, Achsen, Band (Belt), E-STOP. |
| Filament | Laden, Extrudieren in mm³/s, Düse. |
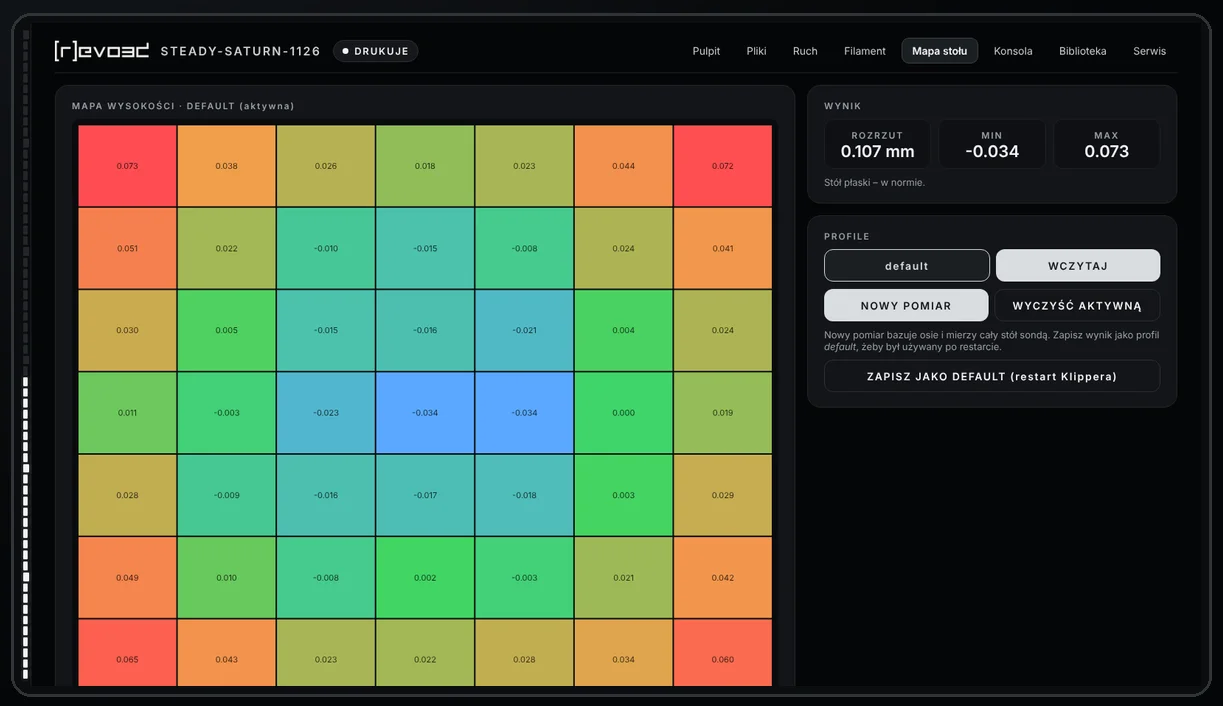
| Bed mesh | Farbige Ebenheitskarte, neue Messung, Profile. |
| Console | Maschinenbefehle als Tasten und Klipper-Antworten (für Fortgeschrittene). |
| Library | Revo Library inklusive Glossar. |
| Service | Kontakt und REPORT ISSUE, Zustimmungen, Wartung, Maschinentest, Orca-Verbindungsbefehle, Bediener, Lizenz, SYSTEM (Versionen, Selbstdiagnose). |
Das Administratorpanel (Mainsail) läuft auf Port 8088 und ist für den Revotech-Service bestimmt.
Sicherung der Einstellungen
Im Revo Panel gibt es im Tab Service die Kachel BACKUP. Nur der Leiter und der Service sehen sie.
- DOWNLOAD BACKUP – speichert eine Datei
revon-<ID>-JJJJMMTT.tar.gzauf Ihrem Computer: Kalibrierungen (Bettnetz, Input Shaper, MPC), Maschineneinstellungen, Teilezähler, Bediener, Kosten und Spulenstand. Laden Sie nach der Übergabe der Maschine und nach jeder Kalibrierung eine Sicherung herunter. - RESTORE… – wählen Sie eine Sicherungsdatei. Das Panel zeigt, von welcher Maschine und von wann sie stammt, und fragt nach einer Bestätigung. Vor der Wiederherstellung speichert die Maschine eine Kopie des aktuellen Zustands. Danach startet Klipper neu und alle melden sich erneut an. Wiederherstellen ist nur möglich, wenn die Maschine nicht druckt.
Eine Sicherung ändert nie die Lizenz, die Maschinennummer oder die Revo-OS-Makros – diese kommen mit den Updates.
Sicherung auf dem Revotech-Server: Die Maschine sendet geänderte Konfigurationsdateien selbst an Revotech. Nach dem Tausch der SD-Karte oder des Raspberry Pi stellt der Revotech-Service sie aus der Ferne wieder her, auch von einer alten auf eine neue Maschine. Zähler und Bediener lassen sich nur aus einer im Panel heruntergeladenen Datei wiederherstellen.
12. Bediener und Zugang
- Der Manager (MANAGER) legt Bediener an und entfernt sie, setzt PINs zurück und sieht den Orca-API-Schlüssel. Ein Bediener bedient die Maschine und druckt.
- Zwei Arbeitsweisen: namentliche Bediener (der Manager legt sie im Revo Panel → Service an: Name, Login, PIN) – der Verlauf zeigt die konkrete Person; oder das gemeinsame Konto Operator ohne PIN – für Firmen, die keine Konten anlegen möchten.
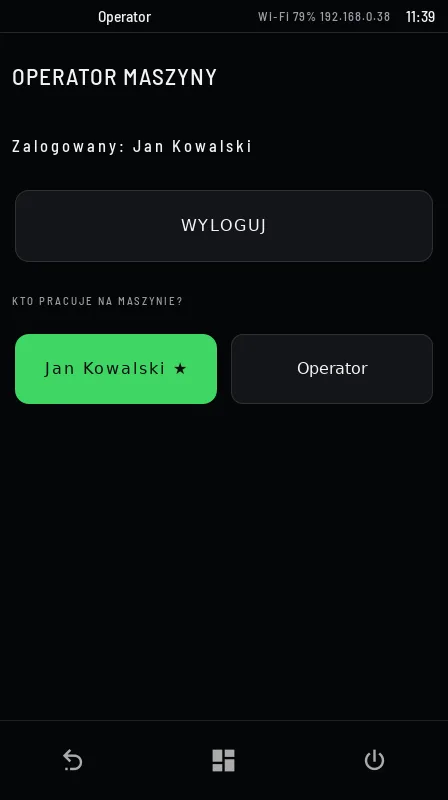
- Anmeldung am Bildschirm: Menu → More → Operator → sich selbst wählen → PIN. Im Browser: Login + PIN. Eine Browsersitzung dauert bis zu 12 h. Nach 5 Fehlversuchen – 15 Minuten Sperre.
- PIN vergessen: Der Manager klickt RESET PIN beim Bediener. Die Manager-PIN setzt der Revotech-Service aus der Ferne zurück. Nach dem Zurücksetzen ist die PIN 0000, bei der ersten Anmeldung muss eine neue festgelegt werden.
- Ohne Anmeldung kann niemand im Netzwerk die Maschine steuern, Dateien herunterladen oder die Kamera sehen. Orca sendet Dateien nur mit API-Schlüssel.
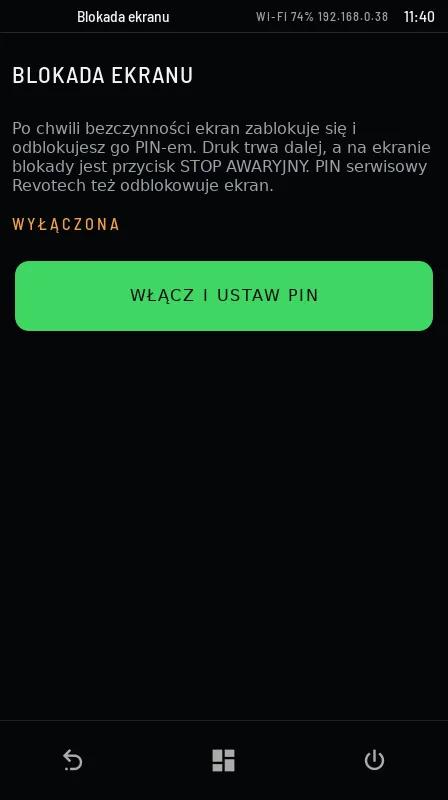
- Bildschirmsperre – optional: Menu → More → Screen lock → TURN ON AND SET PIN. Der Bildschirm sperrt sich nach Inaktivität, der Druck läuft weiter und E-STOP funktioniert immer.
13. Druckkosten
Revo OS schätzt die Kosten jedes Drucks: Filament (Verbrauch × Preis pro kg) + Strom (gemessene Heizleistung + Elektronik × Preis pro kWh). Preise im Revo Panel → History → CHANGE POWER AND FILAMENT PRICES einstellen. Sie sehen den letzten Druck, die 30-Tage-Summe und eine Liste der Drucke mit Bediener.
14. Menu → More
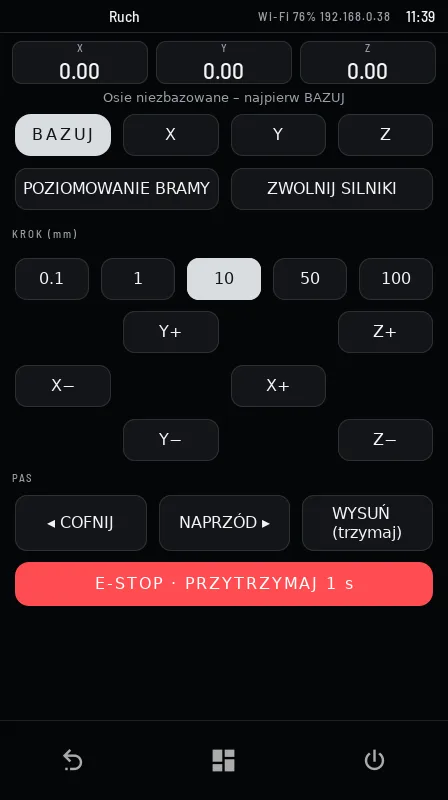
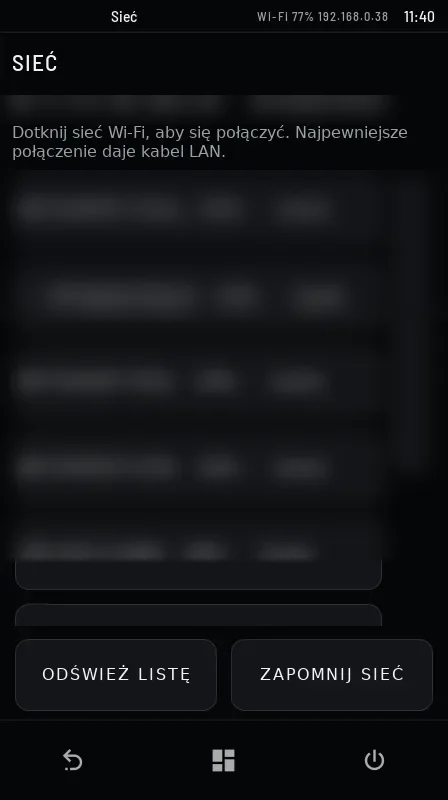
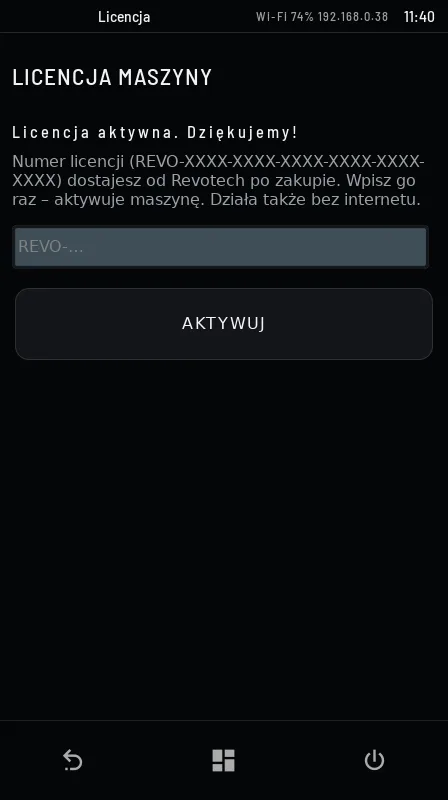
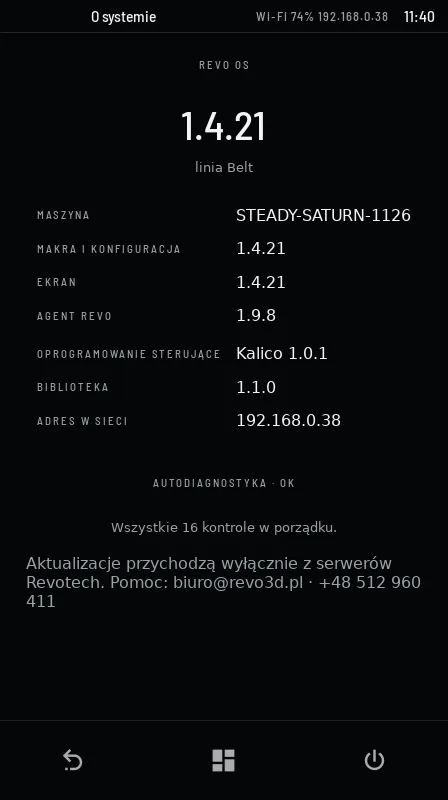
| Am Bildschirm | Zweck |
|---|---|
| Move | Referenzfahrt (HOME), Achsen mit gewählter Schrittweite bewegen, Band (Belt), E-STOP. |
| Temperature | Temperaturen und Materialvoreinstellungen. |
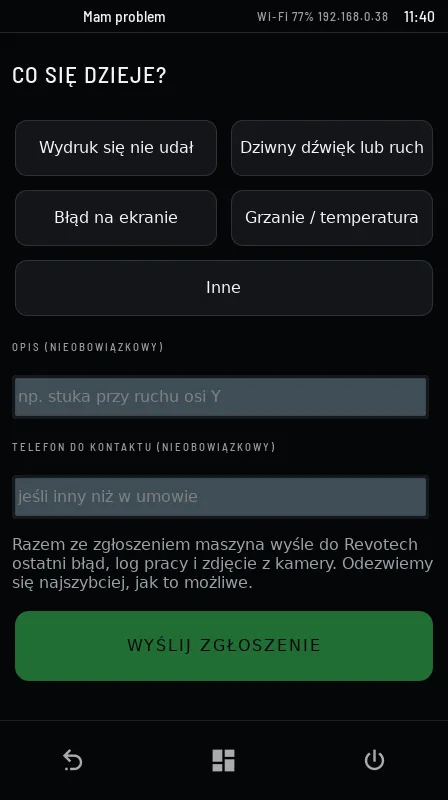
| Report a problem | Serviceanfrage (Art, Beschreibung, Telefon) – mit letztem Fehler, Log und Kamerafoto. |
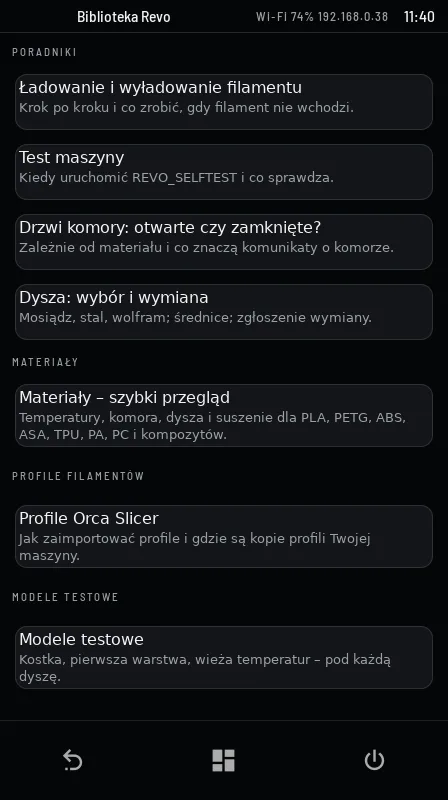
| Revo Library | Glossar, Anleitungen, Materialien, Profile, Testmodelle. |
| Service mode | Für den Revotech-Service (Service-PIN). Jeder Zugang wird gemeldet. |
| About system | Komponentenversionen, Maschinen-ID, Netzwerkadresse, Ergebnis der Selbstdiagnose. |
| Panel on phone | QR-Code mit der Adresse des Revo Panel. |
| Düsenwechsel | Geführter Düsenwechsel. |
| Operator | Anmelden und SIGN OUT, Code für die erste Browser-Anmeldung. |
| Screen lock | PIN-Sperre nach Inaktivität. |
| Maintenance | Wartungstermine, Bestätigung der Ausführung (DONE). |
| Machine test | Vollständiger Test mit Bildern der Schritte. |
| Network | LAN / WLAN mit IP-Adresse, Netzwerkliste, Passwort, FORGET NETWORK. |
| License | Lizenznummer – einmal eingeben, funktioniert ohne Internet. |
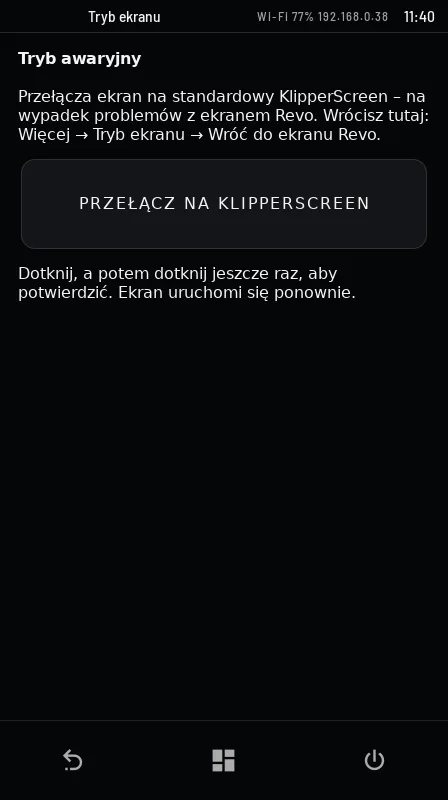
| Screen mode | Notfall-Umschaltung auf den Standard-KlipperScreen und zurück – bei Bildschirmproblemen. |
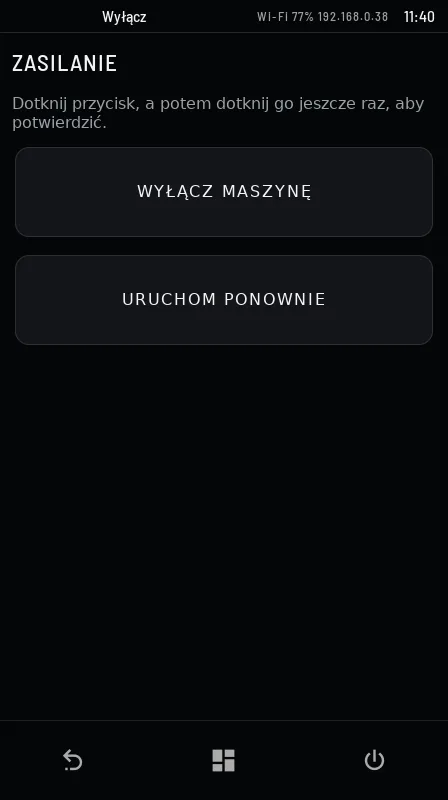
| ⏻ (Energie) | SHUT DOWN MACHINE oder RESTART – mit zweitem Tippen bestätigt, während des Drucks nicht verfügbar. 30 s warten, bevor der Strom getrennt wird. |