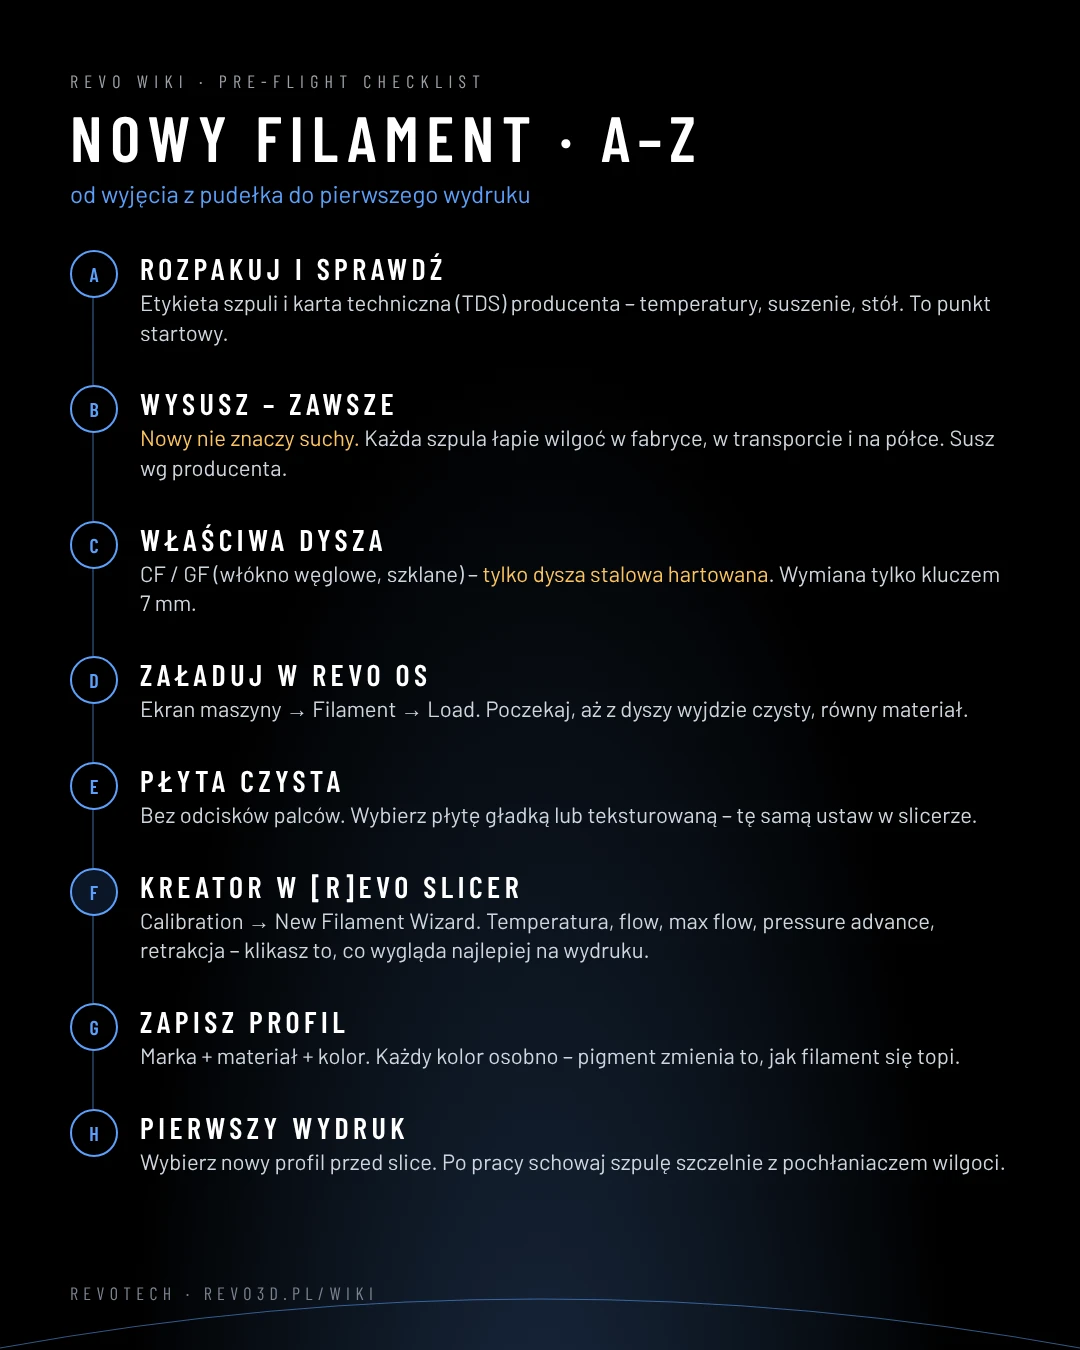
Krótka instrukcja dla każdej nowej szpuli – od wyjęcia z pudełka do pierwszego wydruku. Wydrukuj ją i powieś przy maszynie.
- Rozpakuj i sprawdź – etykieta szpuli i karta techniczna (TDS) producenta: temperatury, suszenie, stół. To punkt startowy.
- Wysusz – zawsze. Nowy nie znaczy suchy: każda szpula łapie wilgoć w fabryce, w transporcie i na półce. Susz według zaleceń producenta.
- Właściwa dysza – filamenty z włóknem węglowym lub szklanym (CF / GF) tylko na dyszy stalowej hartowanej. Wymiana dyszy tylko kluczem 7 mm.
- Załaduj w Revo OS – ekran maszyny → Filament → Load. Poczekaj, aż z dyszy wyjdzie czysty, równy materiał.
- Płyta czysta – bez odcisków palców. Wybierz płytę gładką lub teksturowaną i tę samą ustaw w slicerze.
- Kreator w [r]evo Slicer – Calibration → New Filament Wizard: temperatura, flow, max flow, pressure advance, retrakcja. Na każdym kroku klikasz to, co na wydruku wygląda najlepiej.
- Zapisz profil – marka + materiał + kolor. Każdy kolor osobno: pigment zmienia to, jak filament się topi.
- Pierwszy wydruk – wybierz nowy profil przed krojeniem. Po pracy schowaj szpulę szczelnie z pochłaniaczem wilgoci.
Zanim zaczniesz
- Najpierw zalecenia producenta. Każdy producent ma własne receptury – nawet ten sam PETG od dwóch firm może wymagać innych ustawień. Wartości z kreatora to punkt startowy, a pierwszeństwo ma karta techniczna (TDS) i etykieta szpuli.
- Jeden slicer. Profile maszyn, które budujemy i serwisujemy, przygotowujemy w [r]evo Slicer i Orca Slicer. Przenoszenie ustawień „na oko” do innego slicera zmienia nazwy i znaczenie parametrów.
- Nie ruszaj profilu drukarki. Kinematyka, input shaping i limity są już skalibrowane – kalibrujesz profil filamentu.
Kolejność ma znaczenie
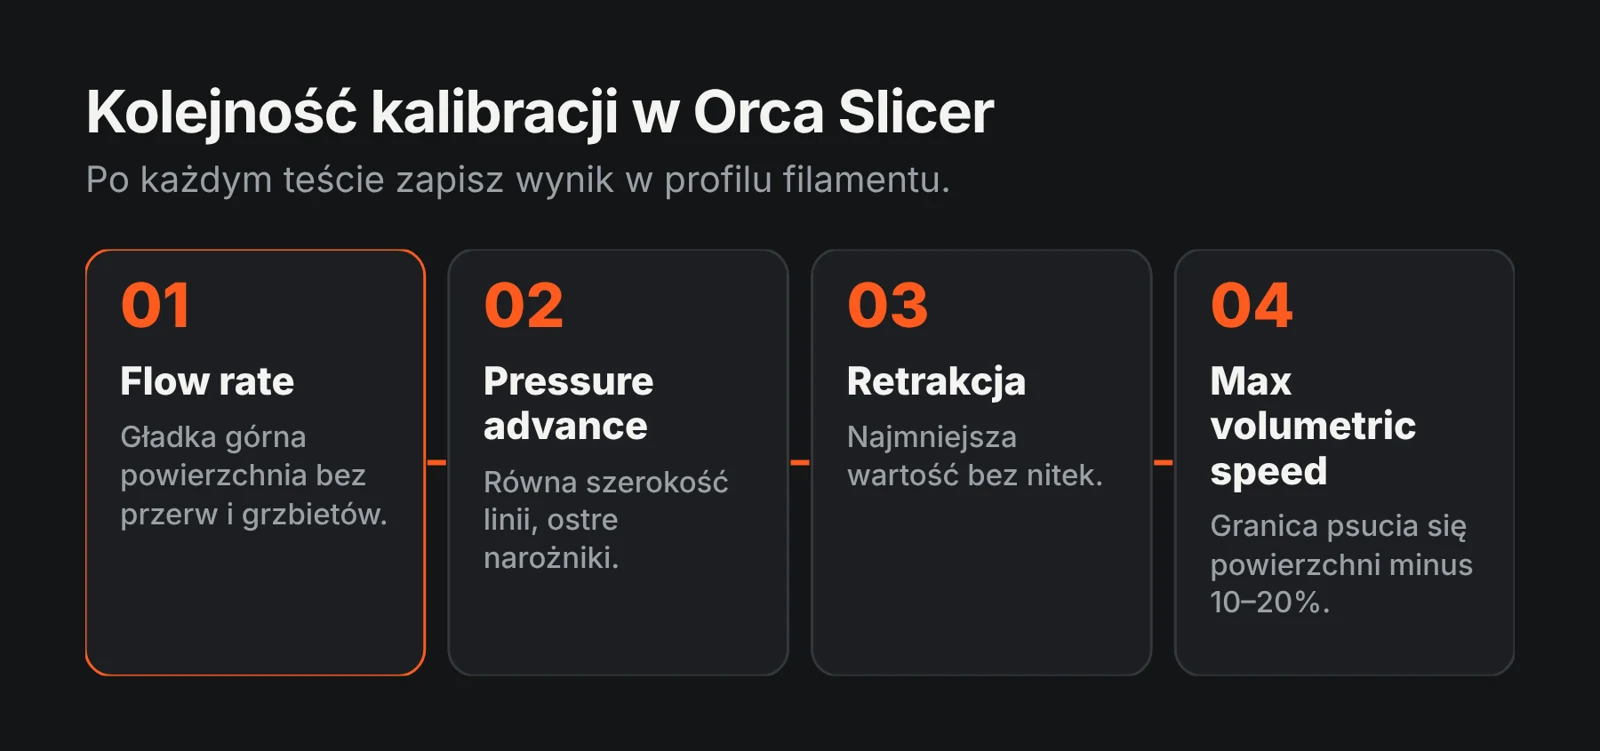
Temperatura wpływa na przepływ, przepływ na pressure advance, a pressure advance na retrakcję. Dlatego kreator zawsze idzie tak samo: temperatura → flow ratio → max flow → pressure advance → retrakcja. Szczegóły każdego testu: kalibracja filamentu krok po kroku.
Powiązane: suszenie filamentu, temperatury startowe, pierwsza warstwa i Z offset.
Jeśli coś nie wychodzi
Zanim zmienisz kilka parametrów naraz, sprawdź najczęstsze problemy na start. Zmieniaj jedną rzecz na raz i zapisuj, co zmieniłeś – razem z datą kalibracji i dyszą.
Wolisz, żeby zrobił to ktoś, kto robi to codziennie? Kalibrujemy filamenty i przygotowujemy gotowe profile – napisz do nas.
Obecne wersje [r]evo Slicer są przygotowane pod obsługę wdrożonych maszyn z systemem Revo OS. Masz maszynę od nas albo chcesz wdrożyć Revo OS we własnej? Napisz do nas.